English
 中文简体
 Product Category
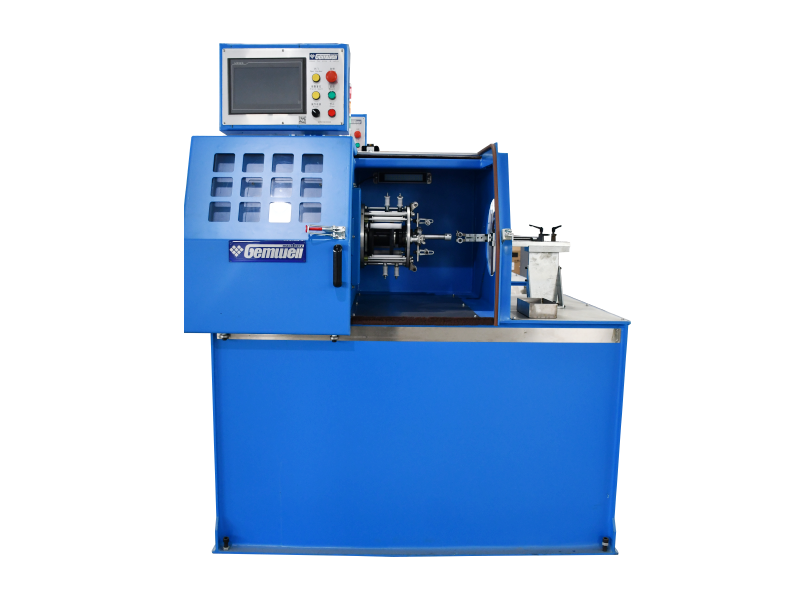
Center Rotary Wrapping is a key procedure in the wire production process for Ethernet port connec
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Center Rotary Wrapping is a key procedure in the wire production process for Ethernet port connec
Read More +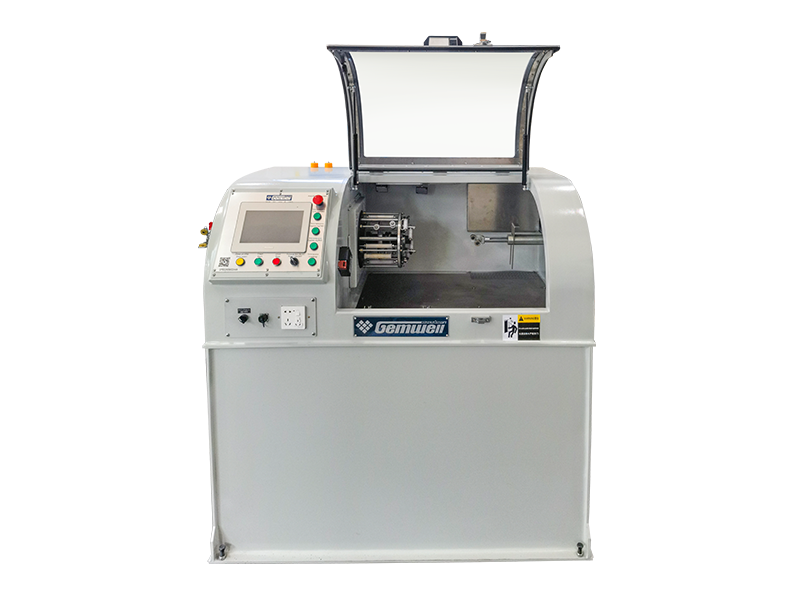
Product Category
Industria militară este principalul domeniu de aplicare pentru cablurile stabile în fază, cum
Read More +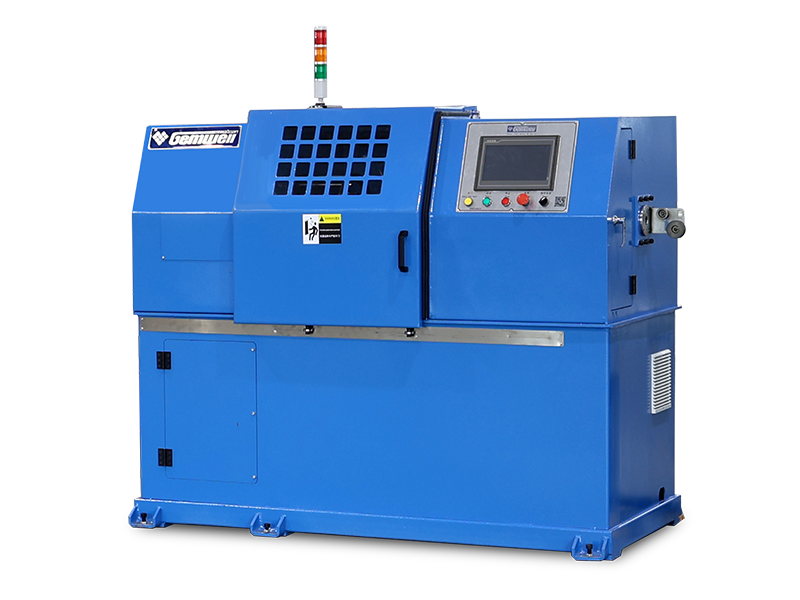
Product Category
În ultimii ani, vehiculele cu energie noi au fost dezvoltate puternic, renumite pentru o crește
Read More +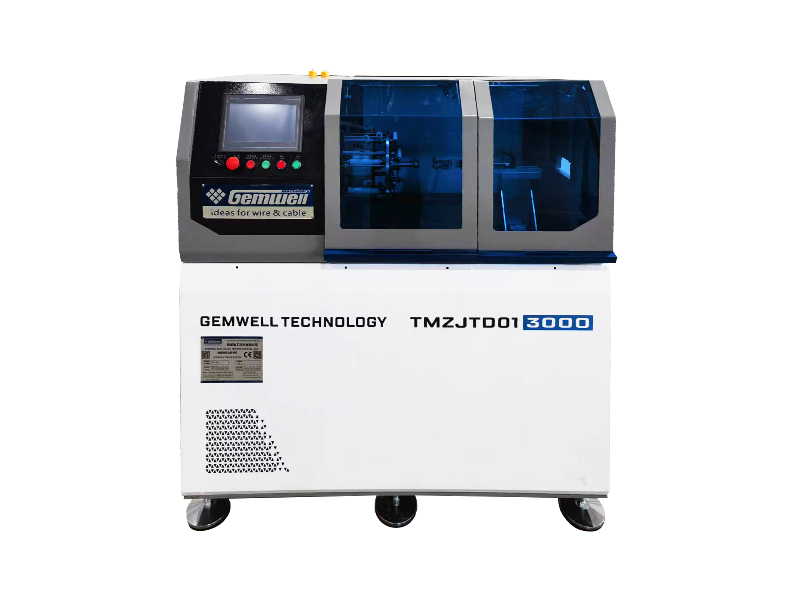
Product Category
Firele ultrafine sunt utilizate în diverse domenii, cum ar fi telefoane mobile, laptopuri, iPad-
Read More +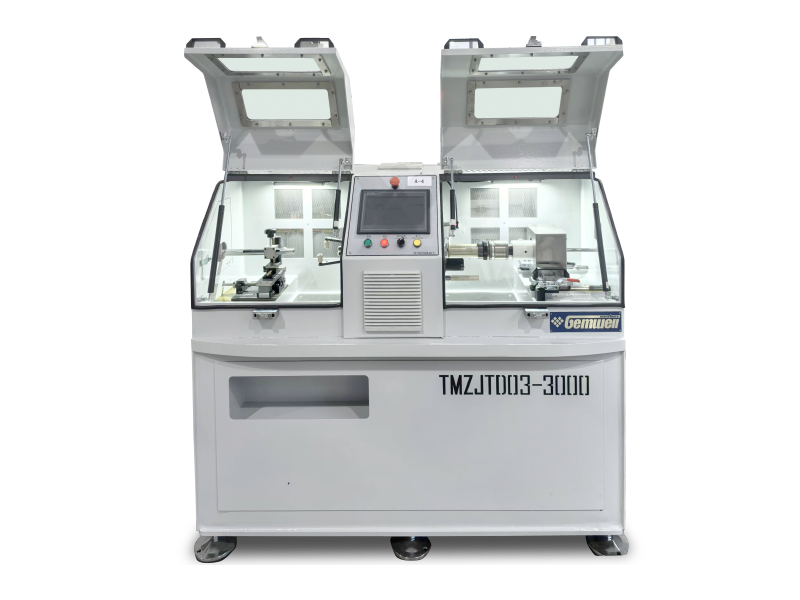
Product Category
Odată cu popularizarea 5G, Internetul lucrurilor, AI, dispozitivele mobile cu energie nouă, VR/
Read More +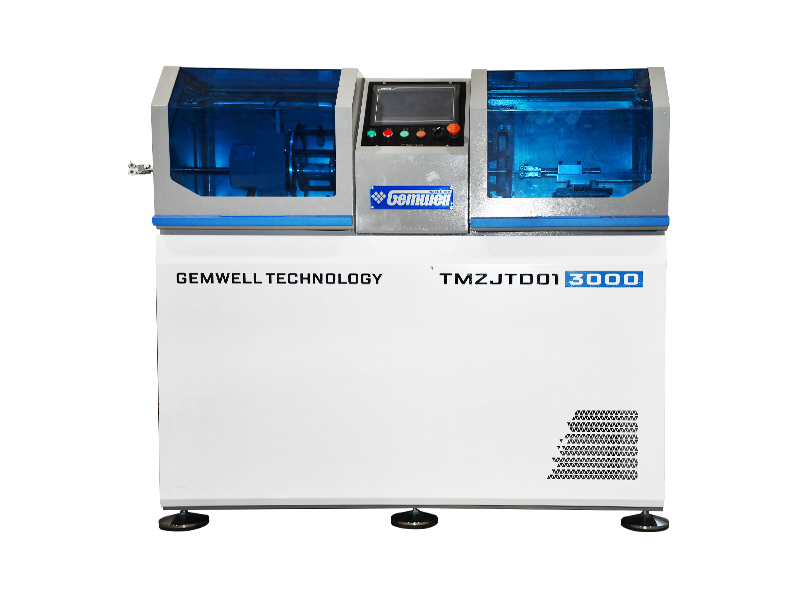
Product Category
Firele ultrafine sunt utilizate în diverse domenii, cum ar fi telefoane mobile, laptopuri, iPad-
Read More +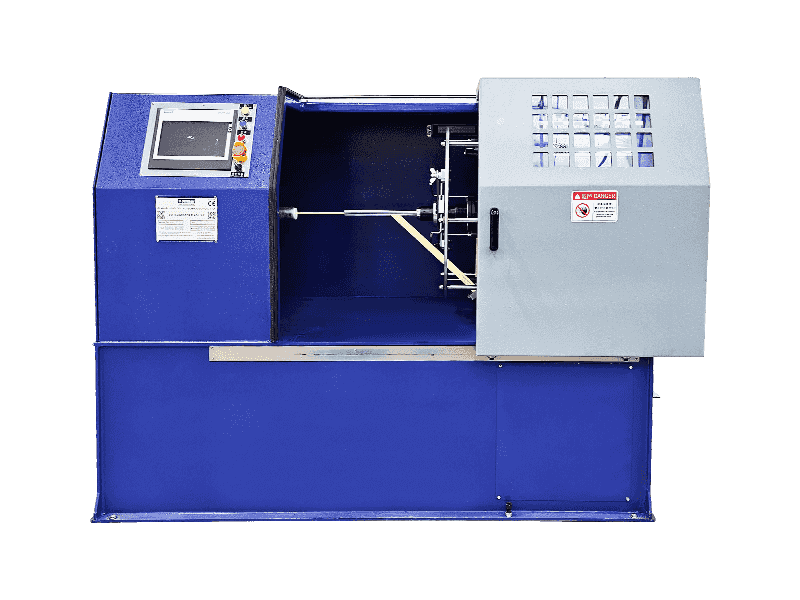
Product Category
Mica are proprietăți de rezistență la acizi și alcali, rezistență la coroană și rezisten
Read More +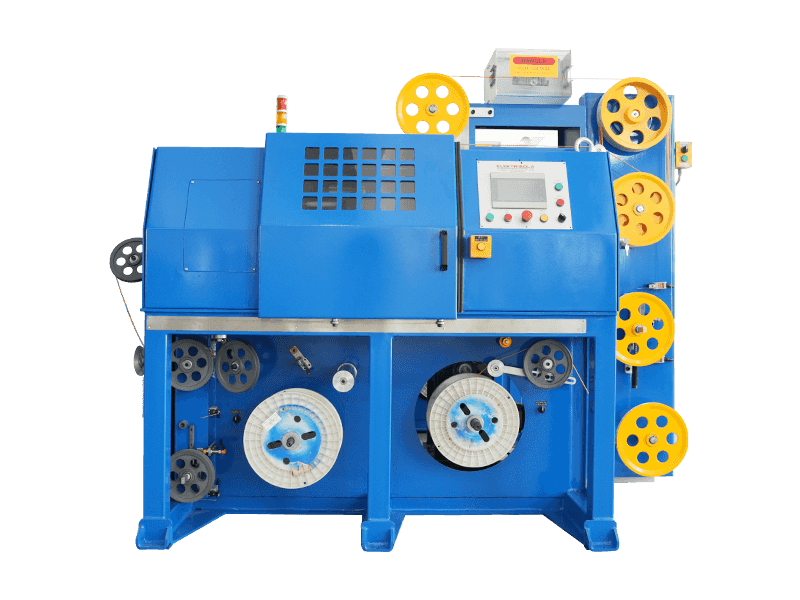
Product Category
Cuvântul „Litz” provine din germanul „Litzendraht”. Firul Litz de înaltă frecvență e
Read More +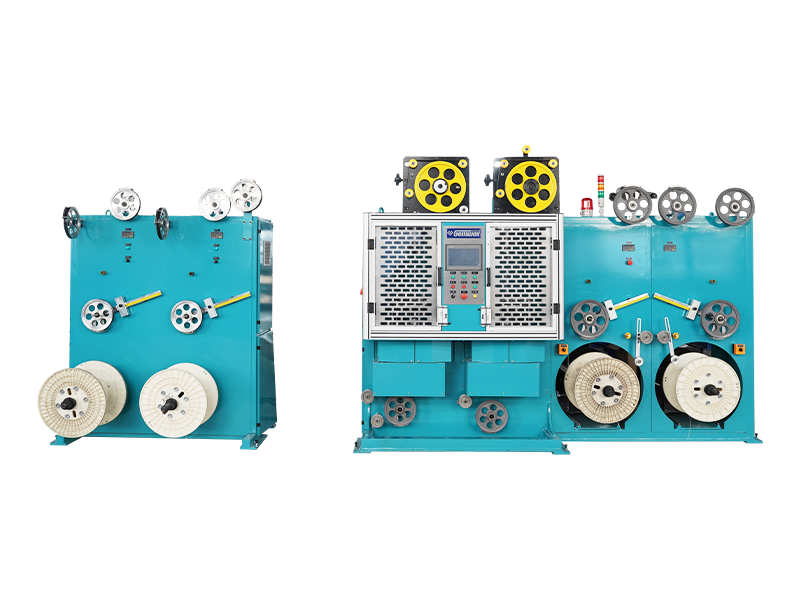
Product Category
Cablurile de înaltă frecvență sunt utilizate în principal pentru transmiterea semnalelor de
Read More + Acoperirea suprafeței sârmei și cablurilor cu materiale de bandă este unul dintre procesele importante în linia de producție a sârmei, care are funcții de izolare, ecranare, izolație, rezistență la foc și rezistență la temperatură. Metodele de înfășurare includ înfășurarea în spirală, înfășurarea prin glisare (laterală) și înfășurarea longitudinală.
Înfășurarea în spirală înseamnă că firul de miez nu se rotește în timp ce capul de filare și de bandă se rotește concentric în jurul firului de miez. Materialul benzii este înfășurat în spirală în jurul firului de miez prin mișcarea circulară de rotație a capului de bandă și mișcarea liniară de tracțiune a cabestanului. Unghiul de înfășurare este în general în jur de 30-60 de grade, iar raportul de suprapunere poate fi ajustat în intervalul 0-80%.
Înfășurarea prin glisare (laterală) se referă la rotația firului de miez. Materialul bandă este târât înăuntru (rulat) din lateral cu firul de miez rotativ. Unghiul de înfășurare este în general în jur de 30-60 de grade, iar raportul de suprapunere poate fi atins numai prin înlocuirea materialelor benzi de diferite lățimi.
Înfășurarea longitudinală înseamnă că nici miezul, nici materialul de bandă nu se rotesc. Sârma de miez și materialele benzii sunt târâte liniar de capstan în același timp și transformă treptat materialul benzii într-un pachet de formare prin matrița de înfășurare longitudinală. Unghiul de înfășurare este de 90 de grade, iar raportul de suprapunere (în general în jur de 5-10%) se realizează prin înlocuirea materialelor benzi de diferite lățimi.
Materialele de bandă utilizate în mod obișnuit includ bandă din folie de aluminiu, bandă Mylar, bandă din folie de cupru, bandă de politetrafluoretilenă, bandă de mica, bandă de poliimidă, bandă de poliester etc. O linie generală de producție de ambalare a benzii de sârmă constă în principal din plăcuță, cap de bandă, capstan și preluare. Există câteva echipamente auxiliare adăugate implicate în procesul de mai sus, în funcție de tipul de materiale de bandă și de specificațiile detaliate pentru sârmă finită. Mașina de bandă cu sârmă este disponibilă pentru structură verticală sau orizontală. Structura verticală este potrivită pentru cabluri de dimensiuni mici, iar mașina de împachetat orizontală este mai compactabilă atât cu cabluri mari, cât și cu cabluri mici.
Metodele de înfășurare includ înfășurarea cu goluri, înfășurarea cu cusături cap la cap și înfășurarea suprapusă. Înfășurarea spațiului înseamnă că există un anumit spațiu între marginea bandă spirală anterioară și următoarea. Înfășurarea cu cusături cap la cap înseamnă că marginile benzii de înfășurare în spirală adiacente sunt strâns legate între ele. Învelirea suprapusă înseamnă că, atunci când materialele de bandă sunt înfășurate, marginea anterioară a benzii spiralate este acoperită de următoarea. Învelișul prin suprapunere este metoda folosită în mod obișnuit pentru industria sârmei și cablurilor. În general, raportul de suprapunere este mai mare de 67% pentru ambalarea cu un singur strat și mai mare de 40% pentru ambalarea cu două straturi. Când se utilizează un strat dublu sau mai multe straturi, direcțiile de ambalare ar trebui să fie opuse pentru fiecare strat adiacent.
Parametrii tehnici ai procesului de înfășurare includ direcția benzii, pasul, unghiul, viteza capstanului, viteza de rotație a capului de înfășurare, tensiunea benzii, etc. Pasul de înfășurare se referă la distanța pe care miezul de sârmă avansează în direcția axială după o rotație a capului de înfășurare. Viteza de rotație a procesului de înfășurare se referă la viteza de rotație a capului de bandă. Unghiul de bandă se referă la unghiul dintre axa perpendiculară a liniei de mișcare a firului și banda de înfășurare de la capul de bandă. Tensiunea de bandă se referă la forța de tracțiune exercitată în punctul de întindere a benzii de înfășurare care trece prin roata de ghidare. Direcția de bandă, pasul, tensiunea și diametrul exterior finit sunt principalii parametri în timpul procesului de înfășurare a sârmei, iar unghiul de bandă este parametrul principal pentru proiectarea și fabricarea mașinii de bandă. Grosimea și raportul de suprapunere a benzii sunt determinate pe baza diametrului exterior al miezului de sârmă și a firului finit. Lățimea benzii poate fi determinată și pe baza diametrului exterior al conductorului, a raportului de suprapunere și a unghiului de bandă. Cu o lățime cunoscută a benzii, poate fi selectat un pas adecvat de bandă pentru a îndeplini cerințele de suprapunere.
Stabilitatea tensiunii de ambalare determină calitatea și performanța produsului finit. Tensiunea neuniformă a înfășurării sau setările nerezonabile ale tensiunii de înfășurare vor cauza defecte precum culoarea neuniformă, riduri și „șerpi” pe suprafața firului. Setarea tensiunii benzii depinde de rezistența la tracțiune a materialului de ambalare și de tensiunea miezului de sârmă. Tipul de material, lățimea și grosimea materialului de ambalare determină rezistența acestuia la tracțiune. Prin urmare, pentru diferite materiale de ambalare sau specificații ale miezului de sârmă, setările tensiunii benzii diferă.
Tensiunea de bandă include tipul de tensiune electromagnetică pasivă și tipul de tensiune servo activă. Tipul pasiv folosește un ambreiaj cu pulbere magnetică sau un ambreiaj cu histerezis ca element de tensiune, care urmărește consumul diametrului exterior al suportului de material robinet sau al bobinei prin contor sau numărarea rotației. Sistemul de control electric simulează scăderea tensiunii curente de ieșire a elementului de tensiune. Cu această metodă de control al tensiunii, tensiunea este relativ stabilă și poate îndeplini practic cerințele producției obișnuite de ambalare a sârmei în industria cablurilor. Are o structura simpla cu un pret economic si accesibil. Tipul activ este împărțit în tip de dansator cu trei servo și tip de scuipat cu role de capstan. Caracteristica principală a tipului de dansator cu trei servo este dansatorul de tensiune. Servomotorul oferă mișcare și tensiune dansatorului de tensiune și generează feedback dinamic PID pentru a menține rata de plată la o viteză constantă. Tensiunea rămâne constantă în timpul procesului de lipire și nu este afectată de consumul diametrului exterior al tăvii de material. Tipul de scuipat cu rola de caban nu are dansator de tensiune. După ce materialul de bandă este scos din tava de material prin roata de caban, acesta este imediat înfășurat în jurul miezului de sârmă. Tensiunea benzii este setată în funcție de diametrul exterior dorit al firului finit. Diametrul exterior al firului finit este setat ca o constantă în panoul de control, prin urmare, tensiunea benzii rămâne constantă pentru întreaga procedură. Structurile mecanice ale acestor două mașini de bandă de tip activ sunt distincte, dar ambele tipuri sunt de mari calități. Datorită structurii mecanice complexe, configurației hardware și software a sistemului de control avansat, mașina de bandă de tip activ are un cost de producție ridicat. Dar poate îndeplini cerințele stricte de calitate a ambalajului din industria sârmei și cablurilor, cu o rată efectivă apropiată și performanță la costuri ridicate. Este potrivit în special pentru produse de sârmă și cablu care necesită testare electrică cuprinzătoare.
Odată cu progresul științei și tehnologiei, mașinile de bandă trebuie să progreseze în direcția de înaltă performanță, eficiență ridicată, fiabilitate ridicată și inteligență ridicată. În calitate de explorator al noilor tehnologii de ambalare a materialelor de bandă în domeniul global de sârmă și cablu, Gemwell Technology încă se concentrează pe inovația și progresul tehnologic. Tehnologia Gemwell va crea mai multă mașină cu bandă de sârmă de înaltă calitate pentru tine.

Timpul de înființare

Suprafața clădirii (m²)

Numărul de angajați

Proprietate intelectuală
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A extruder de sârmă de mare putere este coloana vertebrală a oricărei fabrici de cabluri care produce fire de diametru mare sau d
Read More +
2026-09-07
Webmaster
Ce înseamnă Bunch Stranding Toronarea mănunchiului este o metodă de construcție a conductorului în care două sau mai multe fire goa
Read More +
2026-09-04
Webmaster
Despre GEMWELL Vă așteptăm cu drag la, Sala E2, Stand Nr.A41 și va pune în evidență cele mai recente soluții ale
Read More +
2026-08-31
Webmaster
Unde este de fapt decisă calitatea peretelui cablului Un fir de clădire izolat cu PVC de 0,5 mm² iese din jgheabul de răcire cu o dife
Read More +
2026-08-27
Webmaster
Pentru cablurile Twinax din serverele AI, reducerea Dk efectivă a izolației (aer ≈1, FEP≈2.1) este cheia pentru reducerea pierderilor de îna
Read More +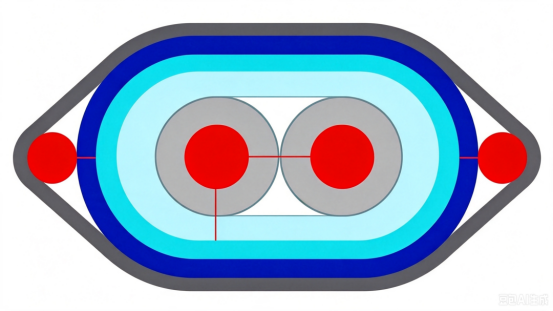 FAQ
Cablurile de rețea CAT7 și CAT8 diferă în principal prin viteza și frecvența de transmisie.
CAT7 acceptă viteze de transmisie de până la 10 Gbps cu o frecvență de 600 MHz, în timp ce CAT8 acceptă viteze de până la 25 Gbps sau 40 Gbps cu o frecvență de 2000 MHz.
În timpul producției, trebuie utilizate materiale conductoare de înaltă calitate, distanța dintre perechi și grosimea izolației trebuie controlate strict, trebuie utilizate tehnici eficiente de ecranare, cum ar fi ecranarea cu două straturi, pentru a reduce diafonia și interferențele externe, asigurând integritatea semnalului.
Trebuie adoptate structuri de ecranare cu două straturi, cu un strat interior de folie de aluminiu și un strat exterior de plasă împletită, pentru a spori capacitatea anti-interferență a cablului; în același timp, aranjarea perechilor ar trebui optimizată, iar distanța dintre perechi ar trebui mărită pentru a reduce diafonia.
Prin optimizarea geometriei perechilor, controlarea precisă a potrivirii impedanței, utilizarea materialelor de izolare de înaltă calitate și utilizarea unor tehnici eficiente de ecranare, pierderea de retur poate fi redusă la minimum pentru a asigura integritatea semnalului.
Pista de tensionare automată și controlul ajută la menținerea tensiunii consistente pe tot parcursul procesului de ambalare, asigurând o acoperire uniformă, evitând fluctuația tensiunii în timpul consumului de bandă, reducând rata de defectare.
Cablurile PCIe 6.0 și PCIe 7.0 diferă în ceea ce privește viteza de transmisie și cerințele de integritate a semnalului. PCIe 6.0 utilizează tehnologia de modulație PAM4 cu o viteză de transmisie de până la 64 GT/s, în timp ce PCIe 7.0 mărește și mai mult viteza de transmisie, folosește tehnologii de modulație mai avansate și necesită o integritate mai mare a semnalului și o latență mai mică.
Trebuie selectate materiale conductoare cu pierderi reduse, structura geometrică a perechilor trebuie optimizată, diafonia între perechi ar trebui redusă, trebuie utilizate materiale de izolare de înaltă calitate, iar procesele de producție ar trebui să fie strict controlate pentru a reduce întârzierea și atenuarea semnalului.
Prin controlul precis al diametrului conductorului, grosimea izolației și distanța dintre perechi și prin utilizarea analizoarelor de impedanță pentru monitorizare în timp real, asigurându-se că impedanța cablului este în intervalul specificat pentru a evita reflexia și pierderea semnalului.
Utilizarea unei tehnologii eficiente de ecranare, cum ar fi ecranarea cu două straturi, utilizarea materialelor conductoare cu rezistență scăzută, optimizarea geometriei perechii de fire, reducerea scurgerilor electromagnetice și controlul nivelului EMI al firului.
Vitezele mari de transmisie necesită un control mai strict al integrității semnalului, necesitând utilizarea materialelor conductoare cu pierderi reduse, control precis al geometriei perechilor și reducerea diafoniei și a întârzierii pentru a satisface cerințele de transmisie de mare viteză.
Materialele de izolație cu constantă dielectrică scăzută și tangentă cu pierderi reduse, cum ar fi PTFE sau PI, ar trebui alese pentru a reduce atenuarea și întârzierea semnalului.
Folosind Time Domain Reflectometry (TDR) și alte echipamente de testare, monitorizarea în timp real a întârzierii transmisiei prin cablu poate fi efectuată pentru a se asigura că se află în intervalul specificat, prevenind problemele de calitate a transmisiei semnalului.
Controlul precis al diametrului conductorului și al grosimii izolației, optimizarea aranjamentului perechilor, reducerea diafoniei între perechi și utilizarea materialelor conductoare cu rezistență scăzută pot controla eficient rezistența și inductanța cablului.
Folosind analizoare de spectru și alte echipamente de testare, poate fi efectuată monitorizarea în timp real a vitezei de transmisie prin cablu pentru a se asigura că îndeplinește cerințele de proiectare, prevenind problemele de calitate a transmisiei semnalului.
Controlul temperaturii extruderului afectează direct calitatea izolației sau a stratului de înveliș. O temperatură prea ridicată sau prea scăzută va afecta proprietățile materialelor instabile și afectează calitatea generală a cablului.
Pasul unei mașini de tors determină flexibilitatea și rezistența la tracțiune a sârmei toroane. Un pas mai scurt crește flexibilitatea, în timp ce un pas mai lung sporește rezistența la tracțiune.
Î1: Care este principiul de bază de lucru al unei mașini de bandă cu sârmă? Cum îmbunătățește eficiența în aplicațiile industriale?
A1: Miezul unui mașină de bandă este de a înfășura automat și precis bandă izolatoare (cum ar fi bandă PVC sau poliester) în jurul firelor sau cablurilor pentru a îmbunătăți izolația electrică și protecția mecanică. Funcționarea sa se bazează pe un sistem de control sincron, în care mecanismul de alimentare a sârmei controlează cu precizie viteza de alimentare a sârmei, în timp ce mecanismul de înfășurare a benzii folosește un servomotor pentru a regla tensiunea pentru a asigura o înfășurare uniformă a benzii. În practică, la Gemwell Electrical Technology (Jiangsu) Co., Ltd., această mașină a îmbunătățit eficiența producției cu 20%-30% prin optimizarea parametrilor de viteză și tensiune, în special în aplicațiile de înaltă frecvență, cum ar fi cablajele auto și producția de cabluri pentru electrocasnice, eliminând erorile manuale și risipa. Gemwell subliniază că, prin discuții cu nevoile clienților, dimensiunea echipamentului poate fi personalizată pentru a satisface randamentul liniei de producție. De exemplu, o mașină mică este potrivită pentru cabluri personalizate cu loturi mici, în timp ce o mașină mare este proiectată pentru aplicații industriale la scară largă, permițând funcționarea fără echipaj și continuă.
Î2: De ce este faza de analiză a cerințelor atât de critică atunci când se proiectează și se instalează o mașină de filet? Cum asigură Gemwell performanța echipamentului prin acest proces? A2: Analiza cerințelor este fundamentală, deoarece performanța unei mașini de filetare depinde direct de o înțelegere profundă a scenariului specific al clientului. Această fază include evaluarea tipului de echipament de cablu (de exemplu, un singur nucleu sau multi-nucleu), scara de producție (de exemplu, mii sau zeci de mii de metri pe zi), fluxul de proces (de exemplu, integrarea pre-înregistrare sau post-proces) și eficiența producției țintă (de exemplu, numărul de fire întinse pe minut). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) conduce mai multe dialoguri tehnice cu clienții la începutul unui proiect, concentrându-se pe aceste dimensiuni cheie. De exemplu, ei discută dacă intervalul de diametre ale cablului afectează precizia benzii sau modul în care eficiența producției vizează selectarea mașinii. Această analiză detaliată îi permite lui Gemwell să identifice potențiale blocaje, cum ar fi necesitatea unei rezistențe îmbunătățite la umiditate în medii cu umiditate ridicată. Acest lucru asigură o funcționare stabilă în aplicațiile din lumea reală, reduce ratele de defecțiuni și prelungește durata de viață a mașinii.
Î3: Pe baza rezultatelor analizei cerințelor, ce decizii tehnice cheie sunt implicate în faza de proiectare a sistemului? Care sunt avantajele unice ale Gemwell în automatizare și control?
A3: Miezul fazei de proiectare a sistemului este integrarea tehnologiilor avansate pentru a obține o funcționare eficientă și fiabilă. Aceasta include selectarea sistemului de control al automatizării adecvat (cum ar fi un PLC sau controler de mișcare), tipul de senzor (cum ar fi fotoelectric sau encoder) și actuator (cum ar fi un servomotor). Proiectarea fluxului de lucru necesită o logică optimizată a traseului, cum ar fi sincronizarea timpului de alimentare a sârmei și înfășurarea benzii pentru a evita întinderea sau ruperea materialului. Pentru comunicarea datelor, protocoalele Ethernet industrial sau Modbus sunt utilizate pentru a permite schimbul de date în timp real între mașină și un sistem de nivel superior (cum ar fi un MES) pentru a monitoriza parametri precum abaterea tensiunii și statisticile de producție. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) subliniază designul modular în acest sens: prin analiza nevoilor clienților, aceștia pot alege un servosistem de înaltă performanță care să se potrivească sarcinilor de înfășurare a benzii de înaltă precizie sau să integreze algoritmi de întreținere predictivă pentru a reduce timpul de nefuncționare. În integrarea sistemului, Gemwell se concentrează pe compatibilitate, asigurând că mașina se integrează perfect în linia de producție și îmbunătățind OEE (eficacitatea generală a echipamentului).
Î4: Cum afectează fluxul de proces al unei mașini de tăiat sârmă calitatea produsului final? Cum îmbunătățește Gemwell fiabilitatea și consistența prin optimizarea procesului?
A4: Fluxul procesului este un factor cheie în determinarea calității izolației firului, inclusiv pre-asamblarea benzii, controlul tensiunii, calibrarea unghiului de înfășurare și tratamentul final. Orice abatere, cum ar fi tensiunea neuniformă, poate duce la slăbirea sau suprapunerea benzii, ceea ce poate duce la riscuri de scurtcircuit electric. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) evaluează cu atenție specificațiile produselor clienților în timpul discuțiilor privind cererea. De exemplu, cablurile cu pereți subțiri necesită setări de tensiune scăzută pentru a preveni deformarea, în timp ce aplicațiile la temperatură înaltă necesită bandă rezistentă la căldură. Prin proiectarea sistemului, Gemwell încorporează un mecanism de feedback în buclă închisă: monitorizarea în timp real a datelor senzorului de tensiune ajustează automat viteza servomotorului pentru a asigura uniformitatea înfășurării în ± 0,1 mm. În plus, eficiența producției este optimizată prin procese optimizate, cum ar fi integrarea unui sistem automat de schimbare a benzii, care reduce intervenția manuală și permite mașinii să mențină o consistență de peste 99% a produsului în funcționare 24/7, reducând semnificativ ratele de reluare.
Î5: De ce sunt esențiale comunicarea datelor și integrarea sistemelor pentru mașinile de tăiat în liniile de producție moderne? Cum demonstrează Gemwell acest avantaj în practici specifice?
A5: Comunicarea datelor și integrarea sistemelor se află în centrul producției inteligente. Acestea asigură că mașinile se pot adapta la schimbările de mediu și pot colabora cu întreaga linie de producție. De exemplu, utilizând protocoalele Industrial Internet of Things (IIoT), mașinile de conectare pot încărca date de funcționare în timp real (cum ar fi consumul de energie sau coduri de eroare), susținând diagnosticarea de la distanță și întreținerea preventivă. Integrarea sistemului implică conectarea cu amonte (cum ar fi extrudere) și în aval (cum ar fi echipamente de testare) pentru a permite partajarea datelor (cum ar fi informații despre dimensiunea firului) și pentru a evita golurile de producție. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) proiectează soluții de integrare personalizate bazate pe scara clientului. Pentru instalațiile la scară mare, OPC UA este utilizat pentru a permite comunicarea între sisteme și pentru a îmbunătăți transparența datelor; pentru aplicațiile mai mici, interfețele sunt simplificate pentru a reduce costurile. Experiența lui Gemwell a arătat că această integrare poate crește eficiența mașinii cu 15%. Analiza datelor poate optimiza, de asemenea, planurile de întreținere, cum ar fi estimarea timpului de epuizare a benzilor și reducerea timpului de oprire neplanificat.
Î6: În fața diverselor nevoi ale industriei, care sunt prioritățile cheie de inovare ale lui Gemwell pentru mașinile de filet? Cum abordează acestea provocările din lumea reală a utilizatorilor?
A6: Inovația se concentrează pe adaptabilitate și durabilitate pentru a aborda punctele dureroase ale clienților în ceea ce privește eficiența, costul și conformitatea. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) a identificat tendințe precum producția ecologică prin analiza cererii, stimulând dezvoltarea sistemelor de acționare care economisesc energie (cum ar fi controlul frecvenței variabile) și reducerea consumului de energie cu 30%. Mai mult, pentru a aborda complexitatea procesului, au consolidat designul modular, permițând înlocuirea rapidă a componentelor (cum ar fi bobinele cu lățimi diferite de benzi) și sporind flexibilitatea echipamentului. În integrarea sistemului, Gemwell acordă prioritate luării deciziilor asistate de AI (evitând în același timp supra-automatizarea), cum ar fi optimizarea parametrilor de înfășurare pe baza datelor istorice pentru a aborda fluctuațiile dimensiunii lotului. Aceste inițiative, bazate pe conversații aprofundate cu clienții, asigură că mașinile Gemwell nu sunt doar avansate din punct de vedere tehnologic, ci și abordează direct problemele din lumea reală, cum ar fi reducerea deșeurilor de materii prime și scurtarea timpului de schimbare a modelului, sprijinind în cele din urmă utilizatorii în atingerea obiectivelor de producție slabă..
 Custom Wire Taping Machine Manufacturers