English
 中文简体
 Product Category
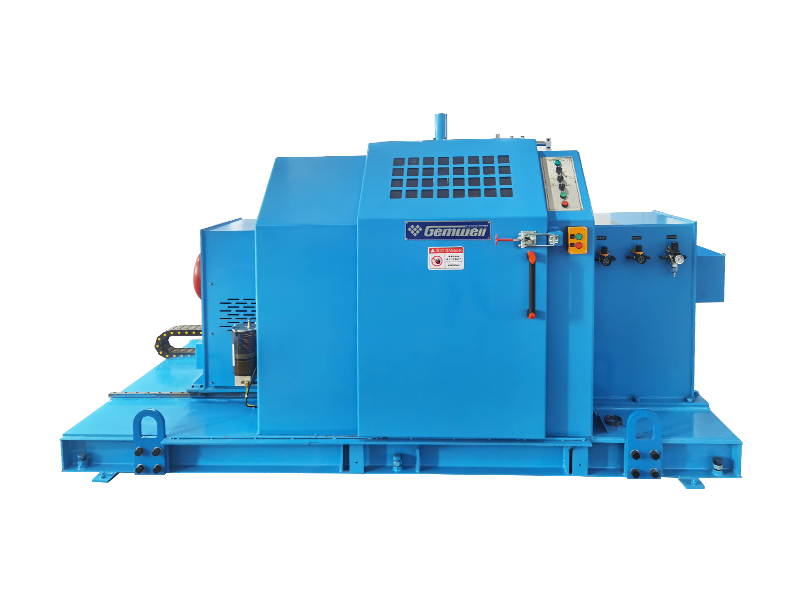
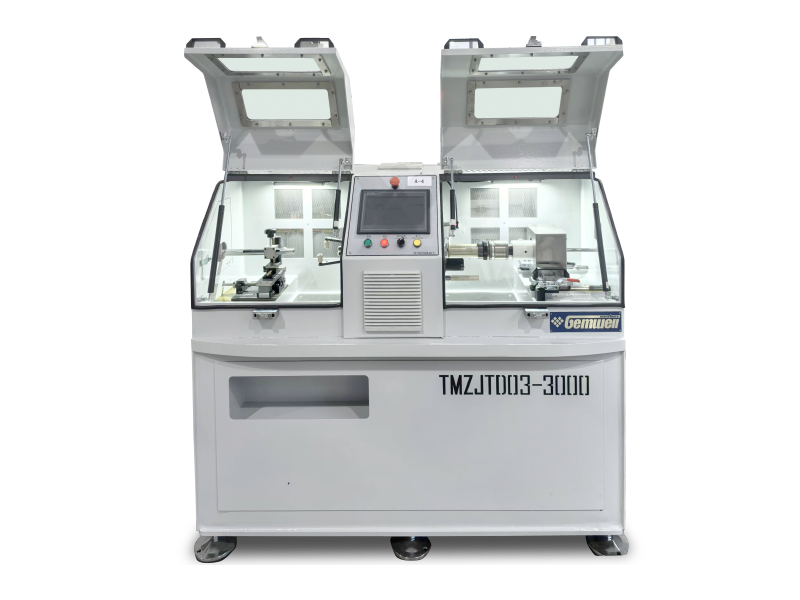
Mașina de răsucire unică tip cantilever cu diferențială de viteză (fără scripete cu capst
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Mașina de răsucire unică tip cantilever cu diferențială de viteză (fără scripete cu capst
Read More +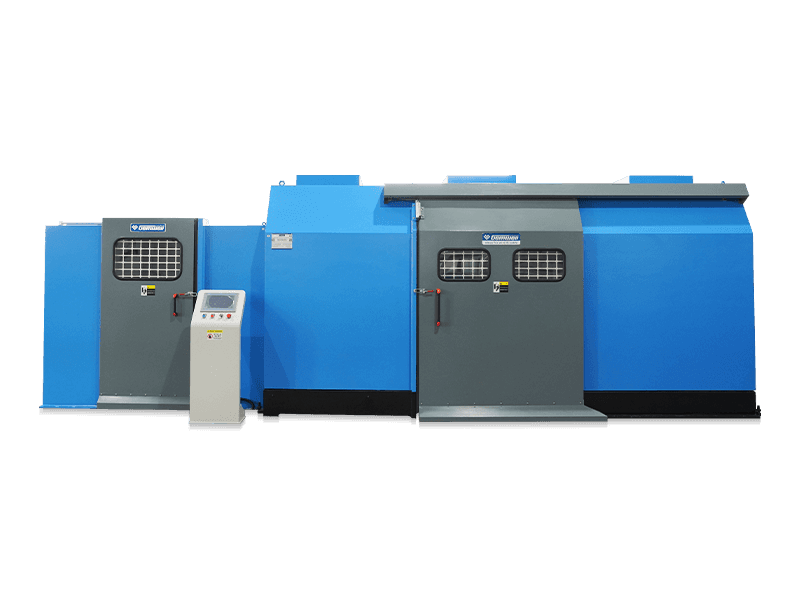
Product Category
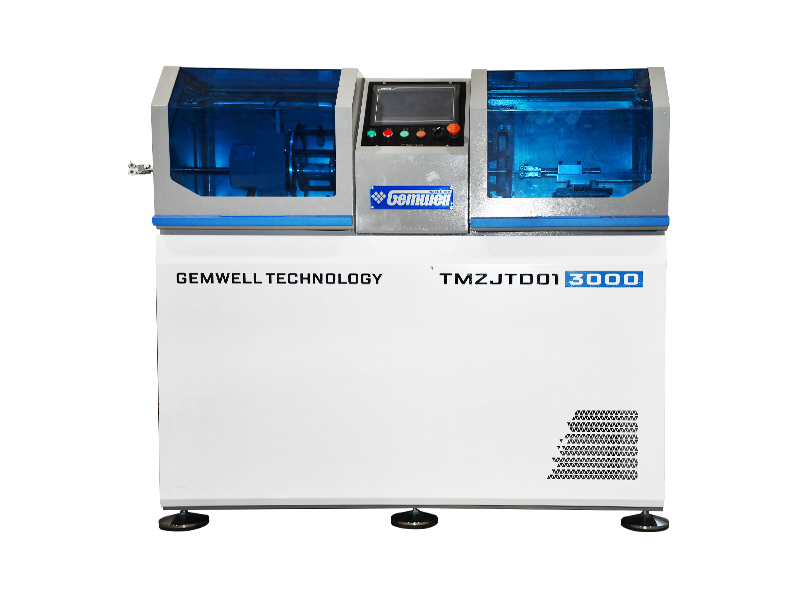
Cantileverul de eșuat și capstanul extern sunt conectate ca o singură piesă și se rotesc sin
Read More +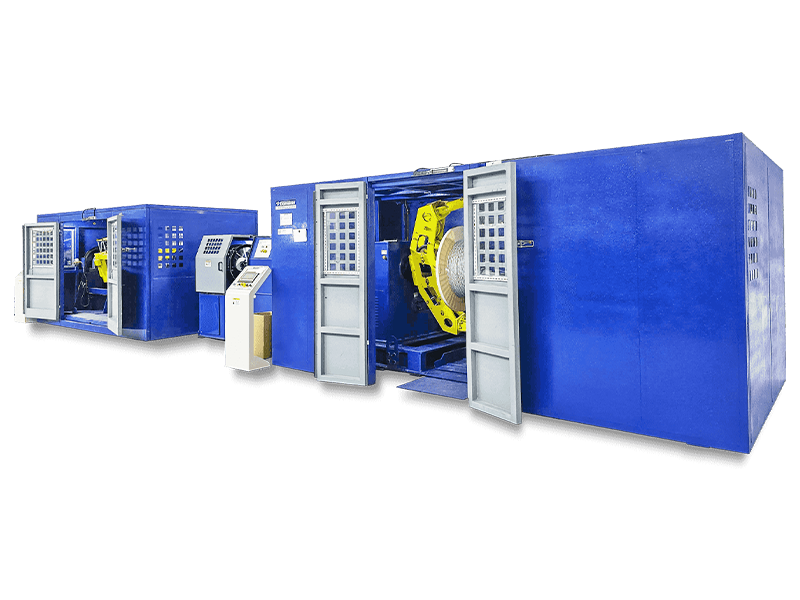
Product Category
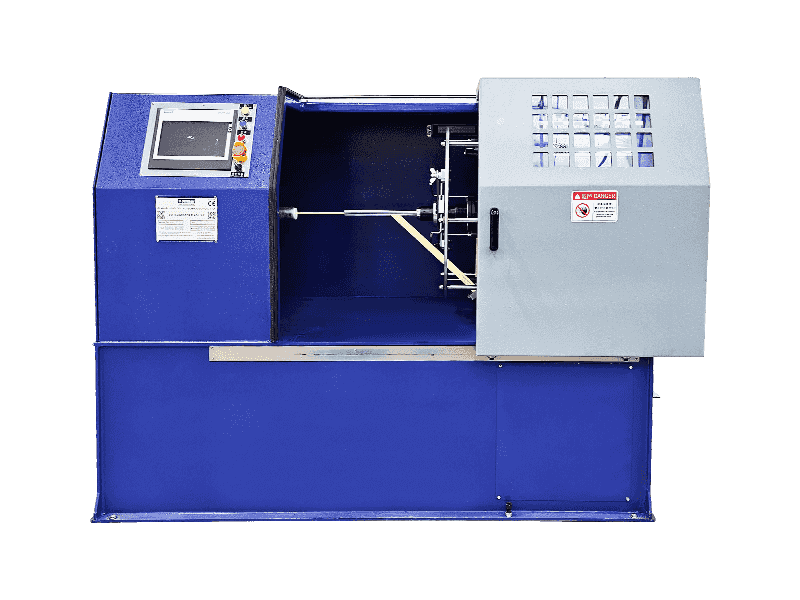
Cantileverul de eșuare este separat de capstanul extern al mașinii de răsucire unică cu canti
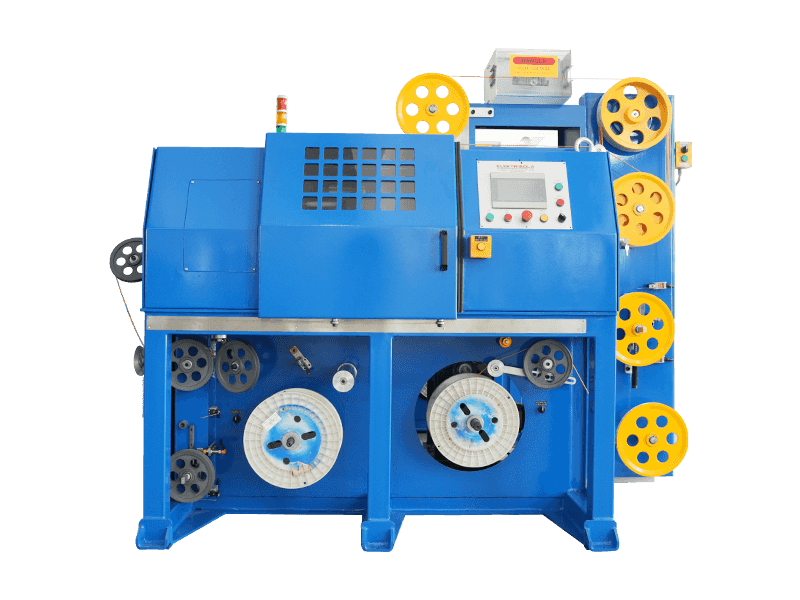
Read More +Mașina de răsucire unică în consolă este un echipament de formare a cablurilor care răsucește mai multe fire de miez la viteză mare printr-un cantilever și le înfășoară sincron și concentric. Deoarece fiecare rotație a cantileverului formează un pas, se numește o singură mașină de răsucire cantilever. În funcție de tipul structurii, este împărțit în mașină de răsucire cu viteză diferențială tip cantilever (fără scripete de preluare), mașină ușoară de răsucire cantilever dintr-o singură piesă (scripetă externă și preluare de putere), mașină de răsucire unică cantilever separată pentru sarcini grele (fulie externă și preluare de putere), mașină de răsucire unică cantilever, etc. Datorită diferitelor diametre exterioare ale fire, cerințe diferite de performanță electrică și rentabilitate diferită, modelele de mai sus sunt potrivite pentru diferite domenii de torsionare și producție de cabluri, iar utilizatorii pot alege și cumpăra singuri.

Timpul de înființare

Suprafața clădirii (m²)

Numărul de angajați

Proprietate intelectuală
A Mature Factory You Can Count On
Related Products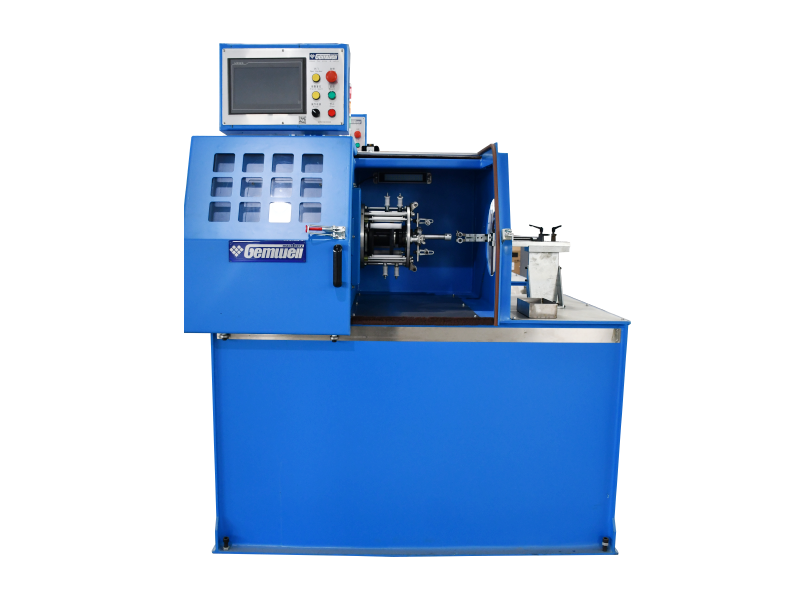
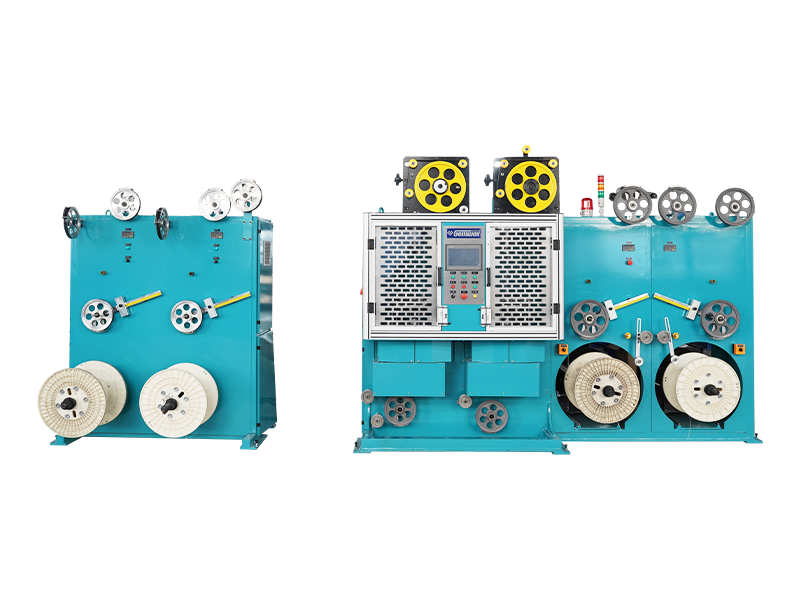
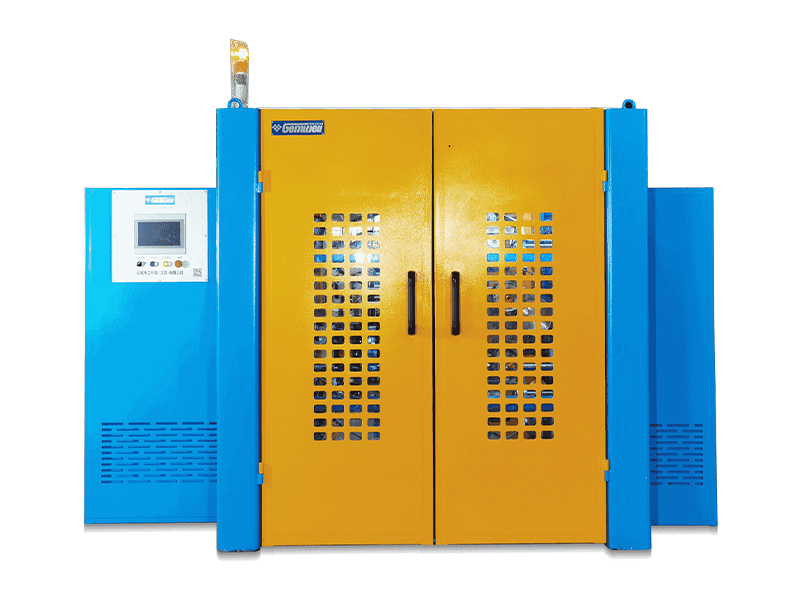
 2026-09-14
 Webmaster
A extruder de sârmă de mare putere este coloana vertebrală a oricărei fabrici de cabluri care produce fire de diametru mare sau d
Read More +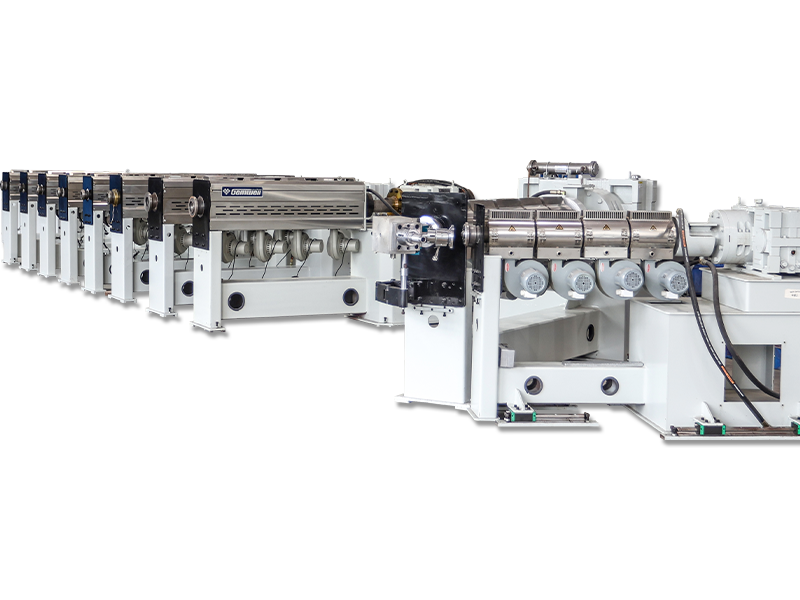
2026-09-07
Webmaster
Ce înseamnă Bunch Stranding Toronarea mănunchiului este o metodă de construcție a conductorului în care două sau mai multe fire goa
Read More +
2026-09-04
Webmaster
Despre GEMWELL Vă așteptăm cu drag la, Sala E2, Stand Nr.A41 și va pune în evidență cele mai recente soluții ale
Read More +
2026-08-31
Webmaster
Unde este de fapt decisă calitatea peretelui cablului Un fir de clădire izolat cu PVC de 0,5 mm² iese din jgheabul de răcire cu o dife
Read More +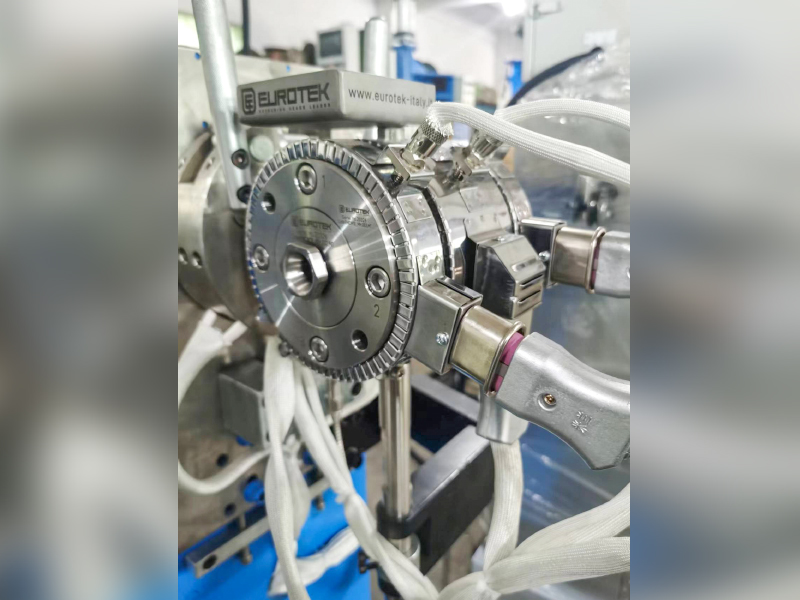
2026-08-27
Webmaster
Pentru cablurile Twinax din serverele AI, reducerea Dk efectivă a izolației (aer ≈1, FEP≈2.1) este cheia pentru reducerea pierderilor de îna
Read More +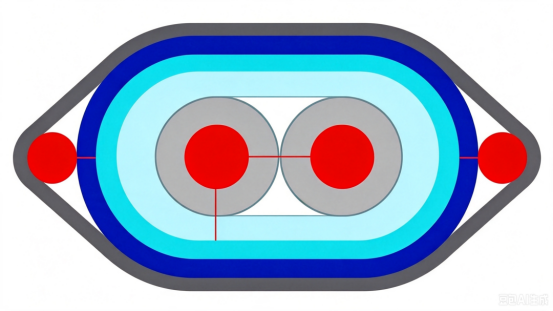 FAQ
Cablurile de rețea CAT7 și CAT8 diferă în principal prin viteza și frecvența de transmisie.
CAT7 acceptă viteze de transmisie de până la 10 Gbps cu o frecvență de 600 MHz, în timp ce CAT8 acceptă viteze de până la 25 Gbps sau 40 Gbps cu o frecvență de 2000 MHz.
În timpul producției, trebuie utilizate materiale conductoare de înaltă calitate, distanța dintre perechi și grosimea izolației trebuie controlate strict, trebuie utilizate tehnici eficiente de ecranare, cum ar fi ecranarea cu două straturi, pentru a reduce diafonia și interferențele externe, asigurând integritatea semnalului.
Trebuie adoptate structuri de ecranare cu două straturi, cu un strat interior de folie de aluminiu și un strat exterior de plasă împletită, pentru a spori capacitatea anti-interferență a cablului; în același timp, aranjarea perechilor ar trebui optimizată, iar distanța dintre perechi ar trebui mărită pentru a reduce diafonia.
Prin optimizarea geometriei perechilor, controlarea precisă a potrivirii impedanței, utilizarea materialelor de izolare de înaltă calitate și utilizarea unor tehnici eficiente de ecranare, pierderea de retur poate fi redusă la minimum pentru a asigura integritatea semnalului.
Pista de tensionare automată și controlul ajută la menținerea tensiunii consistente pe tot parcursul procesului de ambalare, asigurând o acoperire uniformă, evitând fluctuația tensiunii în timpul consumului de bandă, reducând rata de defectare.
Cablurile PCIe 6.0 și PCIe 7.0 diferă în ceea ce privește viteza de transmisie și cerințele de integritate a semnalului. PCIe 6.0 utilizează tehnologia de modulație PAM4 cu o viteză de transmisie de până la 64 GT/s, în timp ce PCIe 7.0 mărește și mai mult viteza de transmisie, folosește tehnologii de modulație mai avansate și necesită o integritate mai mare a semnalului și o latență mai mică.
Trebuie selectate materiale conductoare cu pierderi reduse, structura geometrică a perechilor trebuie optimizată, diafonia între perechi ar trebui redusă, trebuie utilizate materiale de izolare de înaltă calitate, iar procesele de producție ar trebui să fie strict controlate pentru a reduce întârzierea și atenuarea semnalului.
Prin controlul precis al diametrului conductorului, grosimea izolației și distanța dintre perechi și prin utilizarea analizoarelor de impedanță pentru monitorizare în timp real, asigurându-se că impedanța cablului este în intervalul specificat pentru a evita reflexia și pierderea semnalului.
Utilizarea unei tehnologii eficiente de ecranare, cum ar fi ecranarea cu două straturi, utilizarea materialelor conductoare cu rezistență scăzută, optimizarea geometriei perechii de fire, reducerea scurgerilor electromagnetice și controlul nivelului EMI al firului.
Vitezele mari de transmisie necesită un control mai strict al integrității semnalului, necesitând utilizarea materialelor conductoare cu pierderi reduse, control precis al geometriei perechilor și reducerea diafoniei și a întârzierii pentru a satisface cerințele de transmisie de mare viteză.
Materialele de izolație cu constantă dielectrică scăzută și tangentă cu pierderi reduse, cum ar fi PTFE sau PI, ar trebui alese pentru a reduce atenuarea și întârzierea semnalului.
Folosind Time Domain Reflectometry (TDR) și alte echipamente de testare, monitorizarea în timp real a întârzierii transmisiei prin cablu poate fi efectuată pentru a se asigura că se află în intervalul specificat, prevenind problemele de calitate a transmisiei semnalului.
Controlul precis al diametrului conductorului și al grosimii izolației, optimizarea aranjamentului perechilor, reducerea diafoniei între perechi și utilizarea materialelor conductoare cu rezistență scăzută pot controla eficient rezistența și inductanța cablului.
Folosind analizoare de spectru și alte echipamente de testare, poate fi efectuată monitorizarea în timp real a vitezei de transmisie prin cablu pentru a se asigura că îndeplinește cerințele de proiectare, prevenind problemele de calitate a transmisiei semnalului.
Controlul temperaturii extruderului afectează direct calitatea izolației sau a stratului de înveliș. O temperatură prea ridicată sau prea scăzută va afecta proprietățile materialelor instabile și afectează calitatea generală a cablului.
Pasul unei mașini de tors determină flexibilitatea și rezistența la tracțiune a sârmei toroane. Un pas mai scurt crește flexibilitatea, în timp ce un pas mai lung sporește rezistența la tracțiune.
eu. Masina de rasucire Principii tehnice și aplicații industriale
Î1: Cum reușește o mașină de răsucire să obțină torarea precisă a mai multor conductori?
Un cadru rotativ de plată funcționează împreună cu un sistem de control constant al tensiunii pentru a înfășura spiralat firele individuale în jurul unei axe centrale la un pas prestabilit. Soluția Gemwell Electric utilizează tehnologia modulară de acționare cu motor split pentru a regla în mod independent tensiunea fiecărei unități de plată, asigurându-se că conductorii de cupru/aluminiu evită întinderea și deformarea în timpul procesului de eșuare. Provocarea cheie constă în eliminarea golurilor dintre firele individuale. Sistemul lor de feedback în buclă închisă, construit pe 26 de ani de experiență, compensează fluctuațiile de tensiune în timp real, asigurând o potrivire strânsă pe secțiunea transversală a conductorului.
Î2: De ce este controlată atât de strict lungimea pasului în timpul eșuării conductorului?
Lungimea pasului afectează direct flexibilitatea conductorului și performanța electrică. Un pas prea scurt crește rigiditatea la încovoiere a conductorului, făcându-l mai dificil de așezat; un pas care este prea lung reduce rezistența la fluaj. Gemwell integrează un encoder de înaltă precizie (rezoluție de până la 0,1°) în echipamentul său. Combinat cu algoritmul său de curbă de pas în formă de S dezvoltat independent, acesta asigură un control stabil al abaterii pasului în interval de ± 0,5 mm/1000 m, îndeplinind cerințele stricte ale cablurilor aerospațiale.
II. Descoperiri tehnice în mașinile de răsucire de mare viteză
Î3: Ce provocări dinamice apar atunci când viteza echipamentelor depășește 2000 rpm?
Rotația de mare viteză creează două probleme de bază:
① Dezechilibrul forței centrifuge: rotația de mare viteză a bobinei de plată face ca firul să se biciuie. Gemwell folosește un design de bază de amortizare a vibrațiilor în două etape, care absoarbe peste 80% din vibrațiile radiale prin amortizoare hidraulice.
② Acumularea temperaturii: Căldura de frecare reduce vâscozitatea lubrifiantului. Sistemul său de răcire brevetat creează un circuit circular de ulei în interiorul axului și, combinat cu un schimbător de căldură extern, menține creșterea temperaturii lagărului la ΔT ≤ 15°C (standard ISO 6804).
Î4: Cum poate fi rezolvată problema detectării ruperii firului în condiții de mare viteză?
Senzorii fotoelectrici tradiționali au o rată de alarmă falsă de 3% la o viteză a liniei de 500 m/min. Gemwell a dezvoltat o soluție de analiză multi-spectru:
Radarul cu unde milimetrice monitorizează modificările diametrului firului în timp real (precizie 0,02 mm).
Sondele de curenți turbionari de înaltă frecvență detectează continuitatea conductorului. Judecarea redundantă a sistemului dual reduce rata alarmelor false la 0,1‰, cu un timp de răspuns la oprire <50ms.
III. Analiza în profunzime a procesului de torsionare a sârmei și cablurilor
Î5: De ce este important unghiul de răsucire din spate pentru împodobirea conductorului?
Toronarea nerăsucită generează tensiuni interne în firele individuale, provocând înapoi elasticitatea conductorului (valoare tipică: unghiul de înapoiere elastic ≥12° pentru conductorul de cupru Φ2,5 mm). Soluția lui Gemwell este să instaleze un mecanism servo de răsucire înapoi în cușca de eșuare. Acesta calculează dinamic unghiul de compensare pe baza vitezei firului (formula: θ = arctan(v/ωR)), menținând un unghi de torsiune rezidual de ≤0,5°/m, asigurând astfel durata de viață la încovoiere a cablurilor de alimentare cu secțiune mare.
Î6: Cum poate fi optimizată uniformitatea conductivă pentru conductoarele cu șuvițe stratificate?
Luând ca exemplu o structură de 7×19, fluctuația diametrului exterior cu procesele tradiționale ajunge la ±0,15 mm. Gemwell îmbunătățește uniformitatea prin două inovații:
① Optimizarea topologiei: stratul interior folosește o poziție concentrică de 10°, în timp ce stratul exterior adoptă un strat de 20° pentru a reduce golurile dintre straturile;
② Monitorizarea online a secțiunii transversale: folosind raze X pentru a oferi feedback în timp real asupra ovalității secțiunii transversale (precizie de 98%), presiunea de eșuare este ajustată dinamic.
Această tehnologie asigură un dezechilibru al rezistenței DC de 240 mm² cabluri ignifuge de ≤0,5% (IEC 60228 necesită ≤2%).
IV. Practici de inginerie: piatra de temelie a asigurării calității
Î7: De ce sunt necesare 168 de ore de testare și calibrare continuă?
Stabilitatea echipamentului de eșuare trebuie verificată în condiții extreme de funcționare:
Test la sarcină completă de 48 de ore: Monitorizați curba de creștere a temperaturii axului la 150% din viteza nominală (standard: ≤65°C);
Test de sarcină variabilă de 72 de ore: Simulați 2000 de cicluri de încărcare de la 0 la 100% în 10 secunde pentru a verifica întârzierea răspunsului sistemului de control (măsurată pe echipamentul Gemwell: ≤0,8s);
Test EMC de 48 de ore: Asigurați-vă că interferența radiată de invertor este <55dBμV (standard EN 55011 Clasa A);
Î8: Cum se traduce 26 de ani de experiență în precizie de producție?
Echipa tehnică Gemwell a înființat o bază de date a procesului de eșanare care acoperă 387 de parametri ai materialelor (cum ar fi un model de potrivire între alungirea tijei de cupru δ și raportul de compresie a șuruburilor η). Un exemplu tipic: pentru sârmă de cauciuc siliconic ultra-flexibil utilizat în vehiculele cu energie noi, optimizarea gradientului de tensiune de amortizare (0,8 N/mm² în stratul interior → 0,3 N/mm² în stratul exterior) a crescut alungirea conductorului la rupere la 35% (comparativ cu media industriei de 28%).
Tendințele evoluției tehnologice și contribuțiile industriei
Î9: Cum se adaptează echipamentul de eșuare la schimbările tehnologice ale noilor cabluri de energie?
Platforma de înaltă tensiune de 800V necesită o reducere cu 20% a grosimii izolației și o ovalitate a conductorului ≤0,03. Cea mai recentă generație de echipamente Gemwell integrează:
Indicator de diametru laser (rata de eșantionare 1 kHz)
Sistemul de predicție pentru învățarea automată (învățat pe 2 milioane de seturi de date istorice) permite controlul dinamic al ovalității, ajutând clienții să obțină certificarea ISO 6722-3 Clasa 5.
Î10: Cum îmbunătățește procesul de eșuare utilizarea resurselor?
Prin controlul precis al tensiunii, echipamentul Gemwell reduce rata deșeurilor de cupru de la 1,2% la 0,35%. Pe baza unei capacități anuale de producție de 100.000 de tone de conductor de cupru, aceasta se traduce printr-o economie anuală de 650 de tone de cupru (aproximativ 4.600 de tone de emisii de CO₂), în conformitate cu ghidurile de producție durabilă IEC TR 62837.
 Custom Cantilever Single High Speed Twisting Machine Manufacturers