English
 中文简体
 Product Category
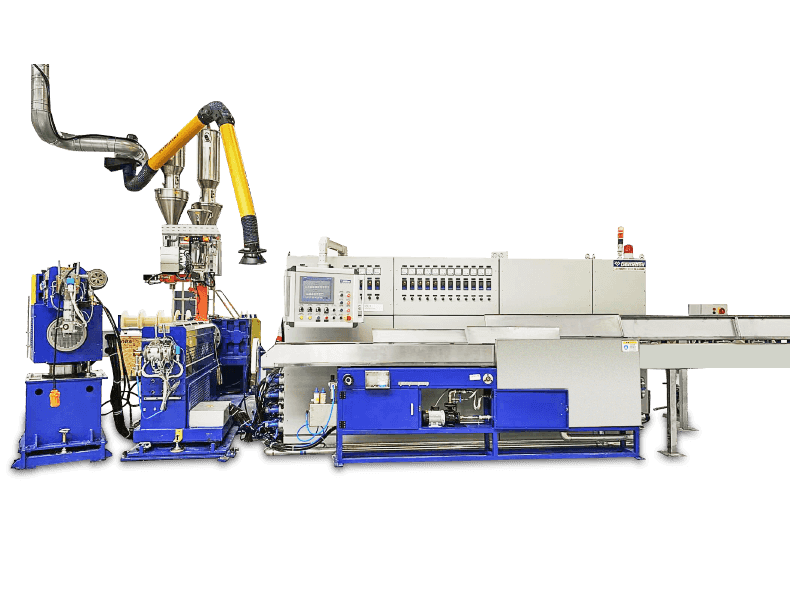
Linia de extrudare a izolației cu miez din PVC/PE/PP/PU este un echipament nestandardizat cu per
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Acasă / Produs / Mașină de extrudare a izolației de sârmă / Linie de extrudare a izolației cu miez solid
Product Category
Linia de extrudare a izolației cu miez din PVC/PE/PP/PU este un echipament nestandardizat cu per
Read More +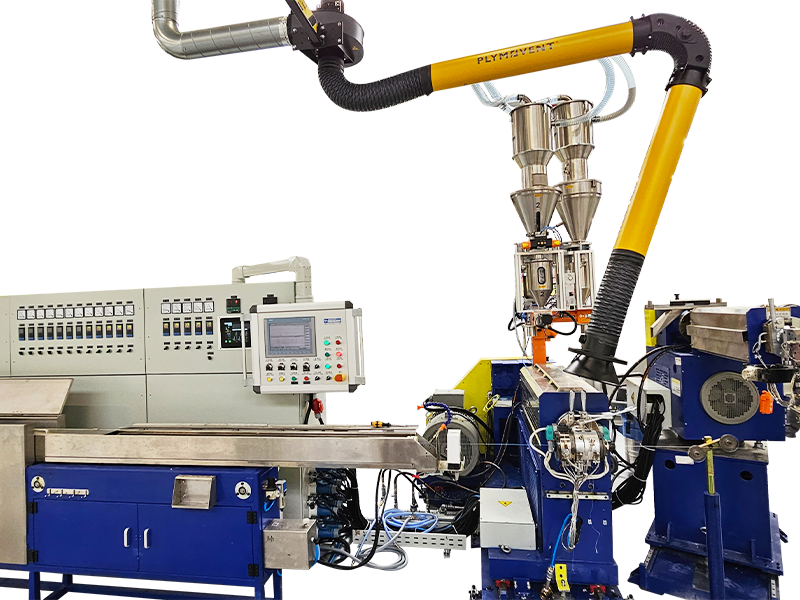
Product Category
LSZH/XLPE/TPE/TPU Core Wire Insulation Extrusion Line este un echipament nestandardizat cu person
Read More +
Timpul de înființare

Suprafața clădirii (m²)

Numărul de angajați

Proprietate intelectuală
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
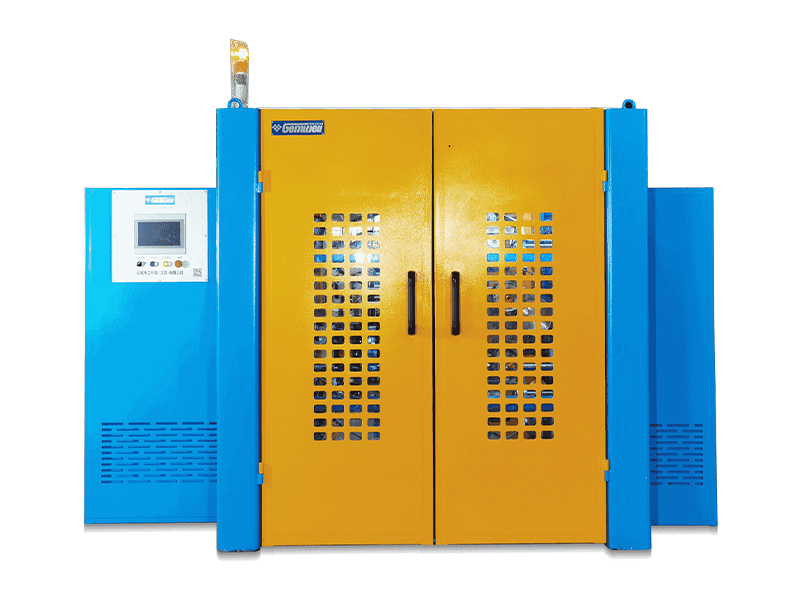
A extruder de sârmă de mare putere este coloana vertebrală a oricărei fabrici de cabluri care produce fire de diametru mare sau d
Read More +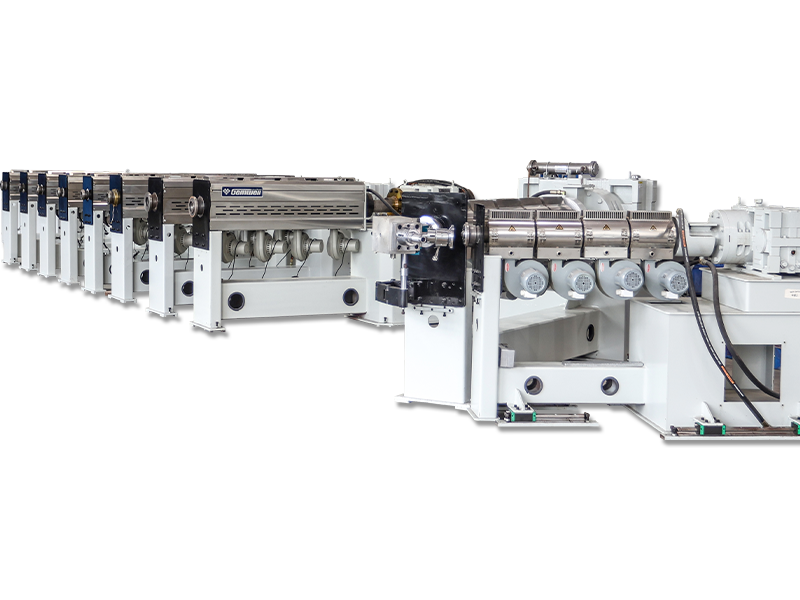
2026-09-07
Webmaster
Ce înseamnă Bunch Stranding Toronarea mănunchiului este o metodă de construcție a conductorului în care două sau mai multe fire goa
Read More +
2026-09-04
Webmaster
Despre GEMWELL Vă așteptăm cu drag la, Sala E2, Stand Nr.A41 și va pune în evidență cele mai recente soluții ale
Read More +
2026-08-31
Webmaster
Unde este de fapt decisă calitatea peretelui cablului Un fir de clădire izolat cu PVC de 0,5 mm² iese din jgheabul de răcire cu o dife
Read More +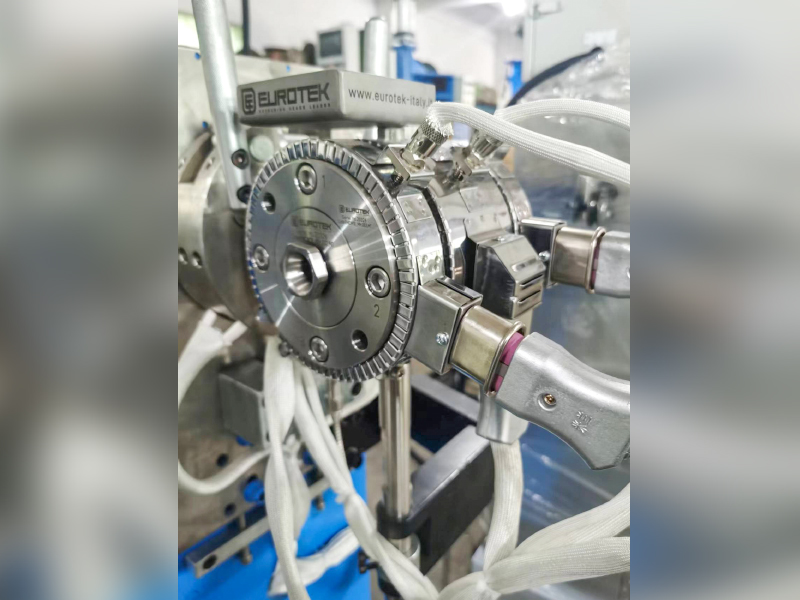
2026-08-27
Webmaster
Pentru cablurile Twinax din serverele AI, reducerea Dk efectivă a izolației (aer ≈1, FEP≈2.1) este cheia pentru reducerea pierderilor de îna
Read More +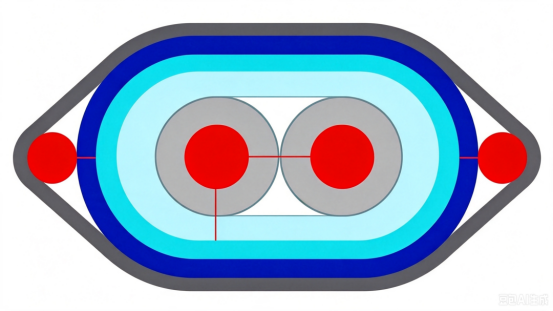 FAQ
Cablurile de rețea CAT7 și CAT8 diferă în principal prin viteza și frecvența de transmisie.
CAT7 acceptă viteze de transmisie de până la 10 Gbps cu o frecvență de 600 MHz, în timp ce CAT8 acceptă viteze de până la 25 Gbps sau 40 Gbps cu o frecvență de 2000 MHz.
În timpul producției, trebuie utilizate materiale conductoare de înaltă calitate, distanța dintre perechi și grosimea izolației trebuie controlate strict, trebuie utilizate tehnici eficiente de ecranare, cum ar fi ecranarea cu două straturi, pentru a reduce diafonia și interferențele externe, asigurând integritatea semnalului.
Trebuie adoptate structuri de ecranare cu două straturi, cu un strat interior de folie de aluminiu și un strat exterior de plasă împletită, pentru a spori capacitatea anti-interferență a cablului; în același timp, aranjarea perechilor ar trebui optimizată, iar distanța dintre perechi ar trebui mărită pentru a reduce diafonia.
Prin optimizarea geometriei perechilor, controlarea precisă a potrivirii impedanței, utilizarea materialelor de izolare de înaltă calitate și utilizarea unor tehnici eficiente de ecranare, pierderea de retur poate fi redusă la minimum pentru a asigura integritatea semnalului.
Pista de tensionare automată și controlul ajută la menținerea tensiunii consistente pe tot parcursul procesului de ambalare, asigurând o acoperire uniformă, evitând fluctuația tensiunii în timpul consumului de bandă, reducând rata de defectare.
Cablurile PCIe 6.0 și PCIe 7.0 diferă în ceea ce privește viteza de transmisie și cerințele de integritate a semnalului. PCIe 6.0 utilizează tehnologia de modulație PAM4 cu o viteză de transmisie de până la 64 GT/s, în timp ce PCIe 7.0 mărește și mai mult viteza de transmisie, folosește tehnologii de modulație mai avansate și necesită o integritate mai mare a semnalului și o latență mai mică.
Trebuie selectate materiale conductoare cu pierderi reduse, structura geometrică a perechilor trebuie optimizată, diafonia între perechi ar trebui redusă, trebuie utilizate materiale de izolare de înaltă calitate, iar procesele de producție ar trebui să fie strict controlate pentru a reduce întârzierea și atenuarea semnalului.
Prin controlul precis al diametrului conductorului, grosimea izolației și distanța dintre perechi și prin utilizarea analizoarelor de impedanță pentru monitorizare în timp real, asigurându-se că impedanța cablului este în intervalul specificat pentru a evita reflexia și pierderea semnalului.
Utilizarea unei tehnologii eficiente de ecranare, cum ar fi ecranarea cu două straturi, utilizarea materialelor conductoare cu rezistență scăzută, optimizarea geometriei perechii de fire, reducerea scurgerilor electromagnetice și controlul nivelului EMI al firului.
Vitezele mari de transmisie necesită un control mai strict al integrității semnalului, necesitând utilizarea materialelor conductoare cu pierderi reduse, control precis al geometriei perechilor și reducerea diafoniei și a întârzierii pentru a satisface cerințele de transmisie de mare viteză.
Materialele de izolație cu constantă dielectrică scăzută și tangentă cu pierderi reduse, cum ar fi PTFE sau PI, ar trebui alese pentru a reduce atenuarea și întârzierea semnalului.
Folosind Time Domain Reflectometry (TDR) și alte echipamente de testare, monitorizarea în timp real a întârzierii transmisiei prin cablu poate fi efectuată pentru a se asigura că se află în intervalul specificat, prevenind problemele de calitate a transmisiei semnalului.
Controlul precis al diametrului conductorului și al grosimii izolației, optimizarea aranjamentului perechilor, reducerea diafoniei între perechi și utilizarea materialelor conductoare cu rezistență scăzută pot controla eficient rezistența și inductanța cablului.
Folosind analizoare de spectru și alte echipamente de testare, poate fi efectuată monitorizarea în timp real a vitezei de transmisie prin cablu pentru a se asigura că îndeplinește cerințele de proiectare, prevenind problemele de calitate a transmisiei semnalului.
Controlul temperaturii extruderului afectează direct calitatea izolației sau a stratului de înveliș. O temperatură prea ridicată sau prea scăzută va afecta proprietățile materialelor instabile și afectează calitatea generală a cablului.
Pasul unei mașini de tors determină flexibilitatea și rezistența la tracțiune a sârmei toroane. Un pas mai scurt crește flexibilitatea, în timp ce un pas mai lung sporește rezistența la tracțiune.
Î1: Ce definește valoarea de bază a linie de extrudare a izolației sârmei cu miez solid ?
O: Această linie folosește polimer topit pentru a forma un strat izolator continuu și uniform pe suprafața conductorului. Tehnologia sa de bază constă în atingerea unui echilibru dinamic între proprietățile dielectrice, rezistența mecanică și rata de producție. Luând ca exemplu practica industrială a lui Gemwell, linia sa de producție integrează tehnologia de control al reologiei materialelor pentru a asigura o toleranță stabilă a grosimii stratului de izolație în ±0,02 mm, depășind semnificativ cerințele standardului IEC 60227.
Î2: Cum afectează configurația șurubului extruderului calitatea izolației?
O: Un șurub de barieră combinat cu o secțiune de amestecare în două etape permite controlul precis al profilului temperaturii topiturii. La procesarea XLPE (polietilenă reticulata), Gemwell utilizează un design cu raport de aspect 30:1, cuplat cu un sistem de optimizare a căldurii de forfecare, pentru a obține o fluctuație a temperaturii de topire de ≤±1,5 °C, prevenind eficient fenomenul de piele de rechin de suprafață cauzat de pre-reticulare.
Î3: De ce este pretratarea conductorului esențială pentru calitate?
O: Stratul de oxid de pe suprafața conductorilor de cupru poate provoca dendrite electrice la interfața de izolație. Liniile de producție Gemwell sunt echipate cu curățare electrolitică online și un sistem de protecție cu gaz inert pentru a menține conținutul de oxigen al conductorului sub 5 ppm. Măsurarea diametrului cu laser oferă feedback în timp real asupra ovalității conductorului, asigurând concentricitatea izolației >98%.
Î4: Care este secretul din spatele designului ergonomic al jgheabului de răcire?
O: Tehnologia de răcire cu gradient este crucială. Luând ca exemplu izolația PVC, Gemwell folosește un sistem de răcire în trei etape: o primă etapă de răcire cu peliculă de apă la 70°C pentru a elimina stresul intern, o a doua etapă de răcire turbulentă de 25°C pentru a stabili forma și o etapă finală de 15°C temperatură constantă pentru a stabiliza cristalinitatea, menținând izolația termică sub 2%.
Î5: Cum realizează sistemul de inspecție online controlul fără defecte?
O: Combină măsurarea grosimii razelor beta (precizie 0,001 mm) cu testarea scânteii la frecvența de putere (9kV/mm) și inspecția vizuală CCD (rezoluție 50μm). În linia de producție inteligentă a Gemwell, aceste date sunt conectate la sistemul MES în timp real, permițând trasabilitatea parametrilor de proces pentru fiecare metru de sârmă.
Î6: Ce progrese tehnologice au avut loc în procesul de reticulare?
O: În prezent, metodele principale sunt reticulare cu apă caldă silan (Sioplas) și reticulare prin iradiere cu electroni. Sioplasul lui Gemwell atinge viteza liniei de 300 m/min. Sistemul său de injecție cu catalizator la nivel cuantic stabilizează gradul de reticulare la 75%-85%, cu o rezistență dielectrică de 25 kV/mm.
Î7: Ce provocări prezintă aplicarea de noi materiale pe liniile de producție?
O: De exemplu, TPE (elastomer termoplastic) necesită un raport de compresie a șurubului de 2,5:1 și un control precis al temperaturii topiturii la 170 ± 3°C. Sistemul modular de extrudare Gemwell permite comutarea completă între materialele PP/PE/TPE în decurs de 2 ore, cu o rată de deșeuri mai mică de 0,8%.
Î8: Cum sunt integrate tehnologiile de economisire a energiei în liniile de producție moderne?
O: Accentul este pus pe recuperarea energiei. Liniile de producție Gemwell utilizează motoare sincrone cu magnet permanenți (eficiență IE4) și un sistem de recuperare a căldurii reziduale în baril de extruder, reducând consumul de energie per tonă de sârmă la 280 kWh, o economie de energie de 35% în comparație cu echipamentele tradiționale.
Î9: Cum se realizează controlul tensiunii în timpul producției de mare viteză?
O: Utilizăm un sistem de tracțiune servo în buclă complet închisă, cu ajustare în timp real a cuplului printr-un algoritm adaptiv pentru diametrul bobinei. În producția de cabluri de 0,5 mm² de la Gemwell, fluctuațiile de tensiune sunt controlate la ± 0,2 N la o viteză a liniei de 1200 m/min, asigurând nicio deformare a slubului în stratul de izolație.
Î10: Unde vor fi viitoarele descoperiri tehnologice?
O: Ne concentrăm pe tehnologia de modificare online a materialelor de izolare nanocompozite. Gemwell dezvoltă in situ un sistem de dispersie nano-Al₂O₃ care poate obține o dispersie de umplutură >95% în timpul procesului de extrudare, crescând rezistența la temperatură a materialului izolator la 150°C.
O fuziune a practicii industriale și a filozofiei tehnologice
Inginerii Gemwell aderă la principiul „omogenizării termice” în timpul punerii în funcțiune a liniei de producție: de la plastificarea materialului până la răcire și setare, fiecare parametru termodinamic trebuie să respecte principiul echivalenței timp-temperatură. Această urmărire meticuloasă a controlului procesului a permis cablurilor sale ignifuge la 105°C să treacă testul de îmbătrânire de 2000 de ore UL 758.
În timp ce industria încă discută despre tehnologia tradițională de co-extrudare cu trei straturi, Gemwell a realizat deja producția în masă a unei structuri de izolare nano-barieră cu cinci straturi. Această tehnologie suprimă descărcarea parțială sub 1pC. Aceasta este expresia inginerească a spiritului de „întreprindere și explorare” al companiei – transpunând progrese în știința materialelor în îmbunătățiri exponențiale ale performanței cablurilor.
În camera de control centrală a bazei de producție Jiangsu, 200 de seturi de parametri de proces colectați la fiecare microsecundă nu sunt doar date de producție, ci și o reflectare digitală a aranjamentului lanțului molecular în mediul de izolare. Acest control precis al lumii microscopice permite cablurilor izolate de la Gemwell să demonstreze o consistență uimitoare a performanțelor în medii, de la pădurea tropicală umedă braziliană la deșerturile arzătoare din Orientul Mijlociu, demonstrând saltul tehnologic de la „Fabricat în China” la „Fabricat în China cu precizie.”
 Custom Linie de extrudare a izolației cu miez solid Suppliers