E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ce este o mașină de extrudare a sârmei de precizie?
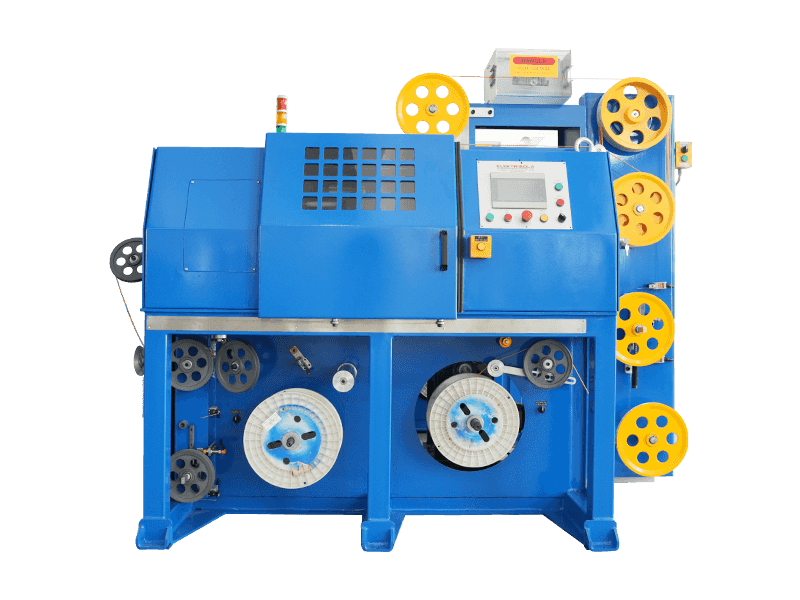
O mașină de extrudare a sârmei de precizie este o linie de producție care topește rășina polimerică, o alimentează printr-o traversă prelucrată cu precizie și aplică un strat de izolație uniform pe un conductor la viteză controlată. Mașina păstrează toleranța diametrului exterior în interior ±0,01 mm pentru sârmă fine, menține concentricitatea izolației deasupra 95% , și rulează continuu la viteze de la 30 până la 400 de metri pe minut in functie de dimensiunea cablului.
Cele trei variabile care determină precizia finală sunt geometria șurubului, alinierea capului transversal și sistemul de feedback cu diametrul în buclă închisă. Dacă oricare dintre aceste deplasări, grosimea izolației se modifică, capacitatea se schimbă și cablul nu își îndeplinește cerințele electrice.
Extrudarea de precizie contează cel mai mult pentru cablurile de date, firele auto și cablurile RF de înaltă frecvență. Într-un cablu Ethernet industrial, o variație de grosime a izolației de doar 0,02 mm poate modifica impedanța caracteristică prin 2-3 Ω , împingând cablul în afara intervalului de 100±15 Ω solicitat în mod obișnuit. Acesta este motivul pentru care o mașină de extrudare a sârmei de precizie nu este negociabilă atunci când produceți cabluri digitale sau de semnal de înaltă performanță.
Procesul de lucru în șase pași
Înțelegerea modului în care funcționează linia de extrudare vă ajută să diagnosticați problemele și să alegeți configurația corectă a mașinii. Iată secvența care guvernează calitatea ieșirii.
- Preîncălzirea conductorului - Conductorul de cupru sau aluminiu este preîncălzit la 60-90°C înainte de a intra în cruce. Acest lucru asigură că polimerul topit curge în jurul metalului fără șoc termic, îndepărtând în același timp umezeala și contaminarea suprafeței.
- Plastificarea șuruburilor - Pelete de polimer intră în butoi și sunt topite printr-un șurub rotativ. Un extruder de izolație de precizie utilizează de obicei un șurub cu un raport lungime-diametru de 25:1 până la 28:1 și un raport de compresie aproape 3:1 . Pentru sârmă fine, diametrul șurubului este de obicei 25-45 mm ; pentru cablu de alimentare greu, poate ajunge 90 mm .
- Distribuția curgerii traversei - Polimerul topit se deplasează printr-o cruce care desparte și redirecționează topitura în jurul conductorului. Mecanismul de centrare aici controlează concentricitatea. Mașinile de bună precizie folosesc un sistem de centrare care este repetabil în interior 0,01 mm .
- Extrudarea prin matriță - matrița și vârful definesc diametrele interior și exterior. Distanța dintre ele determină grosimea peretelui de izolație. Pentru a 0,5 mm diametrul exterior finit, acel decalaj este adesea stabilit la 0,02-0,04 mm .
- Dimensionarea în vid și prima răcire - Pentru izolarea solidă, un dimensionator cu vid sau un jgheab de răcire stabilizează imediat diametrul exterior. Acest lucru este important pentru cablurile cu pereți subțiri în care polimerul se poate umfla sau se poate prăbuși înainte de întărire.
- Măsurarea diametrului și controlul în buclă închisă - Un manometru laser citește continuu cablul extrudat. Controlerul reglează viteza șurubului sau viteza de preluare pentru a menține diametrul exterior țintă. Un sistem de înaltă precizie își actualizează semnalul de control fiecare 10-20 milisecunde .
Criterii de referință ale specificațiilor care definesc precizia
Dacă comparați mașini de la mai mulți furnizori, utilizați următorul tabel de referință ca bază. Acestea sunt cifre practice văzute pe liniile de producție care fac izolație pentru fire și cabluri.
| Tip mașină | Temp. procesare | Surub L/D | Controlul diametrului | Viteza tipică a liniei | Gama de sârmă |
|---|---|---|---|---|---|
| PVC/PE/PP/PU solid | 150-220°C | 25:1 | ±0,02 mm | 30-80 m/min grea, 150-300 m/min fin | 0,3-15 mm |
| LSZH/XLPE/TPE/TPU | 160-240°C | 26:1 | ±0,02 mm | 30-100 m/min | 0,5-20 mm |
| FEP/PFA temperatură ridicată | 340-420°C | 28:1 | ±0,03 mm | 10-50 m/min | 0,2-12 mm |
| PE/PP/PU spumat | 140-220°C | 27:1 | ±0,03 mm | 50-200 m/min | 0,4-10 mm |
Pentru sârmă fină sub 1 mm diametrul finit, toleranța trebuie să fie mai strânsă, în jur ±0,01-0,015 mm . Motivul este că grosimea peretelui de izolație pe un astfel de fir este adesea doar 0,1-0,2 mm ; o abatere de 0,01 mm este egală cu aproape 7% variație pe un perete de 0,15 mm. Este suficient pentru a modifica capacitatea și pentru a dezechilibra o pereche răsucită.
Mașini de extrudare de precizie după tipul de material
Diferitele familii de polimeri impun extruder diferit. Iată cum se modifică specificațiile mașinii cu fiecare clasă de material.
Extrudere cu izolare solidă din PVC/PE/PP/PU
PVC, PE, PP și PU formează coloana vertebrală a majorității izolațiilor standard de sârmă. Temperatura de topire se află între 150°C și 220°C . Cheia preciziei cu aceste materiale este presiunea de topire constantă, fără pulsații. Un extruder de precizie pentru această clasă utilizează un raport de compresie a șuruburilor de 2,5-3,0 și o zonă de măsurare care menține ieșirea constantă.
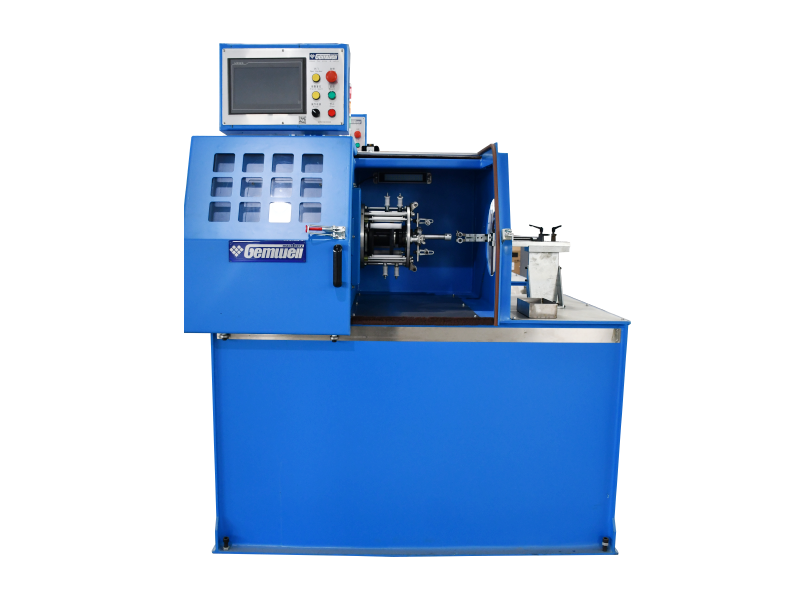
 Linie de extrudare a izolației sârmei de bază pentru materiale PVC, PE, PP și PU Această linie de extrudare este proiectată pentru materiale standard de izolare a sârmei, cum ar fi PVC, PE, PP și PU. Funcționează la temperaturi de topire cuprinse între 150°C și 220°C, cu un raport de compresie a șuruburilor de 2,5-3,0, asigurând o ieșire constantă pentru izolarea miezului cablului electronic și de semnal. Vizualizare produs →
Extrudere de izolație LSZH/XLPE/TPE/TPU
Aceste materiale oferă proprietăți cu emisii reduse de halogen, reticulate sau de mare elasticitate. Intervalul de procesare este 160-240°C . XLPE necesită reticulare în aval, astfel încât extruderul se ocupă de topitură semicristalină. Compușii LSZH sunt abrazivi și accelerează uzura șurubului, cu excepția cazului în care șurubul și cilindrul sunt întărite deasupra 55-60 HRC .
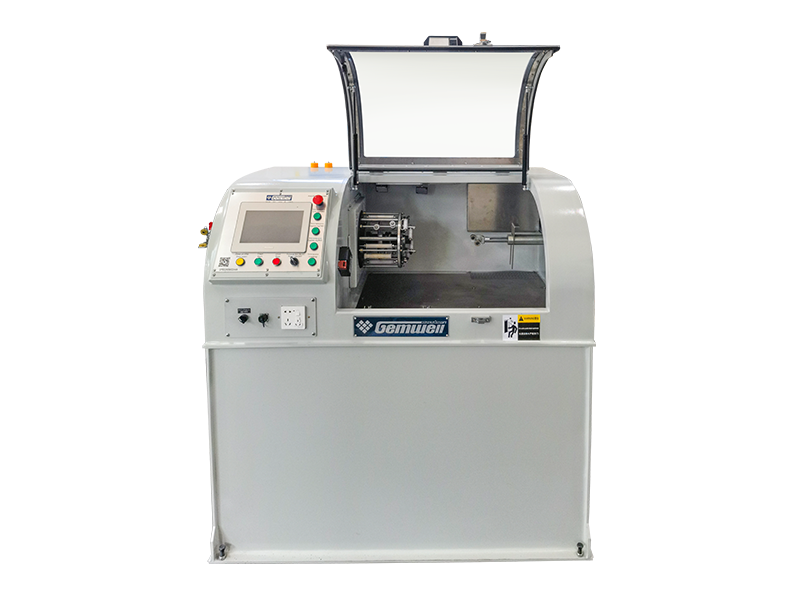
Linie de extrudare a izolației pentru compuși LSZH, XLPE, TPE și TPU Această linie tratează materiale abrazive sau reticulante, cum ar fi LSZH, XLPE, TPE și TPU. Dispune de șuruburi și butoaie întărite peste 55-60 HRC pentru a rezista la uzură și menține presiunea de topire stabilă pentru a preveni descompunerea și defectele de suprafață. Vizualizare produs → Extrudere cu izolație la temperatură înaltă FEP/PFA
FEP și PFA se topesc la 340-420°C . Această temperatură necesită un butoi și un șurub rezistente la coroziune, adesea placate cu nichel sau acoperite cu oxid de zirconiu. Aceste materiale eliberează, de asemenea, fluorură de hidrogen gazos la temperatura de topire, astfel încât linia trebuie să aibă un sistem de evacuare și matrițe rezistente la acizi. Toleranța de temperatură a zonei butoiului trebuie să rămână în interior ±2°C pentru a evita degradarea polimerului.
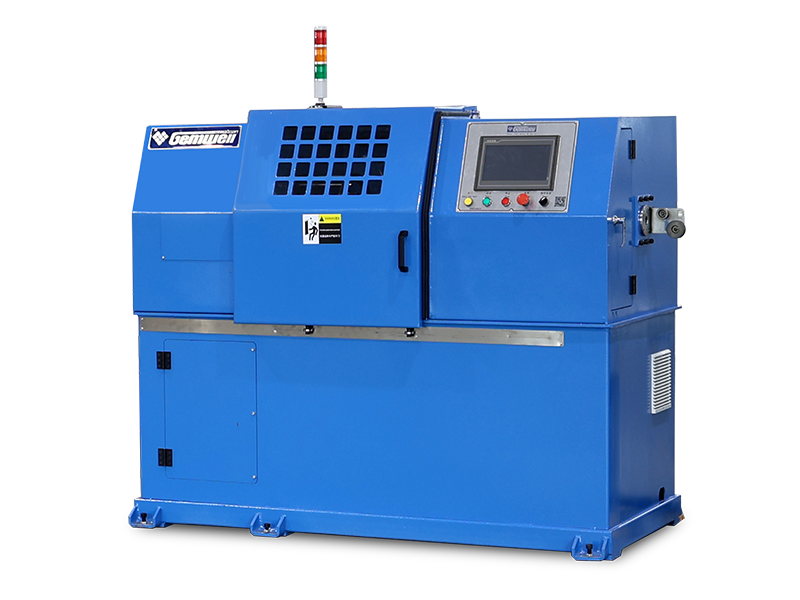
Linie de extrudare a izolației la temperatură înaltă pentru FEP, PFA, ETFE, PEEK și PA Această linie de extrudare procesează polimeri de înaltă performanță precum FEP și PFA la temperaturi de până la 420°C. Folosește componente rezistente la coroziune, cum ar fi GH113 sau Hastelloy C276, pentru a rezista la topituri agresive, asigurând un control precis al temperaturii la ±1-2°C pentru o calitate constantă a izolației. Vizualizare produs → Extrudere PE/PP/PU spumate
Izolația cu spumă este utilizată în cablurile coaxiale și RF pentru a reduce constanta dielectrică. Procesul injectează un agent de suflare chimic în topitură. Controlul precis al vitezei de injectare a gazului și al temperaturii de topire decide distribuția dimensiunii celulei. Un extruder cu spumă trebuie să mențină stabilă presiunea topiturii în interior ±1 bar , deoarece schimbările mici de presiune modifică direct densitatea spumei.
Riscurile de achiziție și cum să le evitați
Echipamentul de extrudare de precizie este o investiție pe termen lung. Iată care sunt cele mai frecvente riscuri cu care se confruntă cumpărătorii și verificările practice care le împiedică.
- Alinierea capului matriței nu este garantată - Dacă centrarea traversei nu poate fi setată în mod repetat, izolația va fi decentrată. Solicitați furnizorului un raport de testare a concentricității pentru modelul specific de cruce. O traversă bună ar trebui să mențină concentricitatea în interior 0,02 mm după recentrare.
- Șurubul se uzează mai repede decât era de așteptat - Uzura mărește jocul dintre șurub și cilindru, ceea ce reduce consistența ieșirii. Mulți furnizori cotează 5-8 ani de viață, dar cu LSZH abraziv sau compuși umpluți cu mica care pot scădea la 2-3 ani .
- Benzile de încălzire se degradează rapid - Controlul temperaturii depinde de calitatea benzii de încălzire. Dacă benzile se supraîncălzi sau se scurtează, variația temperaturii zonei crește, iar izolația devine neregulată. Mașinile bune folosesc benzi de încălzire din oțel inoxidabil sau echivalent.
- Capacitatea de răcire este prea mică pentru liniile de mare viteză - La 200 m/min , jgheabul de răcire trebuie să elimine mai multă căldură. Dacă jgheabul este prea scurt, cablul iese înainte ca diametrul său să se stabilizeze. Solicitați lungimea jgheabului de răcire în raport cu viteza maximă a liniei.
- Furnizorul nu oferă instruire în proces - Fără instruire de operare și rețete, echipa dvs. de producție petrece luni suplimentare învățând prin încercare și eroare. Alegeți un furnizor care vă poate instrui personalul pe întreaga linie, nu doar pentru controale de bază.
Practici de întreținere care păstrează precizia exactă
Precizia nu se referă doar la proiectarea mașinii; depinde de întreținerea preventivă consecventă. Urmați programul de mai jos pentru a vă proteja investiția.
| Frecvența | Acțiune | De ce contează |
|---|---|---|
| Schimbare de tură | Curățați crucea și verificați matrița pentru reziduuri de polimer | Reziduul de polimer ars provoacă defecte de suprafață și variații dimensionale |
| Săptămânal | Verificați șurubul pentru depuneri; verificați consumul de curent al benzii de încălzire | Șurubul murdar modifică stabilitatea presiunii topiturii, provocând variații în impulsuri ale diametrului |
| Lunar | Calibrați indicatorul laser și verificați centrarea cu un fir de testare | Alinierea senzorului de vibrații și schimbare a uzurii, oferind feedback inexact despre diametru |
| Trimestrial | Înlocuiți uleiul cutiei de viteze; inspectați jocul radial dintre șurub și cilindru | Purtați dincolo 0,05 mm cauzează o ieșire inconsecventă și deteriorarea butoiului |
| Anual | Re-certificați întreaga linie, inclusiv cabestanul de tragere și tensiunea de preluare | Alunecarea capstanului este o cauză ascunsă a derivei dimensionale |
Urmați procedurile de operare corecte și Conținutul de operare, întreținere și reparare a mașinii de extrudare pentru a profita la maximum de linia ta. O mașină care primește îngrijire preventivă își poate păstra specificațiile de toleranță pentru 10-15 ani . Pentru cele mai bune practici privind reglarea procesului, consultați de asemenea cum să utilizați corect extrudere .
Întrebări frecvente despre mașinile de extrudare cu sârmă de precizie
Care este toleranța tipică la diametrul de izolare a unei mașini de extrudare a sârmei de precizie?
Pentru diametre de cablu sub 2 mm , toleranța diametrului exterior se află la ±0,015-0,02 mm . Pentru 2-10 mm cabluri, toleranța se mărește la ±0,03-0,05 mm . Unele mașini high-end pretind ±0,01 mm pentru sârmă fină, dar care necesită condiții de mediu stabile și un sistem fiabil de control al diametrului în buclă închisă.
Care este diametrul minim de sârmă pe care îl poate produce o mașină de extrudare de precizie?
Diametrul minim finit depinde de setul transversal și de matrița. O mașină de precizie proiectată pentru sârmă fină poate produce diametre exterioare la fel de mici 0,15-0,3 mm . Pentru a merge mai jos 0,15 mm , aveți nevoie de un micro-extruder cu un diametru șurub de 12-16 mm .
Poate o mașină de extrudare de precizie să manipuleze mai multe materiale?
Se poate, dar cu limitări. PVC și PE pot împărtăși un șurub. FEP/PFA necesită un butoi rezistent la coroziune și un șurub diferit. LSZH și XLPE stau în mijloc. Mulți furnizori oferă seturi de șuruburi interschimbabile, dar o schimbare completă necesită adesea 4-8 ore inclusiv încălzirea, purjarea și înlocuirea matrițelor.
Cum afectează excentricitatea izolației performanța cablului?
Izolația decentrată modifică distribuția capacității pe secțiunea transversală a cablului. Pentru cablul de date, acest lucru crește diafonia și degradează transmisia semnalului. Pentru cablul de alimentare, excentricitatea reduce capacitatea tensiunii de avarie. O limită practică de acceptare pentru extruderele industriale de precizie este excentricitatea de mai jos 5% , adică diferența dintre laturile subțiri și cele groase ale peretelui este mai mică de 5% din grosimea nominală.
Care este termenul de livrare tipic pentru o linie de extrudare a sârmei de precizie?
În funcție de configurație și de sarcina de producție a furnizorului, o linie de extrudere dintr-o singură piesă poate fi expediată 45-60 de zile . Liniile personalizate cu o traversă specializată pot lua 90-120 de zile . Confirmați timpul de livrare înainte de a plasa o comandă de achiziție, astfel încât să vă puteți planifica accelerarea producției.
Cât durează o mașină de extrudare a sârmei de precizie?
Cadrul mecanic poate rezista 20-30 de ani . Șurubul și cilindrul sunt componente de uzură și de obicei durează 5-8 ani cu materiale abrazive, sau 10-12 ani cu cele neabrazive precum PVC-ul. Benzile de încălzire și sistemele de senzori au nevoie de obicei de înlocuire fiecare 3-5 ani .
Concluzia
Precizia izolației cablului depinde direct de designul șurubului mașinii, de precizia de centrare a capului transversal și de controlul în buclă închisă. Alegerea unei mașini care se potrivește cu tipurile de materiale și gama de diametre, apoi menținerea acesteia într-un program strict, este ceea ce asigură rentabilitatea investiției pe termen lung.
Dacă produceți cabluri de date pentru automobile, cabluri Ethernet industriale, cabluri de rețea sau cabluri de semnal de înaltă frecvență, o mașină de extrudare a sârmei de precizie este baza calității produsului dumneavoastră. Căutați un furnizor care să documenteze criteriile de toleranță, să furnizeze rețete de proces și să livreze piese de schimb în mod constant. Furnizorul care vă arată numere dure privind concentricitatea și controlul diametrului este cel care merită luat în considerare.
 Asemănătoare Produse