E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Izolația XLPE există dintr-un singur motiv: polietilena obișnuită nu poate rezista atunci când un cablu se încălzește. Reticulare recabla structura polimerului astfel încât materialul să nu se topească, să-și păstreze integritatea electrică și să reziste la Temperatura conductorului continuu 90°C cu vârfuri de scurtcircuit până la 250°C. Dacă fabricați cabluri de alimentare, cablaje auto sau cabluri de control industrial, XLPE este punctul de referință cu care comparați orice altă izolație. Acest ghid acoperă ce este izolația XLPE, cum funcționează, cum este extrudată și ce să evaluați atunci când alegeți o linie de extrudare.
Ce este izolația XLPE și de ce interconectarea schimbă totul
XLPE înseamnă polietilenă reticulata. Materia primă este o polietilenă cu un flux bun și curățenie, de obicei prelucrată la temperaturi de topire sub 150°C. După extrudare, cablul trece printr-o etapă de întărire care unește lanțuri polimerice separate într-o rețea tridimensională. Acea singură schimbare transformă un termoplastic într-un termoset.
PE termoplastic se înmoaie atunci când conductorul se încălzește și se poate deforma sub presiune în interiorul conductei sau conductei. XLPE își păstrează forma deoarece rețeaua reticulat ține împreună lanțurile polimerice. Rezultatul practic este un cablu care poate rula mai fierbinte, poate transporta mai mult curent pentru aceeași dimensiune a conductorului și poate face față condițiilor de suprasarcină fără a se prăbuși.
De la PE termoplastic la o rețea termostată
În timpul reticularii, situsurile activate de pe lanțurile de polietilenă adiacente formează legături covalente. În peroxidul XLPE, căldura descompune peroxidul de dicumil peste aproximativ 180°C pentru a genera radicali liberi care creează acele legături. În silan XLPE, umiditatea declanșează o reacție de condensare între lanțurile grefate cu silan. În ambele cazuri, materialul final nu se mai topește.
Indicatorii standard ai unei reacții de reticulare reușite includ alungire la cald sub 175% la 200°C (IEC 60811-507) și un conținut de gel de obicei peste 70–80%. Dacă gradul de reticulare scade, izolația păstrează memoria căldurii și se poate deforma la temperatură ridicată.
Unde izolația XLPE își câștigă păstrarea
Izolația XLPE este dominantă în cablurile de distribuție de medie tensiune de la aproximativ 6 kV până la 35 kV și, de asemenea, funcționează bine în cablurile de înaltă și foarte înaltă tensiune de până la 500 kV. Firele de clădire de joasă tensiune, cablurile pentru minerit, cablurile de bord, cablurile pentru baterii auto și cablurile de matrice eoliene specifică, de asemenea, XLPE atunci când aplicația necesită funcționare la 90°C sau o toleranță mai bună la suprasarcină.
Cum se compară izolația XLPE cu alți compuși de izolație
Alegerea unui material de izolare înseamnă echilibrarea calității termice, proprietățile dielectrice, flexibilitatea și costul. Tabelul de mai jos compară materialele observate cel mai des pe liniile de extrudare.
| Compus izolator | Evaluarea conductorului continuu | Vârf de scurtcircuit | Permitivitate relativă la 20°C | Aplicație tipică de cablu |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Sârmă de clădire de joasă tensiune și cabluri flexibile |
| PE termoplastic | 70°C | 180°C | 2.3 | Fire de joasă tensiune, cabluri de antenă |
| XLPE | 90°C | 250°C | 2,3–2,5 | Distributie, energie, auto, industrial |
| EPR | 90°C | 250°C | 2,8–3,2 | Cabluri de alimentare pentru minerit, marine și flexibile |
| TPE/TPU | 90°C până la 125°C | Dependent de compus | 3,0–4,5 | Cabluri flexibile robotizate și cu lanțuri |
Proprietățile cheie XLPE care conduc designul cablului
Datele care contează cel mai mult pe o fișă de date se împart în trei grupe: electrice, termice și îmbătrânire pe termen lung. Iată ce să căutați, cu valorile tipice care apar pe specificațiile compusului.
- Rezistivitate de volum: compușii XLPE arată 10 15 la 10 16 ohm-cm la 20°C, motiv pentru care curentul de scurgere rămâne scăzut chiar și la 90°C.
- Permitivitate relativă: aproximativ 2,3 până la 2,5 la frecvența de putere. Această valoare scăzută reduce capacitatea și pierderile dielectrice în circuitele lungi de distribuție.
- Factorul de disipare (tan delta): sub 0,001 la 20°C și frecvența de putere în compuși buni; valorile mai mari indică contaminare sau umiditate.
- Rigiditatea dielectrică: testele pe termen scurt ale izolației XLPE extrudate ajung adesea la 20 până la 40 kV/mm, în funcție de grosime, configurația electrodului și curățenia compusului.
- Rating termic: Temperatura conductorului continuu 90°C, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Rezistența la îmbătrânire și la apă: compușii XLPE (TR-XLPE) retardanți ai arborilor adaugă aditivi speciali care încetinesc formarea arborilor electrochimici în instalațiile umede.
Trei rute de interconectare pentru a face XLPE
Modul în care XLPE este reticulat modifică aspectul liniei de producție, chimia și tipurile de cablu pe care le puteți realiza. Trei rute domină piața.
Reticulare cu peroxid
Peroxidul XLPE este standardul pentru cablurile de medie și înaltă tensiune. Compusul conține peroxid de dicumil, care se descompune la temperatură ridicată în interiorul unui tub de vulcanizare continuă (CV) la 350–450°C abur sau azot sub presiune. Cablul rămâne în tub suficient de lung pentru a atinge gradul necesar de reticulare. După întărire, subprodusele de peroxid trebuie să degazeze, în unele modele, timp de câteva zile sau chiar săptămâni, înainte ca cablul să poată fi terminat.
Legătura încrucișată cu silan
Silane XLPE utilizează un proces în două etape (Sioplas) sau într-o singură etapă (Monosil). Polietilena este grefată cu vinil silan și ulterior reticulata prin expunerea la apă fierbinte sau abur. Extrudarea este urmată de o baie de întărire; vitezele liniei sunt de obicei mai mici, deoarece umezeala trebuie să difuzeze în izolație. Această metodă este populară pentru firele de joasă tensiune, cablurile auto și alte produse cu pereți subțiri în care investiția suplimentară a unui tub CV nu este justificată.
Legătura încrucișată a radiațiilor
Un accelerator cu fascicul de electroni conduce reacția de reticulare la niveluri de doză controlate, măsurate în kiloGray. Radiația XLPE se potrivește produselor cu pereți subțiri, materialelor termocontractabile și firelor speciale care necesită reticulare uniformă, fără chimie la temperatură înaltă. Doza, adâncimea de penetrare și viteza liniei trebuie adaptate cu atenție la grosimea peretelui de izolație.
| Metoda | Trigger | Echipamente de productie | Segmente tipice de cablu |
|---|---|---|---|
| Peroxid | Se încălzește peste 180°C și presiune | Tub CV, catenar sau vertical | Cabluri de alimentare MT/HV |
| Silane | Umiditate | Extruder plus jgheab de întărire sau baie | Fire BT, cabluri auto |
| Radiation | Fascicul de electroni | Accelerator și ecranare | Fire cu perete subțire, termocontractabil, aerospațiale |
Extrudarea izolației XLPE: proces și echipamente
Extrudarea izolației XLPE arată similar cu extrudarea PE, dar curățenia și controlul temperaturii sunt mult mai exigente. Contaminarea de orice fel - compus ars, praf sau particule de metal - creează un punct slab care poate declanșa un gol sau un copac sub stres electric. Multe fabrici dedică un extruder specific XLPE și îl rulează într-un mediu controlat.
Temperatura de topire trebuie să rămână într-o fereastră îngustă, de obicei 120–140°C pentru silan XLPE astfel încât reticularea începe numai în timpul etapei de întărire, nu în butoi. Geometria șurubului, raportul de compresie și răcirea cilindrului influențează profilul temperaturii. Un schimbător de ecran cu plasă fină menține topitura curată și ajută la reținerea contaminanților din compusul care intră.
Pentru construcțiile de medie tensiune, extrudarea triplă stabilește un strat semiconductor interior, izolația XLPE și un strat semiconductor exterior într-o singură operație. Capul de izolație folosește un design cu miez neted sau canelat pentru a obține o interfață fără defecte, deoarece orice neregularitate la interfață concentrează stresul electric.
Pentru liniile de izolație de sârmă și cabluri cu miez solid, un extruder versatil evaluat pentru compuși LSZH, XLPE, TPE și TPU permite unei fabrici să comute între produse fără a schimba întreaga linie. Stabilitatea temperaturii, toleranța strânsă la grosimea peretelui și schimbarea rapidă a materialului determină cât de mult cablu utilizabil puteți produce pe schimb.
O linie care poate gestiona XLPE împreună cu LSZH, TPE și TPU vă oferă flexibilitate atunci când comenzile se schimbă între tipurile de cabluri pentru automobile, clădiri și industriale. Confirmați designul șurubului extruderului, precizia controlului temperaturii și viteza reală a liniei pentru grosimea peretelui de care aveți nevoie înainte de a vă angaja.
Învelirea și completarea unui cablu pe bază de XLPE
Izolația este doar jumătate din poveste. Învelișul exterior protejează miezul de deteriorări mecanice, umiditate, substanțe chimice și UV. Compușii XLPE sunt, de asemenea, utilizați pentru înveliș atunci când este necesară rezistență ridicată la căldură și abraziune, în timp ce învelișul LSZH este specificat în clădiri publice, tuneluri și nave pentru a limita fumul și gazele toxice într-un incendiu.
Un cablu cu izolație XLPE și o manta XLPE sau LSZH poate funcționa continuu la 90°C pe toată durata de viață. Liniile de acoperire rulează de obicei la o putere mai mare decât liniile de izolație, deoarece peretele mantalei este mai gros și cerințele de calitate a suprafeței diferă. Zonele de temperatură, viteza de transport și dispunerea jgheabului de răcire trebuie să prevină contracția și să mențină învelișul concentric.
Pentru un tratament mai complet al acestei etape, consultați-vă Baza de cunoștințe pentru mașina de extrudare a mantalei de sârmă și cablu înainte de a specifica linia dvs.
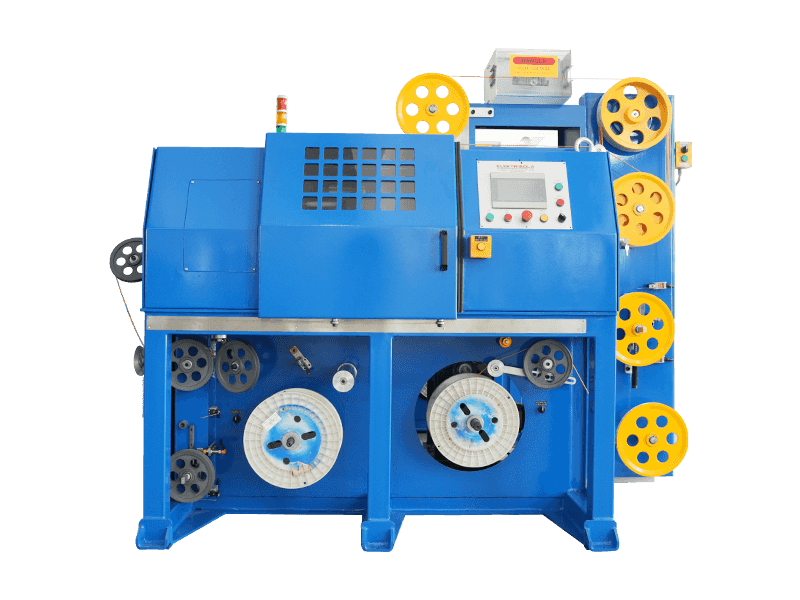
 Linie de extrudare personalizabilă LSZH/XLPE/TPE/TPU Această linie de extrudare manipulează materiale ignifuge cu vâscozitate ridicată pentru cabluri ecologice. Dispune de putere de antrenare robustă, răcire avansată și absorbție stabilă pentru a preveni defectele de suprafață și pentru a sprijini producția continuă. Vizualizare produs →
Același producător poate furniza în mod obișnuit atât linii de izolare, cât și de înveliș, ceea ce simplifică punerea în funcțiune, instruirea și gestionarea pieselor de schimb. Gama de extrudere de înveliș GEMWELL acoperă PVC, PE, PP, PU, LSZH, XLPE, TPE și TPU, plus silicon pentru lucrul la temperaturi înalte.
Defecte comune de izolație XLPE și cum să le preveniți
Problemele nu apar întotdeauna în timpul extrudarii; multe apar în testul de cablu terminat. Iată care sunt defecțiunile care trimit cel mai adesea cablul XLPE în docul de respingere.
- Contaminare: praful, umiditatea, metalul sau polimerul descompus din topitură pot crea concentrații de stres. Atenuare: condiții asemănătoare camerelor curate, extruder dedicat și pachete de ecrane cu filtrare fină.
- Argerea: dacă topitura rămâne peste temperatura de inițiere prea mult timp, peroxidul sau silanul începe să se reticuleze în butoi. Atenuare: control strâns al temperaturii cilindrului, șurub cu forfecare scăzută și timp de rezidență scurt.
- Goluri și micro-goluri: umezeala prinsă sau gazul volatil formează cavități în timpul întăririi. Atenuare: uscați compusul, gestionați fluxul de aer din buncăr și controlați condițiile de degazare.
- Pomi de apă: în condiții umede și stres ridicat de AC, căi de degradare asemănătoare copacilor cresc din imperfecțiuni de-a lungul anilor. Atenuare: utilizați TR-XLPE, interfețe netede și întărire uscată.
- Rugozitatea interfeței: o limită grosieră între straturile de izolație și semicon, amplifică stresul electric. Atenuare: co-extrudare și un design adecvat al capului.
- Variația grosimii peretelui: izolația excentrică eșuează testele dielectrice în punctul cel mai subțire. Atenuare: măsurare cu laser cu control în buclă închisă.
- Probleme de aderență în modelele umede: straturi semiconcentrate separate de izolație. Atenuare: potriviți ratele de întărire compuse și manipulați cablul cu grijă după întărire.
Curățarea regulată, programele de întreținere documentate și instruirea operatorului previn majoritatea acestor probleme. Consultați ghidul nostru practic pentru operarea, întreținerea și repararea mașinii de extrudare pentru o rutina de intretinere te poti adapta liniei tale.
Ce să căutați atunci când alegeți o linie de extrudare a izolației XLPE
Înainte de a compara ofertele, notați mixul dvs. de produse, viteza liniei țintă și intervalul de grosime a peretelui. Apoi evaluați fiecare rând pe acești factori:
- Acoperire compusă: linia trebuie să ruleze PE, XLPE, LSZH, TPE și TPU la temperaturile de topire necesare fără contaminare încrucișată.
- Controlul temperaturii: zone cu buclă închisă cu o precizie de plus sau minus 1–2°C și răcire suficientă a butoiului pentru temperatura de topire mai scăzută a silanului XLPE.
- Design șurub și matriță: potrivit procesării cu forfecare redusă și dimensionat pentru pereți izolatori subțiri sau groși.
- Filtrare: un schimbător de ecran eficient, astfel încât schimbările de plasă să nu creeze opriri lungi de producție.
- Măsurare și control: un instrument de măsurare a diametrului cu laser cu feedback la retragere și șurub pentru controlul on-line al grosimii peretelui.
- Configurație de linie: pay-off, cabestan sau dansator, lungime jgheab de răcire și bobinator de preluare, toate dimensionate pentru vitezele de care aveți nevoie.
- Asistență pentru producător: documentație, piese de schimb, punere în funcțiune și instruire. Un furnizor cu instalații de export în multe țări reduce riscul de nefuncționare.
Dacă intenționați să produceți astăzi cabluri izolate cu XLPE și doriți opțiunea LSZH, TPE sau TPU mâine, răspunsul practic este o linie de izolație concepută pentru toate cele patru. O mașină modulară se achită mai rapid, deoarece puteți accepta o varietate mai mare de comenzi fără o a doua investiție.
Întrebări frecvente despre izolația XLPE
Care este diferența dintre XLPE și izolația obișnuită PE?
PE obișnuit este un material termoplastic care se înmoaie la aproximativ 100°C și limitează cablul la un conductor nominal de 70°C. XLPE este reticulat într-o rețea termorezistabilă care nu se topește, permițând o evaluare continuă de 90 °C și un vârf de scurtcircuit de 250 °C. De asemenea, XLPE rezistă mult mai bine la fisurarea prin stres de mediu decât PE termoplastic.
Poate fi extrudat XLPE pe un extruder PE standard?
XLPE pe bază de silan poate fi adesea procesat pe un extruder PE cu control strict al temperaturii și condiții curate, dar șurubul, filtrarea și alimentarea cu material trebuie să fie potrivite pentru compusul specific. Peroxidul XLPE pentru cablul de medie tensiune necesită echipamente mai specializate deoarece etapa de întărire are loc într-o linie CV după extrudare. De asemenea, trebuie să evitați rularea XLPE după compuși ignifugă pe aceeași linie, cu excepția cazului în care cilindrul și șurubul sunt purjate perfect.
Care este temperatura maximă de funcționare a izolației XLPE?
Pentru cablurile standard izolate XLPE, temperatura maximă de funcționare a conductorului continuu este de 90°C. În condiții de suprasarcină, valoarea este în mod normal de 130°C, iar temperatura maximă admisă a conductorului la scurtcircuit este de 250°C pentru o durată de până la cinci secunde, în conformitate cu IEC 60502. Confirmați valorile exacte pe standardele dumneavoastră de cablu, deoarece unele modele speciale specifică cifre mai mici.
Ce este arborerea apei în cablurile XLPE?
Arborarea apei este un proces de degradare electrochimică în care umiditatea și stresul electric cresc treptat microstructuri în formă de copac din imperfecțiunile izolației sau interfețelor. Nu provoacă defecțiuni imediate, dar reduce rezistența dielectrică de-a lungul anilor și poate duce la defectarea cablurilor de medie tensiune învechite. Compușii moderni XLPE întăriți uscat și retardanți ai copacilor încetinesc foarte mult acest proces.
Se folosește izolația XLPE și la cablurile de joasă tensiune?
Da. Pe lângă cablurile de alimentare de medie și înaltă tensiune, XLPE apare în firele de joasă tensiune pentru clădiri, cabluri pentru automobile, cabluri de colectare a parcurilor eoliene și cabluri de control industrial. Principalele motive sunt o temperatură continuă mai ridicată, o capacitate mai bună de suprasarcină și o rezistență mai puternică la substanțe chimice și fisurarea prin efort în comparație cu PVC sau PE. Pentru produsele de joasă tensiune cu pereți subțiri, silanul și reticulare prin radiații sunt cele mai comune căi.
 Asemănătoare Produse