English
 中文简体
 Product Category
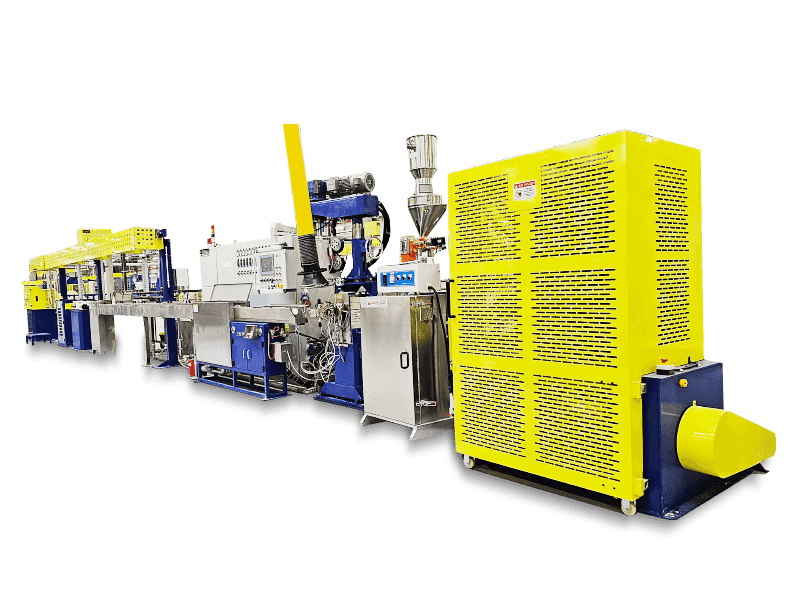
FEP/PFA/ETFE/PEEK/PA Linia de extrudare a izolației firelor de miez la temperatură înaltă est
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Acasă / Produs / Mașină de extrudare a izolației de sârmă / Linie de extrudare a izolației firelor de temperatură ridicată
Product Category
FEP/PFA/ETFE/PEEK/PA Linia de extrudare a izolației firelor de miez la temperatură înaltă est
Read More +
Timpul de înființare

Suprafața clădirii (m²)

Numărul de angajați

Proprietate intelectuală
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A extruder de sârmă de mare putere este coloana vertebrală a oricărei fabrici de cabluri care produce fire de diametru mare sau d
Read More +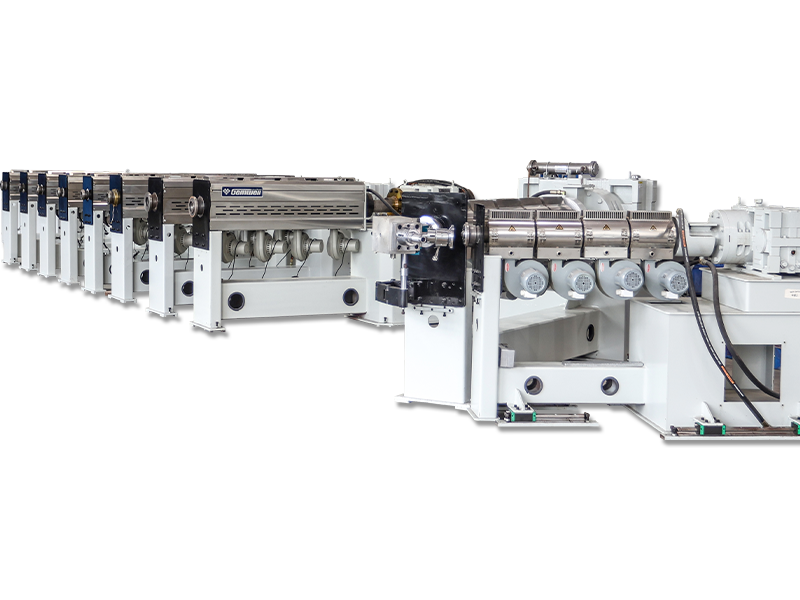
2026-09-07
Webmaster
Ce înseamnă Bunch Stranding Toronarea mănunchiului este o metodă de construcție a conductorului în care două sau mai multe fire goa
Read More +
2026-09-04
Webmaster
Despre GEMWELL Vă așteptăm cu drag la, Sala E2, Stand Nr.A41 și va pune în evidență cele mai recente soluții ale
Read More +
2026-08-31
Webmaster
Unde este de fapt decisă calitatea peretelui cablului Un fir de clădire izolat cu PVC de 0,5 mm² iese din jgheabul de răcire cu o dife
Read More +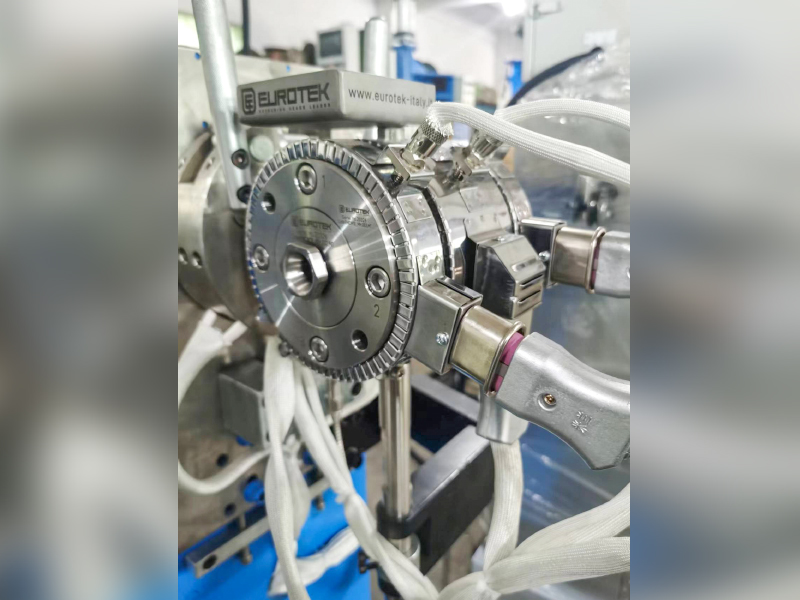
2026-08-27
Webmaster
Pentru cablurile Twinax din serverele AI, reducerea Dk efectivă a izolației (aer ≈1, FEP≈2.1) este cheia pentru reducerea pierderilor de îna
Read More +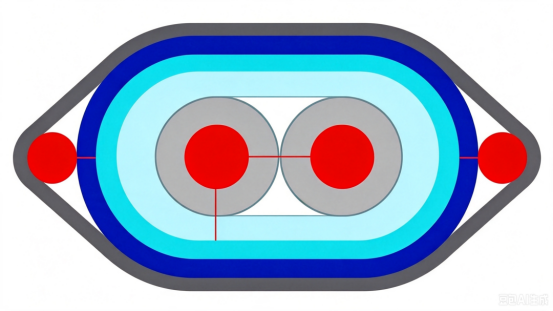 FAQ
Cablurile de rețea CAT7 și CAT8 diferă în principal prin viteza și frecvența de transmisie.
CAT7 acceptă viteze de transmisie de până la 10 Gbps cu o frecvență de 600 MHz, în timp ce CAT8 acceptă viteze de până la 25 Gbps sau 40 Gbps cu o frecvență de 2000 MHz.
În timpul producției, trebuie utilizate materiale conductoare de înaltă calitate, distanța dintre perechi și grosimea izolației trebuie controlate strict, trebuie utilizate tehnici eficiente de ecranare, cum ar fi ecranarea cu două straturi, pentru a reduce diafonia și interferențele externe, asigurând integritatea semnalului.
Trebuie adoptate structuri de ecranare cu două straturi, cu un strat interior de folie de aluminiu și un strat exterior de plasă împletită, pentru a spori capacitatea anti-interferență a cablului; în același timp, aranjarea perechilor ar trebui optimizată, iar distanța dintre perechi ar trebui mărită pentru a reduce diafonia.
Prin optimizarea geometriei perechilor, controlarea precisă a potrivirii impedanței, utilizarea materialelor de izolare de înaltă calitate și utilizarea unor tehnici eficiente de ecranare, pierderea de retur poate fi redusă la minimum pentru a asigura integritatea semnalului.
Pista de tensionare automată și controlul ajută la menținerea tensiunii consistente pe tot parcursul procesului de ambalare, asigurând o acoperire uniformă, evitând fluctuația tensiunii în timpul consumului de bandă, reducând rata de defectare.
Cablurile PCIe 6.0 și PCIe 7.0 diferă în ceea ce privește viteza de transmisie și cerințele de integritate a semnalului. PCIe 6.0 utilizează tehnologia de modulație PAM4 cu o viteză de transmisie de până la 64 GT/s, în timp ce PCIe 7.0 mărește și mai mult viteza de transmisie, folosește tehnologii de modulație mai avansate și necesită o integritate mai mare a semnalului și o latență mai mică.
Trebuie selectate materiale conductoare cu pierderi reduse, structura geometrică a perechilor trebuie optimizată, diafonia între perechi ar trebui redusă, trebuie utilizate materiale de izolare de înaltă calitate, iar procesele de producție ar trebui să fie strict controlate pentru a reduce întârzierea și atenuarea semnalului.
Prin controlul precis al diametrului conductorului, grosimea izolației și distanța dintre perechi și prin utilizarea analizoarelor de impedanță pentru monitorizare în timp real, asigurându-se că impedanța cablului este în intervalul specificat pentru a evita reflexia și pierderea semnalului.
Utilizarea unei tehnologii eficiente de ecranare, cum ar fi ecranarea cu două straturi, utilizarea materialelor conductoare cu rezistență scăzută, optimizarea geometriei perechii de fire, reducerea scurgerilor electromagnetice și controlul nivelului EMI al firului.
Vitezele mari de transmisie necesită un control mai strict al integrității semnalului, necesitând utilizarea materialelor conductoare cu pierderi reduse, control precis al geometriei perechilor și reducerea diafoniei și a întârzierii pentru a satisface cerințele de transmisie de mare viteză.
Materialele de izolație cu constantă dielectrică scăzută și tangentă cu pierderi reduse, cum ar fi PTFE sau PI, ar trebui alese pentru a reduce atenuarea și întârzierea semnalului.
Folosind Time Domain Reflectometry (TDR) și alte echipamente de testare, monitorizarea în timp real a întârzierii transmisiei prin cablu poate fi efectuată pentru a se asigura că se află în intervalul specificat, prevenind problemele de calitate a transmisiei semnalului.
Controlul precis al diametrului conductorului și al grosimii izolației, optimizarea aranjamentului perechilor, reducerea diafoniei între perechi și utilizarea materialelor conductoare cu rezistență scăzută pot controla eficient rezistența și inductanța cablului.
Folosind analizoare de spectru și alte echipamente de testare, poate fi efectuată monitorizarea în timp real a vitezei de transmisie prin cablu pentru a se asigura că îndeplinește cerințele de proiectare, prevenind problemele de calitate a transmisiei semnalului.
Controlul temperaturii extruderului afectează direct calitatea izolației sau a stratului de înveliș. O temperatură prea ridicată sau prea scăzută va afecta proprietățile materialelor instabile și afectează calitatea generală a cablului.
Pasul unei mașini de tors determină flexibilitatea și rezistența la tracțiune a sârmei toroane. Un pas mai scurt crește flexibilitatea, în timp ce un pas mai lung sporește rezistența la tracțiune.
Î: Care este obiectivul funcțional de bază al a linie de extrudare a izolației sârmei de înaltă temperatură ?
O: Obiectivul său principal este de a permite supramularea precisă a polimerilor de inginerie de specialitate (cum ar fi polietilena reticulata (XLPE), politetrafluoretilena (PTFE), polieteretercetona (PEEK) și cauciucul siliconic) în condiții de temperatură ridicată (de obicei 200°C până la 400°C și mai sus). Linia trebuie să asigure că stratul de izolație are o grosime uniformă, o structură densă, fără defecte, proprietăți dielectrice stabile și rezistență la îmbătrânire termică pe termen lung. Servind clienți de ultimă generație din sectoare precum energia nouă și aerospațială, Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) se concentrează în special pe capacitatea acestei linii de a exploata performanța extremă a materialelor.
Î: Care sunt provocările tehnice unice ale extrudării la temperaturi înalte?
O: Provocările cheie se concentrează pe controlul comportamentului reologic al materialului, gestionarea istoriei termice și rezistența legăturii interfațale:
Controlul reologiei topiturii la temperatură înaltă: polimerii speciali experimentează o scădere bruscă a rezistenței la temperaturi ridicate, făcându-i susceptibili la scădere sau crăpare. Menținerea stabilității topiturii necesită o configurație precisă a șuruburilor (cum ar fi șuruburile de barieră și elementele de forfecare optimizate) și controlul coordonat al zonei cu mai multe temperaturi (precizie de ± 1 °C). Sistemul de extrudare Gemwell utilizează o strategie modulară de control al temperaturii pentru a se adapta în mod specific la sensibilitatea vâscozității-temperatură a diferitelor materiale.
Atenuarea riscurilor de degradare termică: Temperaturile ridicate exacerbează oxidarea/descompunerea materialului. Soluțiile includ un sistem de protecție a azotului în canalul de topire, un design ultra-scurt al timpului de rezidență al topiturii și un dispozitiv de degazare cu vid de înaltă eficiență. Linia de producție Gemwell optimizează canalele de curgere prin simularea dinamicii fluidelor, reducând semnificativ formarea produselor secundare de degradare.
Fiabilitatea legăturii conductor-izolație: aplicațiile la temperaturi înalte (cum ar fi firul de înfășurare a motorului) necesită ca izolația și conductorul să mențină o legătură în ciuda diferențelor de coeficienți de dilatare termică. Sistemele inline de tratare cu plasmă/flacără și tehnologia specializată de co-extrudare a stratului adeziv sunt module tehnologice de bază în soluția integrată Gemwell.
Î: Cum asigură linia de producție fiabilitatea pe termen lung a cablurilor izolate la temperaturi înalte?
O: Fiabilitatea provine din controlul calității în buclă închisă pe parcursul întregului proces:
Sisteme de măsurare și control online: instrumentele de măsurare a diametrului exterior cu laser și detectoarele de excentricitate cu raze X oferă feedback în timp real asupra abaterilor de grosime, iar controlul legat al vitezei extruderului permite controlul în buclă închisă la nivel µ. Camerele termice cu infraroșu monitorizează gradienții de răcire pentru a evita concentrațiile interne de stres.
Integrarea procesului de reticulare: pentru materiale precum XLPE, liniile de producție trebuie să integreze unități de reticulare cu silan de înaltă presiune (Sioplas) sau iradiere cu electroni (fascicul E) pentru a controla cu precizie gradul de reticulare și pentru a crește temperatura de deviere a căldurii (HDT). Sistemul de reticulare în tandem de la Gemwell permite producția continuă și evită deteriorarea procesării secundare.
Optimizarea procesului de răcire: răcirea stratului de izolație la temperatură înaltă necesită rezervoare de apă de răcire cu gradient în mai multe etape (zonele de temperatură a apei pot fi ajustate la ±0,5°C). Combinat cu designul cu flux turbulent, acest sistem suprimă formarea de micropori și asigură o structură cristalină uniformă. Sistemul de răcire Gemwell consumă cu 30% mai puțină energie decât modelele tradiționale, aliniindu-se cu obiectivele sale de sustenabilitate.
Î: Cum îndeplinește extrudarea izolației la temperatură ridicată cererea de dezvoltare durabilă a industriei?
O: Sustenabilitatea se reflectă în eficiență energetică îmbunătățită, consum redus de materiale și procese mai ecologice:
Soluții de acționare de înaltă eficiență: Motoarele sincrone cu magnet permanenți (PMSM) și sistemele de servocontrol înlocuiesc motoarele asincrone, realizând economii de energie de 25%-40%. Liniile de producție Gemwell sunt echipate standard cu module de recuperare a energiei, care alimentează energia de frânare înapoi în rețea.
Tehnologie de micro-extruziune: Prin măsurarea de înaltă precizie a pompei cu angrenaje și optimizarea fluxului matriței, excentricitatea stratului de izolație este controlată la ≤3%, crescând utilizarea materialului la peste 99,2% și reducând deșeurile de polimeri.
Înlocuirea procesului netoxic: aditivii acidului perfluorooctanoic (PFOA) sunt eliminați din procesarea fluoropolimerului și sunt adoptate sisteme de lubrifiere ecologice. Centrul de cercetare și dezvoltare Gemwell a verificat parametrii de extrudare industrială pentru mai mulți polimeri de temperatură înaltă pe bază de bio, promovând reducerea emisiilor la sursă.
Î: Care sunt capacitățile diferențiate ale Gemwell Electrical Technology în sectorul liniilor de producție de extrudare de vârf?
O: Competitivitatea sa de bază constă în capacitatea sa de a personaliza tehnologia pe baza unei înțelegeri profunde a scenariilor de utilizare finală:
Baza de date cu materiale de specialitate: am acumulat modele de cartografiere a procesului reologic pentru peste 100 de polimeri de temperatură înaltă (inclusiv materiale refractare ceramice și compuși poliimid), permițând predicția precisă a ferestrelor de procesare.
Sistem digital dublu: prin simularea procesului de extrudare, putem depana practic parametrii procesului, scurtând ciclurile de introducere a noilor formulări ale clienților cu peste 50%.
Serviciu complet al ciclului de viață: De la controlul tensiunii de amortizare a conductorilor până la soluții anti-lipire pentru rebobinarea produsului finit, Gemwell oferă o ofertă de tehnologie în buclă închisă, inclusiv testarea rezistenței corona și analiza defecțiunilor, sprijinind clienții în obținerea de certificări stricte precum UL 758 și IEC 60811.
Î: Cum se aliniază evoluția liniilor de producție de extrudare a izolației la temperaturi înalte cu transformarea industrială?
O: Gemwell Electric Technology (Jiangsu) Co., Ltd. avansează această tehnologie către viteze ultra-înalte (>2000 m/min), izolație ultra-subțire (<50 µm) și coextrudare cu mai multe materiale, aprofundând simultan monitorizarea emisiilor de carbon (ISO 14067) și practicile ecologice din fabrică. Linia sa de producție a permis scenarii de energie curată, cum ar fi cabluri rezistente la torsiune pentru energia eoliană, cablaje de fire de înaltă tensiune pentru vehicule cu energie noi și cabluri rezistente la căldură pentru generarea de energie solară termică, demonstrând compatibilitatea profundă a producției de echipamente de ultimă generație și a obiectivelor de dezvoltare durabilă.
 Custom Teflon Extruder Suppliers