E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ce este extrudarea — Procesul central din spatele fiecărui fir și cablu
Extrudarea este un proces de fabricație continuu în care materia primă - de obicei un compus termoplastic sau elastomeric - este topită și forțată printr-o matriță modelată pentru a produce un profil uniform de secțiune transversală. În industria sârmei și cablurilor, aceasta înseamnă aplicarea unui strat izolator sau de înveliș direct pe un conductor în mișcare la viteze care pot depăși 1.200 de metri pe minut pe linii de mare viteză pentru cabluri de date de calibre fin. Rezultatul este o acoperire consistentă care protejează conductorul, asigură izolație electrică și îndeplinește toleranțe dimensionale de până la ± 0,01 mm pentru produsele auto premium sau de calitate medicală.
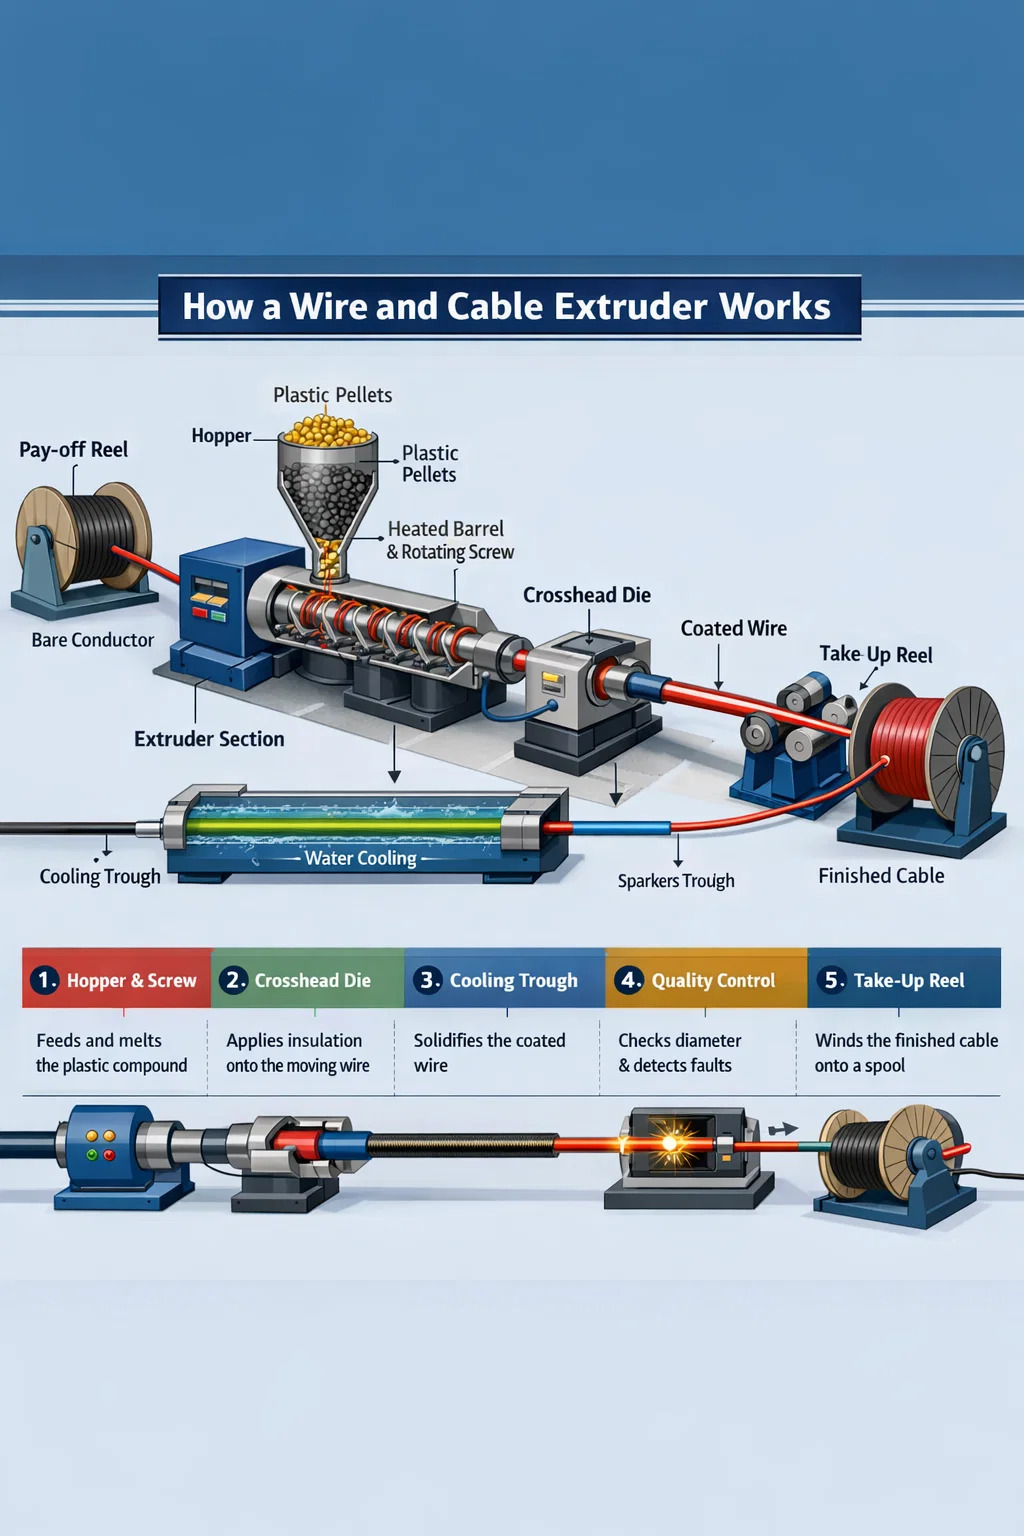
Spre deosebire de turnarea prin injecție - care umple o matriță închisă și necesită timp de ciclu - extrudarea este în mod inerent în linie și nu se oprește niciodată. Un extruder de sârmă și cablu alimentează peleți sau pulbere într-un butoi încălzit, un șurub rotativ transportă și plastifică compusul, iar materialul topit iese printr-o matriță cu capul transversal poziționat în jurul conductorului. Firul acoperit intră apoi într-un jgheab de răcire, trece prin testere de scânteie și calibre de diametru și este înfășurat pe o bobină de preluare, totul într-o singură trecere neîntreruptă.
Înțelegerea ce este extrudarea - și ceea ce diferențiază un extruder de sârmă și cablu bine conceput de o mașină generică de plastic - determină dacă produsul dvs. finit îndeplinește certificarea UL, IEC sau RoHS la prima execuție de producție sau după o reparație costisitoare.
Cum a Extruder de sârmă și cablu Funcționează de fapt
Un extruder de sârmă și cablu este format din mai multe subsisteme integrate. Fiecare joacă un rol distinct în transformarea compusului brut într-un conductor stabil dimensional, izolat electric fonic.
Ansamblul cilindru și șurub
Butoiul este un cilindru din oțel călit, de obicei căptușit cu bimetalic pentru rezistență la abraziune atunci când rulează compuși umpluți, cum ar fi LSZH (Low Smoke Zero Halogen) ignifug. În interior se rotește șurubul, a cărui geometrie - adâncimea de zbor, raportul de compresie și raportul L/D (lungime-diametru) - este proiectată pentru familia de compuși specifică. Izolația din PVC funcționează de obicei pe șuruburi cu un L/D de 20:1 până la 25:1 și un raport de compresie aproape de 3:1. Polietilena reticulata (XLPE) pentru cablul de alimentare de medie tensiune necesită un șurub mai lung și mai blând, adesea 30:1 L/D, pentru a evita reticulare prematură în cilindru. Rularea șurubului greșit într-un extruder de sârmă și cablu provoacă degradare, temperatură neuniformă de topire și, în cele din urmă, respinge.
Temperaturile butoiului sunt zonate - de obicei patru până la șase zone independente - crescând de la gâtul de alimentare la secțiunea de dozare. Pentru PVC standard, aceasta ar putea însemna temperaturi ale zonei de 150 °C, 165 °C, 175 °C și 180 °C către matriță. XLPE este mai fierbinte la 200–220 °C în zonele ulterioare. Controlerele PID de precizie mențin fiecare zonă la ±1 °C, deoarece o deviere de 5 °C a temperaturii topiturii se traduce direct în variația vâscozității și împrăștierea grosimii peretelui.
The Crosshead Die - Inima extrudarii sârmei
Ceea ce separă un extruder de sârmă și cablu de un extruder de profil standard este crucea. Conductorul intră în cruce la un unghi de 90 de grade (sau în linie în unele configurații) și iese coaxial prin matriță. În interior, fluxul de topire este redirecționat în jurul conductorului folosind o torpilă sau un deflector, apoi converg de geometria matriței și a vârfului pentru a depune izolația uniform în toate pozițiile ceasului.
Există două metode de aplicare în proiectarea traverselor:
- Scule de presiune — topitura intră în contact cu conductorul din interiorul matriței, lipindu-se sub presiune. Folosit pentru majoritatea aplicațiilor de izolare unde este necesară aderența, cum ar fi cablul de alimentare XLPE.
- Scule pentru tuburi — topitura formează un tub care este tras în jos pe conductor după ieșirea matriței, bazându-se pe vid sau raportul de tragere. Obișnuit pentru jachetele largi pe cabluri cu mai multe fire.
Dimensiunea matriței și a vârfului urmează formulele raportului de tragere (DDR) și echilibrului de tragere (DDB). Un DDR între 1,2 și 1,5 este un punct de plecare tipic pentru liniile PVC de viteză medie. Depășirea DDR 2.5 pe LSZH poate introduce o fractură de topire - o suprafață aspră, de piele de rechin pe izolație, care eșuează testarea cu scântei.
Jgheaburi de răcire și echipamente din aval
După matriță, conductorul acoperit intră într-un jgheab de răcire cu apă. Lungimea jgheabului trebuie să se potrivească cu viteza liniei și grosimea peretelui de izolație. O regulă generală este că un conductor PVC de perete de 1 mm care rulează la 200 m/min necesită cel puțin 20-30 de metri de răcire activă. Răcirea insuficientă provoacă o deviere dimensională, deoarece izolația fierbinte se deformează sub tensiunea de capstan. Unele linii XLPE de medie tensiune rulează tuburi de polimerizare uscată în loc de jgheaburi de apă pentru controlul reticularii chimice, dar apa rămâne standardul pentru majoritatea liniilor de extrudare de sârmă și cablu.
Instrumentele inline nu sunt negociabile pe liniile moderne. Un indicator de diametru cu laser imediat după ieșirea matriței surprinde variația peretelui în timp real, alimentând controlul în buclă închisă înapoi la viteza șurubului extruderului sau viteza liniei. Testoarele de scântei la tensiuni de la 1 kV la 15 kV, în funcție de clasa de izolație, detectează în mod continuu găurile. Monitoarele de capacitate detectează excentricitatea - conductorii decentrați arată ca variație de capacitate la frecvența de rotație a firului.
Tipuri de extrudere de sârmă și cablu după configurație
Nu toate extruderele de sârmă și cablu sunt la fel. Configurația liniei aleasă are un impact direct asupra gamei de produse, timpului de schimbare, rata deșeurilor și investiția de capital.
| Tip extruder | Diametrul tipic al șurubului | Aplicație primară | Viteza maximă a liniei |
|---|---|---|---|
| Un singur șurub (alezaj neted) | 25–150 mm | Izolație și îmbrăcăminte din PVC | Până la 800 m/min (ecartament fin) |
| Un singur șurub (alimentare canelată) | 45–120 mm | Compuși HDPE, LSZH, PP | Până la 600 m/min |
| Dublu șurub (co-rotativ) | 35–90 mm | Compoziție LSZH, bază XLPE | Compoziție, nu acoperire directă |
| Extruder dublu tandem | Două șuruburi de 45–90 mm fiecare | Jachetă izolatoare cu două straturi | Până la 500 m/min |
| Triplu strat (co-extrudare) | Trei extrudere care alimentează o matriță | MV/HV XLPE cu ecrane semiconductoare | 15–30 m/min (cablu mare) |
Linii de extrudare cu un singur șurub
Extruderul de sârmă și cablu cu un singur șurub domină volumele de producție la nivel mondial. Simplitatea sa - un șurub, un butoi, o unitate - înseamnă costuri de întreținere mai mici și schimbare mai rapidă a șuruburilor pentru tranzițiile produsului. Un extruder cu un singur șurub de 60 mm care funcționează la 120 rpm poate furniza 180–220 kg/h compus din PVC, care este suficient pentru a acoperi sârmă de construcție de 1,5 mm² la 400 m/min. Pentru producția de cabluri de date de mare viteză (Cat 6A, Cat 8), extruderele pereche de 30–45 mm aplică izolație individuală a conductorului la viteze de linie care depășesc 1.000 m/min.
Linii tandem și coextrudare
Pentru cablurile care necesită două sau mai multe straturi discrete - cum ar fi o izolație XLPE cu o manta din PVC lipită sau un cablu auto cu un strat de dungi colorate peste o bază albă - liniile tandem sau de co-extrudare alimentează compuși separați într-o traversă cu două canale. Acest lucru elimină o trecere de rebobinare, economisind cu 15–25% costul de procesare pentru produsele cu mai multe straturi. Coextrudarea triplă este obligatorie pentru cablul XLPE de medie tensiune, unde ecranele semiconductoare interioare și exterioare trebuie să se lipească de izolație în timp ce sunt încă topite, fără contaminare la interfețe.
Materiale cheie procesate pe extrudere de sârmă și cablu
Selectarea materialului determină întreaga specificație a extruderului - geometria șurubului, metalurgia cilindrului, profilul temperaturii și capacitatea de răcire. Mai jos sunt familiile de compuși primari și caracteristicile lor de procesare.
PVC (clorura de polivinil)
PVC rămâne compusul cel mai procesat pe extrudere de sârmă și cablu la nivel global, reprezentând aproximativ 35–40% din volumul total de izolație a cablurilor în greutate. Procesează cu ușurință între 160-190 °C, acceptă o gamă largă de pachete de plastifianți și aditivi ignifugă și este rentabil. Provocarea este sensibilitatea termică - peste 200 °C sau cu forfecare excesivă, PVC se degradează și eliberează HCl, care corodează cilindrul și crucea. Șuruburile pentru PVC utilizează rapoarte de compresie relativ scăzute (2,5–3,0:1) și șuruburi lustruite, cromate pentru a reduce aderența.
XLPE (polietilenă reticulata)
XLPE este izolația standard pentru cablurile de alimentare de medie tensiune (1–35 kV) și de înaltă tensiune. Reacția de reticulare - indiferent dacă este inițiată de peroxid sau de umiditate cu silan - trebuie să aibă loc după matriță, nu în interiorul cilindrului extruderului. Acest lucru limitează designul șurubului pentru a evita încălzirea excesivă prin forfecare și necesită un șurub mai lung, cu compresie scăzută. Tuburile de azot cu polimerizare uscată mențin temperaturi peste 200 °C pentru sistemele cu peroxid, apoi o zonă de răcire înaintea capstanului. Sistemele Silane-XLPE folosesc un extruder mai simplu cu un singur șurub, dar necesită o saună post-extruziune sau o baie de apă fierbinte pentru a finaliza reacția de reticulare.
Compuși LSZH / LSOH
Compușii cu emisii reduse de halogen (LSZH) sunt formulați cu umpluturi minerale - trihidrat de aluminiu (ATH) sau hidroxid de magneziu - la încărcări de 50-65% din greutate. Aceste materiale de umplutură fac LSZH extrem de abraziv și cresc semnificativ vâscozitatea topiturii în comparație cu PVC-ul. Extruderele de sârmă și cablu care rulează LSZH necesită butoaie bimetalice (suprafață de uzură de minim 60 HRC), șuruburi din aliaj întărit și traverse cu diametru mai mare pentru a gestiona căderea de presiune mai mare. Ratele de ieșire sunt cu 20-30% mai mici decât execuțiile PVC echivalente, iar vitezele liniei sunt de obicei limitate la 200-400 m/min, în funcție de ecartament. LSZH este obligatoriu în tuneluri, nave marine, platforme offshore și clădiri publice în conformitate cu standardele de incendiu IEC 60332 și EN 50266.
Fluoropolimeri (PTFE, FEP, ETFE)
Cablurile izolate cu fluoropolimer sunt utilizate în aplicații aerospațiale, militare și industriale de înaltă temperatură, unde este necesar un serviciu continuu la 150–260 °C. Din punct de vedere tehnic, PTFE este un proces de extrudare a pastei (extrudarea berbec), nu extrudarea cu șurub convențională. FEP și ETFE sunt prelucrabile prin topire pe extrudere specializate de sârmă și cablu cu căi de topire căptușite integral cu PTFE sau construcție din aliaj de nichel - fluoropolimerii sunt corozivi pentru oțelul standard la temperaturi de procesare de 340–380 °C. Ratele de ieșire sunt scăzute, iar costurile de scule sunt mari, dar prima de performanță justifică investiția pentru pachetele de cabluri de aviație și cablaje electronice.
TPE, TPU și compuși asemănător cauciucului
Elastomerii termoplastici (TPE) și poliuretanul termoplastic (TPU) au crescut rapid în aplicațiile pentru automobile, robotică și cabluri portabile pentru scule electrice, înlocuind în multe cazuri cauciucul vulcanizat. Sunt extrudabile pe extrudere standard de sârmă și cablu, cu modificări modeste ale șuruburilor, procesează la 190–220 °C și elimină în întregime etapa de vulcanizare. TPU, în special, oferă o rezistență remarcabilă la abraziune - de 10 până la 50 de ori mai mare decât PVC-ul - făcându-l mantaua preferată pentru cablurile cu lanțuri de tragere și pentru cablurile roboților industriali care flexează milioane de cicluri.
Parametri critici care definesc calitatea extrudarii
Calitatea în extrudarea sârmei și cablurilor nu este o singură variabilă. Este rezultatul controlului mai multor parametri interdependenți simultan, adesea prin automatizare în buclă închisă pe liniile moderne.
Excentricitatea și uniformitatea grosimii peretelui
Excentricitatea - poziția decentrată a conductorului în interiorul izolației - afectează direct rigiditatea dielectrică a cablului și capacitatea acestuia de a trece testele de rezistență la tensiune înaltă. IEC 60227 și UL 44 specifică valorile maxime de excentricitate; pentru un fir de construcție din PVC de 1,5 mm² cu un perete nominal de 0,7 mm, peretele minim nu trebuie să scadă sub 80% din nominal în orice moment. Aceasta înseamnă că excentricitatea maximă este de ±0,14 mm pe un perete de 0,7 mm. Atingerea constantă a acestui lucru la 500 m/min necesită o traversă controlată de concentricitate cu șuruburi de centrare a matriței, ghidaj de conductor în amonte și, în mod ideal, un monitor de capacitate în linie care să fie alimentat înapoi la dispozitivele de acționare ale traversei.
Temperatura de topire și stabilitatea presiunii de topire
Presiunea de topire la capul matriței este un indicator principal al stabilității procesului. Fluctuațiile de presiune – cauzate de vibrația șurubului, alimentarea inconsecventă a peleților sau șuruburile uzate – apar direct ca variație de diametru a cablului finit. Un extruder stabil de sârmă și cablu menține variația presiunii topiturii sub ±2 bar la starea de echilibru. Unele linii folosesc o pompă cu angrenaje între extruder și cruce în mod special pentru a decupla variația de ieșire a șurubului de presiunea matriței, permițând controlul diametrului la ±0,003 mm - necesar pentru cablul coaxial de precizie și mantașele cu tub liber din fibră optică.
Controlul vitezei liniei și al cabestanului
Cabstanul (unitatea de extragere) stabilește raportul de tragere și controlează direct diametrul final al izolației. Un cabestan acţionat de servo cu feedback de tensiune al rolei dansatoare răspunde la citirile calibrelor de diametru în 50–100 ms pe comenzile CNC moderne. Reglarea strânsă a vitezei - mai bună decât variația vitezei de ± 0,1% - este esențială pentru izolarea cu pereți subțiri, unde chiar și o excursie a vitezei de 0,5% produce o modificare măsurabilă a diametrului. Viteza liniei este, de asemenea, pârghia principală de debit: dublarea vitezei liniei de la 200 la 400 m/min dublează producția pe același extruder, astfel încât stabilitatea capstanului are un impact direct asupra profitabilității.
Calitatea suprafeței și performanța testului cu scântei
Defectele de suprafață - gropi, bule, dungi sau textura aspră - pot masca ca defecțiuni electrice la testarea cu scântei. Bulele din izolație sunt cauzate de umiditatea din compus (rezolvată prin pre-uscare peleților la sub 0,05% umiditate), aditivii volatili sau aerul dizolvat în topitură. Dungile indică adesea material degradat sau contaminare în cruce. O linie curată de extrudare a sârmei și cablurilor efectuează teste continue de scânteie la 100% din producție, cu rate de trecere de peste 99,8% fiind punctul de referință în industrie pentru liniile de izolație de volum.
Dispunerea liniilor de extrudare de sârmă și cabluri și echipamente auxiliare
O linie completă de extrudare de sârmă și cablu este mai mult decât extruderul în sine. Dispunerea echipamentelor auxiliare determină deșeurile de pornire, timpul de schimbare și consistența dimensională a produsului final.
O linie de izolare tipică de la plată până la preluare include:
- Unitate de plată — ține tamburul conductorului gol, adesea cu un braț de dansator cu tensiune controlată și capacitatea de schimbare a mulinetei (pay-off activ sau static). Greutăți ale bobinei de până la 3.000 kg pentru cabluri de alimentare cu ecartament mare.
- Îndreptător și preîncălzitor — îndreptează conductorul spiralat și îndepărtează umezeala sau oxidarea de pe suprafață, îmbunătățind aderența izolației. Preîncălzirea conductorului la 60–120 °C este standard pentru cablul de alimentare XLPE.
- Extruder de sârmă și cablu cu cruce — unitatea centrală, care aplică izolație sau manta.
- Jgheaburi de răcire — răcire cu apă, de obicei în două sau trei secțiuni seriale cu temperatură în scădere (caldă, caldă, rece) pentru a evita șocul termic și stresul rezidual în izolație.
- Măsurare în linie — indicator OD cu laser, monitor de capacitate, tester de scântei și, opțional, un scanner cu raze X pentru grosimea peretelui pentru cabluri de precizie.
- Capstan și dansator — unitatea de transport care menține tensiunea și viteza liniei.
- Unitate de marcare — jet de cerneală sau unitate de gravură pentru marcajele contorului, tensiunea nominală, certificările standard și codificarea culorilor.
- Preluare / bobinare — bobinator de bobină sau răsucitor de tambur, cu tăiere și transfer automat pe liniile echipate cu acumulator pentru a evita oprirea firului.
Lungimea totală a liniei variază de la 20 de metri pentru o linie izolatoare de sârmă de clădire mică până la peste 150 de metri pentru o linie XLPE de medie tensiune cu tuburi lungi de întărire. Planificarea spațiului de podea și alinierea corectă a tuturor unităților pe un cadru de bază rigid din oțel sunt fundamentale - nealinierea dintre plăcuță și traversă de până la 2-3 mm la viteză mare provoacă vibrații ale conductorului și vârfuri de excentricitate.
Defecte de extrudare în producția de sârmă și cablu și cum să le rezolvi
Chiar și liniile de extrudere de sârmă și cablu bine întreținute întâmpină defecte în timpul producției. Recunoașterea rapidă a cauzei evită rulajele prelungite de deșeuri.
| Defect | Cauza cea mai comună | Acțiune corectivă |
|---|---|---|
| Variația diametrului (ciclare) | Surub de supratensiune, vârf de șurub uzat sau presiune instabilă de topire | Instalați pompa cu viteze; inspectați și înlocuiți componentele șuruburilor uzate |
| Bule / goluri în izolație | Umiditate compusă peste 0,05%; plastifianti volatili | Compus pre-uscat 2–4 ore la 70–80 °C; revizuirea pachetului de aditivi |
| Suprafață aspră/piele de rechin | Fractură prin topire - viteză excesivă de forfecare a peretelui matriței | Creșteți temperatura matriței; reduce viteza liniei; utilizați un auxiliar de procesare |
| Excentricitate ridicată | Vibrația conductorului; vârful matriței nealiniat; uzura tubului de ghidare | Re-centrarea traversei; înlocuiți tubul de ghidare; verifica tensiunea conductorului |
| Dunări/decolorare | Reține materiale degradate în zonele moarte ale traversei | Curăţare traversă; dezasamblați și curățați; verifica zonele moarte din matriță |
| Eșecuri testului de scânteie (spinhole) | Contaminare; bule; punct subțire din excentricitate | Compus pentru ecran; excentricitatea adresei; revizuiește curățenia materialului |
Selectarea unui extruder de sârmă și cablu pentru cerințele dvs. de producție
Alegerea extruderului potrivit de sârmă și cablu începe cu o definiție clară a gamei de produse, a familiilor de compuși, a debitului necesar și a constrângerilor de spațiu. Specificațiile cheie de definit înainte de a solicita oferte de mașini includ:
- Gama de dimensiuni a conductorului — de la minim (de exemplu, 0,1 mm² pentru cablu de date) la maxim (de exemplu, 300 mm² pentru cablul de alimentare). Aceasta determină dimensiunea orificiului traversei și diametrul șurubului.
- Familia compusului și grosimea peretelui — PVC/LSZH/XLPE necesită fiecare geometrie specifică a șurubului. Grosimea minimă a peretelui conduce la selectarea matriței și a vârfului.
- Producția țintă în kg/h — calculată din viteza liniei × greutatea liniară a cablului izolat. Aceasta dimensionează diametrul șurubului extruderului și motorul de antrenare.
- Toleranțe dimensionale necesare — toleranțele standard ale sârmei de clădire (IEC 60227) sunt realizabile cu feedback de bază, în timp ce standardele auto (ISO 6722) sau aerospațiale necesită măsurarea pompei cu angrenaje și a peretelui cu raze X.
- Numărul de straturi — izolația cu un singur strat vs. stratul dublu (jachetă de izolație) vs. coextrudarea triplă determină dacă este necesară o linie de coextrudare simplă, tandem sau completă.
- Nivel de automatizare — schimbarea complet automată a bobinei, îmbinarea și controlul diametrului în buclă închisă adaugă costuri de capital, dar reduc forța de muncă și resturile de pornire pe liniile de mare viteză cu 30–60%.
A Extruder de sârmă și cablu de 60 mm cu un șurub 25:1 L/D, o pompă cu angrenaje și un manometru laser în linie este o specificație de pornire obișnuită pentru o linie de izolație de sârmă de construcție PVC/LSZH de uz general în intervalul 0,75–16 mm². Așteptați-vă la prețuri ale liniilor instalate de la 300.000 USD la 800.000 USD, în funcție de nivelul de automatizare și de piață. Pentru producția de cabluri de medie tensiune XLPE, liniile triple de co-extrudare pornesc de la 2 milioane USD și pot depăși 8 milioane USD pentru turnurile verticale VCV cu polimerizare uscată completă.
Extrudarea în aplicații specializate de cabluri
Cabluri cablaj auto
Cablurile cablajului auto sunt printre cele mai pretențioase în ceea ce privește consistența dimensională și randamentul. O fabrică tipică de cablaje OEM pentru autovehicule consumă milioane de metri pe zi de sârmă izolată la calibre de la 0,13 mm² la 6 mm². Liniile de extrudere de sârmă și cablu pentru acest sector funcționează la 600–1.200 m/min pe ecartament fin, cu grosimi de perete de până la 0,15 mm pe conductor de 0,13 mm². Opțiunile de compuși includ PVC (standard), XLPE și din ce în ce mai mult ETFE sau PP pentru zonele cu temperatură ridicată din apropierea motorului unde sunt necesare valori nominale continue de 125°C sau 150°C. Izolarea cu coduri de culori este esențială pentru asamblarea cablajului, astfel încât potrivirea exactă a culorilor cu verificări colorimetrice în linie este standard pe liniile de automobile.
Cablu submarin și de înaltă tensiune
La extrema opusă în ceea ce privește scara, cablul de alimentare submarin și cablul terestre de foarte înaltă tensiune (EHV) utilizează cele mai mari configurații de extruder de sârmă și cablu disponibile. Secțiunile transversale ale conductorului de la 500 mm² la 2.500 mm² necesită linii de coextrudare triple în care ecranul semiconductor interior, izolația XLPE și ecranul semiconductor exterior sunt aplicate într-o singură trecere la 3–10 m/min. Grosimile pereților de izolație de 15–25 mm necesită o putere volumetrică extrem de mare de la extruderele cu șurub mari (120–200 mm diametru) și tuburi lungi de polimerizare cu azot de 50–80 de metri. Cerințele de curățenie a izolației la clasa de cablu de 220–525 kV sunt extraordinare – particulele metalice mai mari de 125 de microni în XLPE sunt interzise, necesitând manipularea compusului ultra-curat și zonele de asamblare în camera curată în jurul traversei.
Cabluri de date și telecomunicații
Cablările structurate pentru Cat 6, Cat 6A și Cat 8 Ethernet, precum și cablurile coaxiale pentru distribuția în bandă largă, impun cerințe stricte de capacitate și uniformitate a impedanței, mai degrabă decât cerințele de rezistență la tensiune. Pentru Cat 6A cu miez solid, izolația este de obicei FEP spumat sau HDPE solid la perete de 0,25–0,35 mm pe un conductor de 0,57 mm, produs la 800–1.000 m/min. Procesul de spumare – fie spumare fizică cu injecție de azot, fie spumare chimică cu azodicarbonamidă – reduce constanta dielectrică de la 2,3 (HDPE solid) la 1,5–1,8 (spumat), ceea ce permite Cat 6A să atingă lățimea de bandă de 500 MHz. Controlul diametrului pe un extruder de sârmă de izolație spumă și cablu trebuie să fie mai strâns de ±0,005 mm pentru a menține impedanța în toleranța de ±3 Ω a standardelor TIA-568.
Practici de întreținere care prelungesc durata de viață a extruderului de sârmă și cablu
Un extruder de sârmă și cablu este un activ care necesită capital intens. Întreținerea adecvată se traduce direct în timp de funcționare, calitate consecventă și durata de viață a șurubului/tuboiului măsurată în ani și nu în luni.
- Monitorizarea uzurii șuruburilor și cilindrului — se măsoară diametrul găurii cilindrului și diametrul șurubului la fiecare 6-12 luni folosind instrumente calibrate. Când jocul diametral dintre șurub și cilindru depășește 0,4–0,6 mm (în funcție de dimensiunea șurubului), consistența de ieșire scade și debitul de scurgere crește. Înlocuirea șurubului înainte ca cilindrul să atingă aceeași etapă de uzură este de obicei mai rentabilă decât înlocuirea ambelor simultan.
- Frecvența curățării traversei — LSZH și compușii pigmentați necesită dezasamblarea și curățarea traversei la fiecare 8-24 de ore de producție pentru a elimina resturile de material degradat. Compusul natural PVC pe o linie curată poate dura 200-500 de ore între curățări. Un ciclu de purjare programat folosind un compus de purjare stabil la căldură înainte de oprire îndepărtează reziduurile fără a fi demontat și prelungește intervalul.
- Inspecția încălzitorului cilindric și a termocuplului — benzile de încălzire și termocuplurile defecte provoacă anomalii ale zonei de temperatură, care sunt adesea diagnosticate greșit ca probleme compuse sau șuruburi. Înlocuiți termocuplurile ca măsură preventivă la fiecare 12-18 luni; inspectați trimestrial clemele încălzitorului pentru slăbiri și puncte fierbinți.
- Service motor si cutie de viteze — cutiile de viteze ale extruderului funcționează la sarcini mari, ciclice de cuplu. Urmați intervalele de schimbare a uleiului de transmisie specificate de OEM, de obicei la fiecare 4.000–8.000 de ore. Analiza vibrațiilor la cutia de viteze de două ori pe an identifică uzura rulmenților înainte de defecțiuni catastrofale și timpi neprogramați.
- Calibrarea manometrului și testerului de scântei — instrumentele de măsurare a diametrului laser necesită calibrare lunară față de ținte de referință trasabile NIST. Testerii de scântei trebuie verificați în raport cu o vacanță cunoscută (gaură în izolație) la începutul fiecărei ture; un tester de scântei necalibrat care ratează defecțiuni este mai rău decât nici un tester.
Tendințele industriei de profilare a extrudarii de sârmă și cabluri astăzi
Tehnologia de extrudare a cablurilor și a cablurilor evoluează odată cu trecerea mai largă a industriei cablurilor către infrastructura de încărcare a vehiculelor electrice, interconectarea energiei regenerabile și rețelele de date de mare viteză.
Cererea de cablu de încărcare EV
Cablurile de încărcare rapidă CC pentru vehicule electrice necesită mantale flexibile din TPU sau silicon capabile să gestioneze curent continuu de până la 500 A la 1.000 V CC, cu raze de îndoire sub 30 mm la -40°C. Aceste cabluri folosesc modele de conductor răcit cu lichid, cu izolație extrudată peste un tub de cupru care transportă fluid de răcire. Liniile de extrudere de sârmă și cablu pentru acest produs trebuie să se ocupe de mai multe aplicații de straturi simultane - izolație peste conductorul de cupru, manta peste ansamblu - păstrând în același timp proprietățile de flexibilitate care permit cablului să atârne și să se retragă de mii de ori în funcțiune. Se estimează că cererea globală de cabluri de încărcare pentru vehicule electrice va crește 20% CAGR până în 2030 , generând investiții semnificative în noua capacitate a extruderului de sârmă și cablu.
Industria 4.0 și liniile de extrudare digitale
Sistemele moderne de control al extruderului de sârmă și cablu conectează toate componentele liniei - antrenare extruder, temperaturi cilindrului, pompă cu roți, diametru, capstan și preluare - printr-un singur PLC sau HMI bazat pe PC cu management al rețetelor și înregistrarea datelor SPC. Liniile digitale de extrudare stochează rețete de proces pentru sute de tipuri de cabluri, eliminând configurarea manuală și permițând schimbarea produsului fără instrumente în mai puțin de 15 minute pe sisteme bine proiectate. Conectivitatea OPC-UA permite liniei să introducă date de producție în timp real în sistemele MES și ERP, permițând trasabilitatea de la lotul compus până la bobina finită - o capacitate obligatorie pentru certificarea IATF 16949 auto și necesară din ce în ce mai mult pentru proiectele de cabluri de utilități.
Extrudarea compusă durabilă și reciclabilă
Presiunea de reglementare în conformitate cu Planul de acțiune al UE pentru economie circulară și reglementările REACH accelerează trecerea de la izolațiile nereciclabile termosetate (XLPE) și halogenate (PVC) către alternative termoplastice XLPE (TR-XLPE, HFFR-TP) care pot fi reciclate la sfârșitul duratei de viață. Acești compuși noi sunt prelucrabili pe platformele de extrudere de sârmă și cablu existente cu modificarea șuruburilor, dar necesită ferestre de proces mai înguste și un control mai precis al temperaturii decât PVC-ul moștenit. Furnizorii de compuși și producătorii de extrudere OEM co-dezvoltă noi geometrii de scule și acoperiri pentru butoi pentru a gestiona eficient aceste materiale, cu mai multe linii comerciale care rulează deja compuși TR-XLPE pentru cabluri de medie tensiune la scară de producție în Europa și Asia..
 Înrudit Produse