English
 中文简体

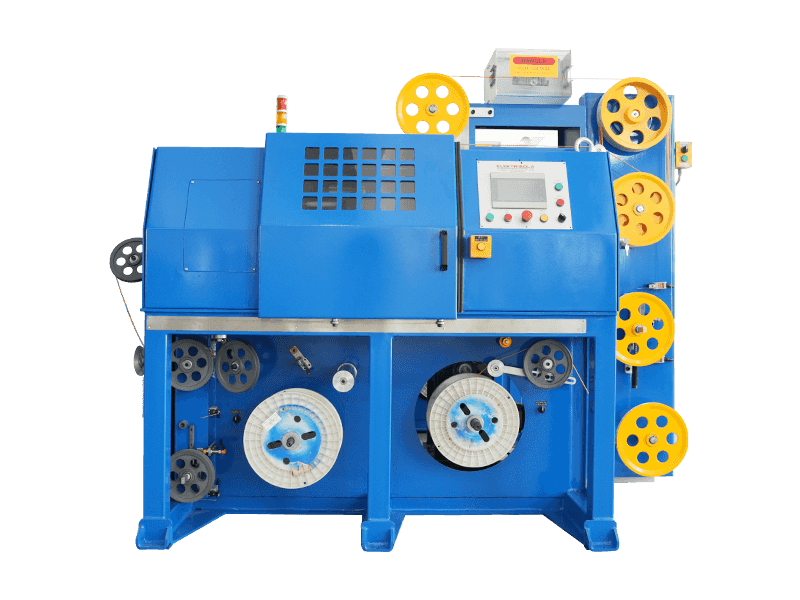
Utilizarea corectă și rezonabilă a mașinii de extrudare, mașina poate fi pe deplin eficientă, poate menține o stare bună de funcționare și poate prelungi durata de viață a mașinii.
Un extruder cu șurub, care include instalarea mașinii, reglarea, punerea în funcțiune, operarea, întreținerea și repararea unei serii de legături, are o mașină generală de uz comun, în principal în instalațiile de motor de antrenare și reductoare. Dar sistemul de extrudare cu șurub de lucru este un sistem de extrudare, dar caracteristici unice, o atenție deosebită este caracterizată de un extruder cu șurub ar trebui.
Instalarea, reglarea și testarea mașinilor utilizate în general în instrucțiunile mașinii de extrudare sunt clar definite, această metodă de funcționare a extruderului este rezumată după cum urmează:
Operatorul trebuie să fie familiarizat cu funcționarea caracteristicilor structurale ale propriului extruder, în special, pentru a înțelege corect caracteristicile structurale ale șurubului, caracteristicile instrumentelor de încălzire și control, ansamblul nasului proprietăților de răcire și altele asemenea, pentru a înțelege corect condițiile procesului de extrudare, dreptul de a opera mașina.
Diferite metode de operare a extrudarii plasticului nu sunt aceleași, dar au și asemănări. A introdus o varietate de produse la aceeași procedură de extrudare și probleme ar trebui să acorde atenție următoarelor operațiuni.
1, lucrările pregătitoare înainte
(1) pentru extrudarea materialelor plastice. Materiile prime trebuie să îndeplinească cerințele necesare pentru uscare și, dacă este necesar, nevoia de uscare ulterioară. Iar materialul a fost cernut pentru a elimina cocoloașele și impuritățile mecanice.
(2) Verificați echipamentul din apă, electricitate, gaz și că fiecare sistem este normal, asigurați-vă că apa și fluxul de gaz nu se scurg, sistemul electric este normal, sistemul de încălzire, controlul temperaturii și diferite instrumente funcționează și sunt fiabile; Funcționarea testului de viteză redusă a uscătorului de aer auxiliar, observați dacă dispozitivul funcționează corect; începeți tabelul de modelare în vid, dacă să observați lucrul; piese alunecoase într-o varietate de lubrifiere a echipamentelor. Dacă se găsește o defecțiune imediat eliminată.
(3) cap instalat și calibrator. În funcție de varietatea produsului, dimensiunea și mărimea capului selectate. Următoarea secvență va fi instalată.
① nasul ar trebui să se potrivească împreună, întregul montat pe extruder.
② Ansamblul capului anterior va șterge grăsimea atunci când este vopsit, verificați cu atenție dacă suprafața cavității se lovește, zgârieturi sau ruginește, face lustruirea necesară și apoi acoperiți cu un strat de curgere a uleiului de silicon.
③ se asambla secvențial fiecare plăci de cap, firele șurubului sunt acoperite cu unsoare pentru temperatură înaltă, apoi strângeți șuruburile și flanșa.
④ placa poroasă este plasată între flanșa capului pentru a se asigura că apăsarea plăcii perforate fără blitz. Ar trebui ajustat înainte
⑤ Fără a strânge șuruburile cu flanșă a capului de cuplare și a matriței extruderului care fixează poziția orizontală, reglați nivelul întâlnirii disponibile la nivel de cap pătrat, Modelul cu formă rotundă plasează suprafața tălpii ca referință la nivelarea suprafeței inferioare.
⑥ șuruburi strânse ale flanșei de conectare, strângeți șuruburile de fixare a capului, instalați bobina de încălzire și un termocuplu și acordați atenție bobinei de încălzire la suprafața exterioară în contact strâns cu capul.
⑦ Calibratorul de instalare și reglarea poziției, linia centrală verifică gazda, iar calibratorul este aliniat cu tractorul. După reglare, strângeți șuruburile de fixare. Conexiunea țevilor și țevilor fiecărui calibrator.
⑧ transforma puterea de încălzire a nasului, temperatura de încălzire uniformă Jane. Deschideți în partea inferioară a buncărului și a supapelor de admisie și de evacuare a pompei de apă de răcire a cutiei de viteze. Când temperatura fiecărei temperaturi de încălzire este ajustată la 140 ℃, căldura este până când temperatura crește la 140 ℃ 30-40 min, iar apoi temperatura este ridicată la o temperatură de producție normală. Până când temperatura crește la producția normală la temperatura dorită, apoi țineți timp de aproximativ 10 minute, astfel încât temperatura fiecărei părți a mașinii să se stabilizeze înainte de a putea începe producția. Durata de izolație în funcție de model Varietățile de extrudere și materii prime plastice variază. Perioada de incubație timp pentru a face o temperatură constantă în interiorul și în afara mașinii, astfel încât contorul indică temperatura a atins temperatura necesară, în timp ce temperatura reală a fost scăzută, în acest moment, dacă materialul este introdus în mașini de extrudare, deoarece temperatura reală este prea scăzută, vâscozitatea topiturii materialului este prea mare, va cauza suprasarcină a forței axiale și va deteriora mașina.
⑨ va porni în buncărul materiilor prime utilizate pentru pregătirea pentru utilizare.
2, cizma
(1) poate fi pornit după termostat, înainte de strunjirea și mașinile de extrudare ar trebui să se strângă șuruburile cu flanșă din cap din nou pentru a elimina diferența capului șurubului în dilatarea termică, ordinea capului șurubului este strângerea în unghi strânsă, forțată să fie uniformă ʱ?? Când strângeți piulițele flanșei capului, este nevoie de un elastic consistent, altfel de așteptat să ruleze.
(2) Putere, selectată de butonul „Pregătiți încărcarea”, urmat de butonul „pornit”, apoi rotiți încet butonul de reglare a vitezei șurubului viteză de pornire lentă. Apoi accelerați treptat, în timp ce o cantitate mică de hrană. Acordați o atenție deosebită modificărilor ampermetrului indicator al gazdei și diferitelor carcase pentru capul indicator atunci când hrăniți. Cuplul șuruburilor nu trebuie să depășească marcajul roșu (de obicei 65% -75% tabel de cuplu). Înainte de a fi extrudat profilul din plastic, nimeni nu trebuie să stea în fața matriței, pentru a preveni smulgerea șuruburilor sau a pune bulbul umed din cauza materiei prime și din alte motive cauzate de răni. Extrudarea din plastic moare din cap, va trebui extrudatul răcit lent și de dorit dispozitivul de tracțiune și stereotipurile mor și porniți aceste dispozitive. Apoi, în conformitate cu instrumentele de control al valorii indicate și cerințele produsului extrudat. Fiecare secțiune să fie ajustată corespunzător, astfel încât întreaga operațiune de extrudare să fie în stare normală. Și, dacă este necesar, adăugați puțin material, folosirea unui extruder cu două șuruburi care dozează o viteză uniformă constantă.
(3) Când matrița de descărcare este uniformă și plasticul are o tracțiune dorită, poate fi un calibrator bun pentru oameni. Plastifiat determina empiric măsura necesară, prin aspectul general al materialului de extrudare se poate aprecia că suprafața strălucitoare, fără impurități, fără spumă, material de cocs și culoare, distribuie materialul stors într-o anumită măsură nu apare bavuri, spărturi, există o anumită flexibilitate, de data aceasta o descriere bună a materialelor plastice. În cazul în care reglarea vitezei șurubului de plastificare poate fi adecvată pentru temperatura proastă, țeava și capul până când atinge cerințele.
(4) În procesul de extrudare, procesul ar trebui să necesite inspecția periodică a diferiților parametri de proces care sunt normali și să umple foile de proces. Inspecția calității de către profilurile de produs standard de inspecție de calitate, identificarea problemelor și măsurile corective luate în timp util.
3. Opriți
(1) Opriți alimentarea, în interiorul mașinilor de extrudare a plasticului lustruit, când șurubul este expus, opriți cilindrul și capul de alimentare și opriți încălzirea.
(2) Închideți extruderul și sursa de alimentare auxiliară, șurubul și echipamentul auxiliar se opresc.
(3) Flanșe de cuplare cap, piesa de mână dezasamblare. Curățați diferite părți ale plăcii perforate și ale nasului. Pentru a preveni deteriorarea suprafeței interioare a nasului, nasul materialului rezidual în conformitate cu legea aplicată din oțel, oțel continuă să se limpezească și apoi se folosește șmirghel pentru a adera la plasticul din nas în plus față de șlefuire și lustruire, acoperit cu ulei sau silicon anti-rugina.
(4) îndepărtarea șurubului și a cilindrului, după îndepărtarea capului, reporniți gazda, plus oprirea materialului (sau materialul spart), spălați șurubul și cilindrul, apoi înșurubați alegerea vitezei reduse (sr/min sau cam asa ceva) pentru a reduce uzura. Se așteaptă să fie oprit complet zdrobit în extrudarea pulberii, aerul comprimat disponibil de la admisia de alimentare și porturile de evacuare a suflat în mod repetat peleți reziduali și pulbere până când butoiul nu mai este material rezidual după viteza șurubului până la zero, opriți extruderele, opriți sursa de alimentare principală și apa rece a supapei totale.
(5) ar trebui să acorde atenție siguranței proiectului sunt: electricitate, căldură, manipulare și alte mașini rotative și componente grele. Trebuie să fie echipat cu echipament de ridicare, nas de asamblare și dezasamblare și alte componente grele între mașina de extrudare cu șurub, pentru a asigura siguranța în producție.
6, întreținerea mașinii de extrudare
Sistemul de extrudare cu șurub folosește întreținerea de rutină și întreținerea regulată sunt două moduri de întreținere.
(1) Întreținerea de rutină este o rutină, nu ține cont de funcționarea echipamentului de lucru, de obicei efectuată în timpul pornirii. Concentrați-vă pe curățarea mașinii, lubrifierea tuturor pieselor în mișcare, elementele de fixare cu șuruburi ușor de slăbit, inspecția în timp util, reglarea motoarelor, instrumentelor de control, a pieselor de lucru și a liniilor.
(2) întreținerea regulată este, în general, în funcționare continuă 2500-5000h mașina de extrudare oprită după ce mașina necesită dezintegrarea inspecției, măsurarea, identificarea componentelor principale pentru uzură, înlocuirea uzată a atins o limită prestabilită de piese, repararea pieselor deteriorate.
(3) nu permite funcționarea mașinii goale, pentru a evita șurubul și părul rulat de Jane.
(4) mașina de extrudare în timpul funcționării, dacă apare un zgomot neobișnuit, opriți imediat pentru inspecție sau reparație.
(5) previne căderea metalelor sau a altor resturi în buncăr, pentru a evita deteriorarea șurubului și a cilindrului. Pentru a preveni reziduurile de fier în butoi, cilindrul poate introduce material în componenta magnetică montată în gura de aspirație sau planurile magnetice pentru a preveni căderea reziduurilor în material trebuie ecranate în prealabil.
(6) Rețineți că producerea unui mediu curat, face ca gunoiul înfundat contaminarea materialului plăcii de filtrare, afectând randamentul produsului și calitatea și creșterea rezistenței nasului.
(7) Când extruderele durează mai mult până la oprirea utilizării anti-rugină, trebuie acoperite cu grăsime pe șurubul suprafeței de lucru, Jane, nas și așa mai departe. Șuruburile mici ar trebui să fie suspendate în aer sau plasate într-o cutie specială din lemn, iar tamponul la nivel cu lemnul, pentru a nu se deforma șuruburile sau denivelările.
(8) Instrumente de control al temperaturii de calibrare periodică, verificați acuratețea și controlul de reglare a sensibilității.
(9) întreținerea cutiei de viteze extruder și reductorul standard general același. În principal pentru a verifica angrenajele, rulmenții și alte condiții de uzură și defecțiune. Cutia de viteze manuală ar trebui să specifice utilizarea uleiului de mașină, în conformitate cu prevederile nivelului de ulei pentru a se alătura uleiului, uleiul este prea scăzut, lubrifierea nu este inversată, durata de viață redusă a pieselor; prea mult ulei, încălzirea unui mare, multi-energie, ulei și metamorfism ușor, face, de asemenea, eșecul lubrifierii, consecințele deteriorării piesei. Locurile de scurgere a uleiului din cutia de viteze trebuie înlocuite garnitura (inelul) pentru a se asigura că cantitatea de lubrifiant este.
(10) Peretele interior al extruderului subsidiar al conductei de apă de răcire învelește ușor rugina corozivă externă. Întreținerea ar trebui să fie verificată cu atenție, cântarul poate înfunda și conducta, atinge efectul de răcire, iar coroziunea severă se poate scurge, curățarea și coroziunea trebuie luate în considerare pentru măsurile de răcire.
(11) al șurubului de antrenare este rotit pentru a se concentra pe verificarea uzurii și expunerii periei motorului de curent continuu dacă valoarea rezistenței de izolație a motorului trebuie măsurată în mod regulat la o valoare predeterminată sau mai mult. În plus, verificați cablul și alte componente sunt ruginite și utilizarea măsurilor de protecție.
(12) Desemnați o persoană responsabilă cu întreținerea echipamentului. Înregistrările detaliate sunt incluse în gestionarea fișierelor de întreținere și reparare a echipamentelor instalației pentru fiecare caz.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Înrudit Produse