E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Alegerea unei mașini de extrudare a cablurilor este o decizie care se bazează pe câteva adevăruri dure: mașina trebuie să se potrivească cu setul de material, viteza liniei și bugetul de toleranță. Prima concluzie este că un extruder generic este o datorie, nu un activ. O mașină care rulează bine PVC poate avea probleme cu FEP, iar o linie de mare viteză pentru cablurile de rețea poate să nu producă controlul diametrului necesar pentru cablurile de date auto. Așadar, înainte de a vă uita la cataloage, trebuie să definiți familia exactă de cabluri pe care intenționați să o faceți și defectele pe care absolut nu le puteți tolera. Acest singur pas economisește mai mulți bani decât orice reducere la mașină în sine.
Producătorii de sârmă și cabluri se întreabă adesea dacă cel mai nou model de extruder merită investiția. Răspunsul practic este: da, dacă aveți nevoie de toleranță mai strânsă, viteză mai mare sau deșeuri mai mici. Nu, dacă sunteți deja în limitele specificațiilor și blocajul dvs. este în aval. Valoarea reală a unei mașini moderne de extrudare a cablurilor constă în cât de constant ține izolația sau diametrul mantalei și concentricitatea pe o tură de opt ore, nu în viteza maximă prezentată în broșură.
Ce face de fapt o mașină de extrudare a cablurilor în linia dvs. de producție
O mașină de extrudare a cablurilor este inima liniei de fabricare a sârmei și cablurilor. Acesta alimentează pelete de polimer printr-un butoi încălzit, le topește și împinge materialul topit în jurul unui singur conductor pentru a forma stratul de izolație. Pe o linie separată, același principiu se aplică și mantalei exterioare care protejează cablul de căldură, abraziune și umiditate.
Componentele principale sunt consecvente în majoritatea mașinilor: a buncăr care măsoară peleții, a şurub care face topirea și generarea presiunii, a butoi cu zone de încălzire, a cruce unde conductorul trece prin și primește topitura, a jgheab de răcire care stabilește polimerul și a capstan care trage cablul cu o viteză controlată. Coordonarea dintre viteza șurubului și viteza cabestanului determină grosimea peretelui și diametrul final.
Pentru o privire mai profundă asupra modului în care aceste părți funcționează împreună, puteți citi defalcarea tehnică a componentelor extruderului din articolul nostru despre compoziția mașinilor de extrudare . Acest articol explică modul în care uzura șurubului sau a unei traverse uzate reduce controlul diametrului într-un mod ușor de trecut cu vederea, dar costisitor de ignorat.
Cum să alegeți între mașinile de extrudare pentru izolație și teaca
Prima decizie este de obicei dacă aveți nevoie de un extruder de izolație, un extruder de teacă sau ambele. Cele două tipuri de mașini au aceeași arhitectură de bază, dar diferă în ceea ce privește designul șurubului, intervalul de temperatură al cilindrului și modul în care este manipulat cablul.
Extruderele de izolație procesează în mod obișnuit fire mai fine și necesită o grosime a peretelui mult mai precisă, deoarece stratul de izolație este subțire, iar capacitatea cablului depinde de distanța dintre conductor și ecran. Pe de altă parte, extruderele cu manta împing un strat mai gros de material peste un miez de cablu care conține deja mai mulți conductori. Toleranța este mai îngăduitoare, dar debitul este de obicei mai mare.
| Parametru | Extrudarea izolației | Extrudarea tecii |
|---|---|---|
| Gama de grosime a peretelui | 0,05 până la 1,5 mm | 0,5 până la 5 mm |
| Viteza tipică a liniei | 50 până la 400 m/min | 20 până la 200 m/min |
| Materiale comune | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silicon |
| Toleranță cheie | Abaterea diametrului ±0,02 mm | Abaterea diametrului ±0,15 mm |
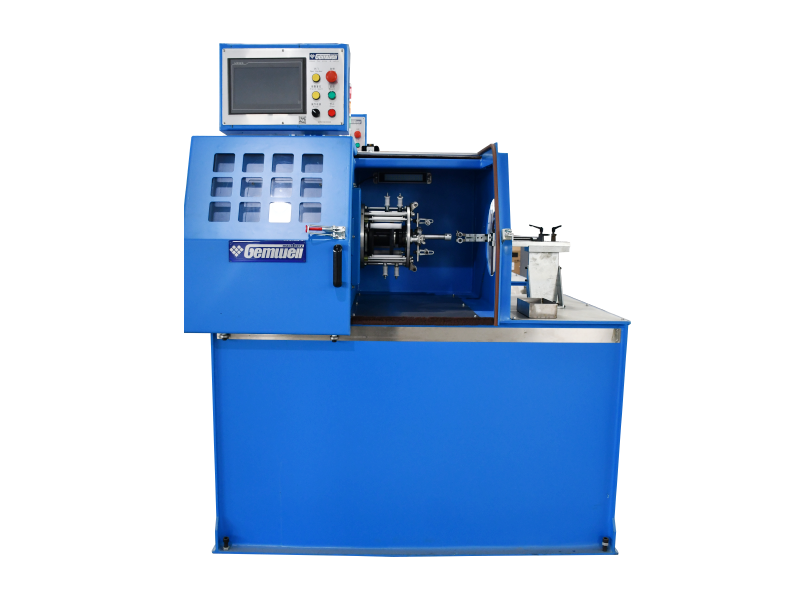
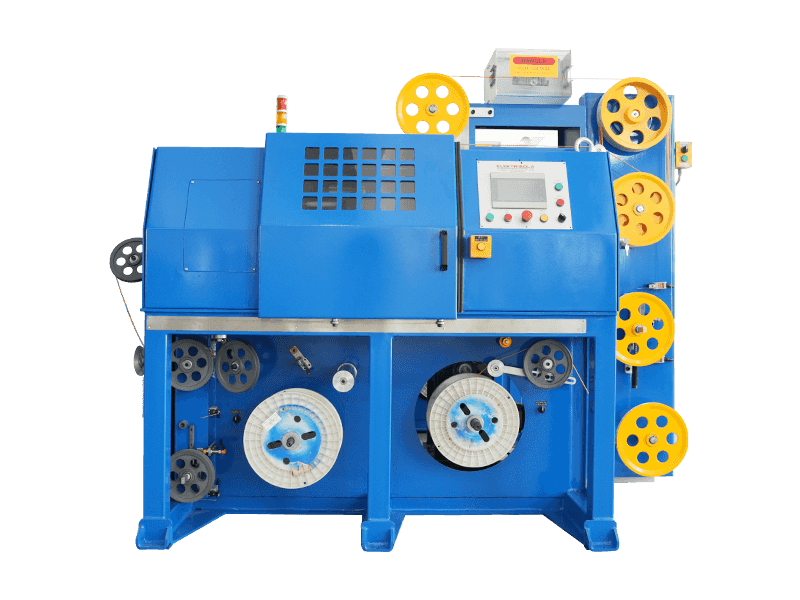
 Linie de extrudare a tecii din PVC/PE/PP/PU Mașina de extrudare a învelișului PVC/PE/PP/PU este un echipament nestandardizat cu personalizare. Modelul principal de mașină este, în general, de 70-150 mm, care este folosit în mod obișnuit în sârmă ... Vizualizare produs →
Dacă faceți cabluri de rețea sau cabluri de date auto, aproape sigur aveți nevoie mai întâi de linia de izolație plus o linie de manta separată. Dacă faceți un simplu fir de conectare, un extruder cu dublu scop poate fi suficient, dar schimbarea durează câteva ore și vă obligă să opriți producția.
Specificații tehnice care determină performanța în lumea reală
Privirea fișei de specificații nu este suficientă; trebuie să știți ce numere afectează de fapt produsul dvs. Diametrul șurubului și raportul L/D conduc la randamentul și calitatea topiturii. Un șurub de 60 mm cu un raport L/D de 25:1 este comun pentru liniile de izolație de dimensiune medie. Producția extruderului în kg/h este un punct de plecare, dar adevărata constrângere este viteza liniei pe care o puteți obține în același timp menținând grosimea peretelui țintă.
Controlul zonei de temperatură este un alt factor critic. Un extruder standard pentru PVC are nevoie de un profil de temperatură a cilindrului de la aproximativ 140°C până la 180°C. FEP necesită 300°C până la 360°C, iar siliconul necesită un design special de șurub. Dacă mașina dvs. nu poate atinge și menține 350°C cu o precizie de ±5°C, veți obține o calitate slabă a topiturii și opriri frecvente.
Controlul diametrului și concentricității depinde de sistemul de măsurare. Mașinile moderne folosesc instrumente laser cu o rezoluție de 0,001 mm și un timp de răspuns în buclă de 50 ms sau mai rapid. A abatere de ±0,02 mm pe un strat izolator de 0,4 mm înseamnă diferența dintre o trecere și un rebut. Pentru aplicații de înaltă frecvență sau cablu de date, excentricitatea contează și mai mult. Crucea trebuie să fie reglabilă, astfel încât să puteți obține o excentricitate minimă mai mică de 2%.
Când aplicația necesită o linie de izolație cu miez solid cu PVC, PE, PP sau PU, extruderul trebuie configurat pentru acele materiale de la început. Gemwell oferă un extruder dedicat pentru izolație de sârmă și cablu, proiectat pentru acești polimeri, ceea ce evită compromisul unei mașini universale.
Linie de extrudare a izolației firelor de miez din PVC/PE/PP/PU Linie de extrudare a izolației firelor de miez din PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Vizualizare produs → Cum selecția materialului afectează parametrii de extrudare
Polimerul pe care îl alegeți determină temperatura butoiului, designul șurubului și viteza de răcire. Nu este un simplu scenariu cu o singură mașină pentru toate.
PVC-ul este îngăduitor și rulează la temperaturi moderate. PE și PP sunt mai ușor pe șurub, dar necesită o răcire atentă pentru a preveni contracția. PU adaugă rezistență la abraziune, dar este sensibil la umiditate. FEP și PFA sunt materiale termoplastice de înaltă temperatură utilizate pentru cabluri de curse, aerospațiale și cabluri de date de mare viteză; cer un butoi și șurub din aliaj rezistent la coroziune și o investiție semnificativă în controlul temperaturii. Compușii LSZH sunt utilizați în cablurile cu fum redus, fără halogen, dar sunt foarte vâscoși și necesită un șurub cu un raport de compresie mai mare.
De exemplu, a Extruder de izolație a firului de miez FEP/PFA la temperatură înaltă Funcționează de obicei la temperaturi de 330°C în zona principală, cu o viteză a șurubului de 30 până la 80 rpm. Viteza liniei este adesea mai mică decât PVC, deoarece fluxul de polimer este diferit, dar izolația rezultată are proprietăți dielectrice excelente.
Dacă foaia de parcurs al produsului dvs. include cabluri de temperatură înaltă sau de înaltă frecvență, aveți nevoie de o mașină care poate face față întregului interval de temperatură. Extruderul de sârmă izolat FEP/PFA de la Gemwell este construit special pentru aceste materiale, cu componente din aliaj și geometrie de șurub specializată.
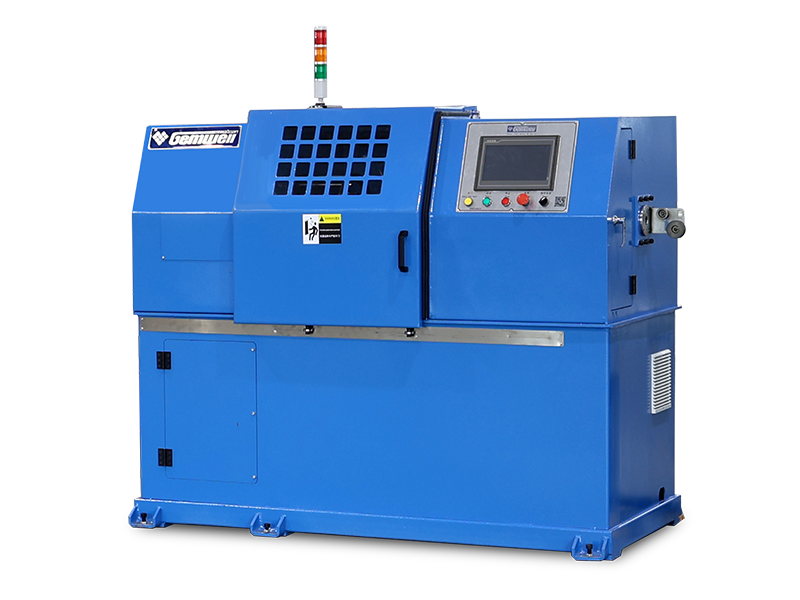
FEP/PFA/ETFE/PEEK/PA Linie de extrudare a izolației firelor de miez de înaltă temperatură FEP/PFA/ETFE/PEEK/PA Linia de extrudare a izolației firelor de miez la temperatură înaltă este un echipament nestandardizat cu personalizare. Modelul principal este în general de 20-50 mm. Este... Vizualizare produs → Defecte comune de extrudare a cablurilor și cauzele lor fundamentale
Când o linie începe să producă un cablu defect, problema este rareori doar mașina. Următoarea listă arată cele mai frecvente defecte de extrudare și unde să vă uitați mai întâi.
- Fluctuația diametrului – Acest lucru indică o nepotrivire a vitezei între cabestan și extruder sau un șurub uzat care permite impulsuri de presiune.
- Bule sau porozitate – Umiditatea din peleți este de vină obișnuită. Verificați uscătorul cu buncăr și orificiul de ventilație.
- Excentricitate sau izolație decentrată – Conductorul nu este centrat în cruce. Acest lucru este adesea cauzat de un ghidaj uzat sau de o matriță deteriorată.
- Aderență slabă la conductor – Conductorul este prea rece sau polimerul este insuficient topit. Poate proveni și din contaminarea cuprului.
- Uzura șuruburilor și a cilindrului – Când ID-ul cilindrului crește cu mai mult de 0,25 mm, debitul scade și topitura devine inconsistentă. Aceasta este o problemă de întreținere, nu o problemă de reglare.
Urmărirea ratei defectelor în timp este cea mai bună modalitate de a ști când să înlocuiți piesele. O regulă conservatoare în industrie este de a verifica vârful șurubului și crucea după fiecare 500.000 de metri de producție pentru lucrări cu materiale sensibile la umiditate. Pentru liniile de cablu de rețea de mare viteză, intervalul de verificare ar trebui să fie mai scurt.
Cele mai bune practici de întreținere și operaționale pentru extrudere
Un extruder care primește întreținere de rutină își va păstra acuratețea timp de mulți ani. Partea cea mai trecută cu vederea sunt zonele de încălzire. Dacă nu calibrați niciodată termocuplurile, temperatura reală a cilindrului poate varia cu mai mult de 20°C față de punctul de referință. Numai asta explică o mare parte a plângerilor de calitate.
Stabiliți un program săptămânal pentru a verifica pachetele de ecran și placa de rupere. Înlocuiți pachetul de ecran atunci când presiunea diferențială peste el crește cu mai mult de 10%. Curățați matrița și crucea numai cu perii de sârmă de cupru, niciodată din oțel, pentru a evita zgârieturile care devin puncte de depunere. Verificați secțiunea de alimentare cu silicon sau cauciuc dacă utilizați materiale de înveliș de silicon; acei compuși necesită o zonă de alimentare cu pelete de răcire pentru a preveni formarea punților.
Pentru o linie tipică, următoarele intervale de întreținere preventivă sunt rezonabile:
- Zilnic: verificați nivelul uleiului în cutia de viteze și presiunea aerului pentru preluarea pneumatică.
- Săptămânal: curățați buncărul și verificați gura de evacuare pentru praf de peleți.
- Lunar: măsurați uzura șurubului și a cilindrului; inspectați cureaua cabestan și frâna de picior.
- Trimestrial: calibrați toate regulatoarele de temperatură și indicatorul laser.
Când o mașină este nouă, primele 200 de ore sunt cele mai importante. Înregistrați fiecare parametru la început și comparați cu valorile de după perioada de rodaj. Dacă extruderul necesită un cuplu suplimentar de șurub de peste 10% pentru a menține același debit, ceva se uzează prea repede.
Întrebări frecvente despre mașinile de extrudare prin cablu
Care este diferența dintre o mașină de extrudare prin cablu și o mașină de trefilat?
O mașină de trefilare modifică dimensiunea conductorului; o mașină de extrudare a cablurilor adaugă izolația polimerică sau mantaua. Mașina de extrudare nu modifică diametrul conductorului. Îl îmbracă doar.
Care este cel mai bun design șurub pentru o linie de extrudare a cablurilor cu mai multe materiale?
Nu există un design cel mai bun. Un șurub de barieră funcționează bine pentru PE și PVC. Pentru LSZH și XLPE este necesar un șurub mai larg, cu un raport de compresie mai mare. Dacă trebuie să rulați multe materiale, alegeți un șurub care este un compromis și acceptați un randament puțin mai mic pe compușii mai dificili.
Cum calculez rata de producție a unei mașini de extrudare a cablurilor?
Debitul în kg/h este egal cu aria pasului șurubului înmulțită cu viteza șurubului, densitatea topiturii și eficiența pompei. O scurtătură practică este să folosiți un test de viteză a liniei: rulați o lungime cunoscută de cablu, cântăriți polimerul utilizat și împărțiți în timp. Majoritatea producătorilor oferă o capacitate teoretică, dar capacitatea reală este adesea de 70 până la 90% din această valoare din cauza tragerii și a golurilor de aer.
Un extruder poate face atât izolație, cât și înveliș?
Puteți utiliza aceeași mașină cu o cruce și un șurub diferit, dar există compromisuri. Șurubul proiectat pentru un perete de izolare de 1 mm nu va optimiza un perete de manta de 3 mm. Timpul de schimbare durează adesea două până la patru ore, așa că dacă rulați două produse separate de cinci ori pe săptămână, o mașină dedicată pentru fiecare linie este de obicei mai ieftină pe termen lung.
Ce este excentricitatea și de ce contează în extrudarea cablurilor?
Excentricitatea este decalarea centrului conductorului față de centrul izolației. În cablurile de date și audio, excentricitatea ridicată modifică capacitatea și provoacă reflexia semnalului. O limită generală de producție este mai mică de 3% pentru cablul de rețea și mai puțin de 1,5% pentru cablul de date auto de mare viteză. Dacă excentricitatea dvs. este peste aceasta, verificați șuruburile de centrare a traversei și vârfurile de ghidare.
Cât de des ar trebui să înlocuiesc șurubul într-un extruder?
Pentru o linie care rulează 8.000 de ore pe an cu materiale abrazive precum PVC, așteptați să înlocuiți șurubul la fiecare 3 până la 5 ani. Pentru polimeri curați, la temperatură înaltă, poate dura 8 până la 10 ani. Măsurați diametrul exterior șurubului și ID-ul cilindrului în același punct; când jocul depășește 0,3 mm, înlocuiți șurubul sau cilindrul.
Cum afectează perioada de rambursare alegerea extruderului?
Când comparați un extruder cu preț redus cu unul cu preț mai mare, perioada de rambursare este o măsură mai clară decât prețul autocolantului. O mașină care funcționează cu 10% mai rapid vă poate permite să produceți încă 500.000 de metri pe an. Dacă marja dvs. de profit pe kilometru de cablu este de 50 USD, înseamnă un plus de 25.000 USD pe an. Investiția suplimentară de 50.000 de dolari este recuperată în doi ani.
Mai important, o mașină mai stabilă reduce deșeurile. Să presupunem că pierdeți 2% din producție din cauza abaterii dimensionale pe o linie ieftină. La un volum de producție de 1.000.000 de metri, adică 20.000 de metri de fier vechi. La un cost material de 0,03 USD pe metru, deșeurile anuale sunt de 600 USD. Numai asta nu pare enorm, dar atunci când adăugați costul forței de muncă al reprelucrării și riscul de a pierde un client din cauza livrărilor întârziate, costul total devine semnificativ.
Utilizați această formulă simplă pentru a compara două mașini:
- Valoarea anuală a producției – viteza liniei în m/min × ore disponibile × 60 × factor de rebut.
- Costul anual al rebuturilor – procent de deșeuri × costul materialului manopera de reprelucrare.
- Perioada de rambursare – diferența de preț ÷ (economii din reducerea vitezei de la fier vechi).
Pentru un producător care intră pe piața auto sau a cablurilor de rețea, perioada de rambursare ar trebui să fie sub 18 luni. Dacă este mai lung de atât, probabil că cumpărați în exces sau linia de produse nu este potrivită pentru volumul dvs. de producție.
Ce să verificați atunci când cumpărați o mașină de extrudare a cablurilor folosită sau recondiționată
Multe fabrici cumpără extrudere folosite pentru a reduce costurile de capital. Cea mai frecventă greșeală este măsurarea șurubului și a cilindrului prea târziu. Înainte de a semna contractul, efectuați o simplă verificare în atelierul de mașini: introduceți un șurub nou în butoi și vedeți cât de mult joc radial există. Un spațiu liber peste 0,3 mm înseamnă că mașina nu va păstra toleranța pentru izolația subțire.
Verificați, de asemenea, șuruburile de centrare a traversei; dacă sunt confiscate, excentricitatea va fi imposibil de corectat. Solicitați înregistrările reale de producție pentru ultimele 200 de ore, nu doar orele totale de funcționare. O mașină care funcționează 30.000 de ore la sarcină mică este adesea mai bună decât una care funcționează 15.000 de ore la sarcină maximă cu PVC abraziv.
În cele din urmă, verificați disponibilitatea pieselor de schimb pentru geometria specifică a șurubului și a cilindrului. Dacă producătorul inițial nu mai este în afaceri, este posibil să puteți obține un echivalent de la un furnizor specializat, dar părțile auxiliare, cum ar fi bucșele de ghidare a traversei, sunt mai greu de găsit. O mașină cu dimensiuni industriale comune va fi mult mai ușor de susținut.
Recomandare finală pentru investiția în mașina dvs. de extrudare a cablurilor
Cea mai bună mașină de extrudare a cablurilor este cea care se potrivește cu foaia de parcurs a produselor pe trei ani. Cumpărați pentru materialele pe care le veți procesa efectiv, nu pentru cele pe care sperați să le procesați. Dacă trebuie să rămâneți în ±0,02 mm pe grosimea peretelui, investiți într-un indicator cu laser și un cabestan stabil. Dacă aveți nevoie de FEP/PFA la temperatură înaltă, cumpărați o mașină cu un șurub rezistent la coroziune și un control precis al zonei.
Începeți evaluarea listând primele cinci construcții de cabluri și toleranțele lor pentru grosimea peretelui. Apoi calculați viteza necesară a liniei din volumul anual de producție. În cele din urmă, comparați specificația cu fereastra de operare reală. O mașină care rulează la 300 m/min, dar nu poate menține un diametru de ±0,03 mm la 150 m/min este mai puțin valoroasă decât o mașină care rulează la 150 m/min și ține ±0,01 mm.
Gemwell a construit atât extrudere de izolație pentru PVC/PE/PP/PU, cât și extrudere cu manta pentru LSZH/XLPE/TPE/TPU, precum și silicon. Alegerea corectă depinde de materialele și bugetul de toleranță. Acesta este motivul pentru care recomandăm întotdeauna să discutați despre lista completă de cabluri cu producătorul mașinii înainte de a plasa o comandă, în loc să cumpărați de la raft.
 Asemănătoare Produse