E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Dacă aprovizionați sau specificați un mașină de extrudare a sârmei la scară largă , răspunsul scurt este următorul: capacitatea de ieșire, precizia capului matriței, geometria șurubului și lungimea liniei de răcire sunt cele patru variabile care separă o mașină care se amortiza în optsprezece luni de una care este subutilizată. Un extruder de sârmă și cablu construit pentru producția de volum mare trebuie să mențină toleranțe strânse ale grosimii peretelui - de obicei ± 0,05 mm sau mai bune - pe parcursul mai multor schimburi, menținând în același timp ratele de deșeuri sub 1%. Orice altceva - marca, culoarea, finisajul dulapului - este secundar. Secțiunile de mai jos detaliază fiecare dimensiune a selecției, operațiunii și optimizării, astfel încât echipa dvs. de achiziții să aibă profunzimea tehnică pentru a pune întrebările potrivite.
Ce este o mașină de extrudare a sârmei la scară largă?
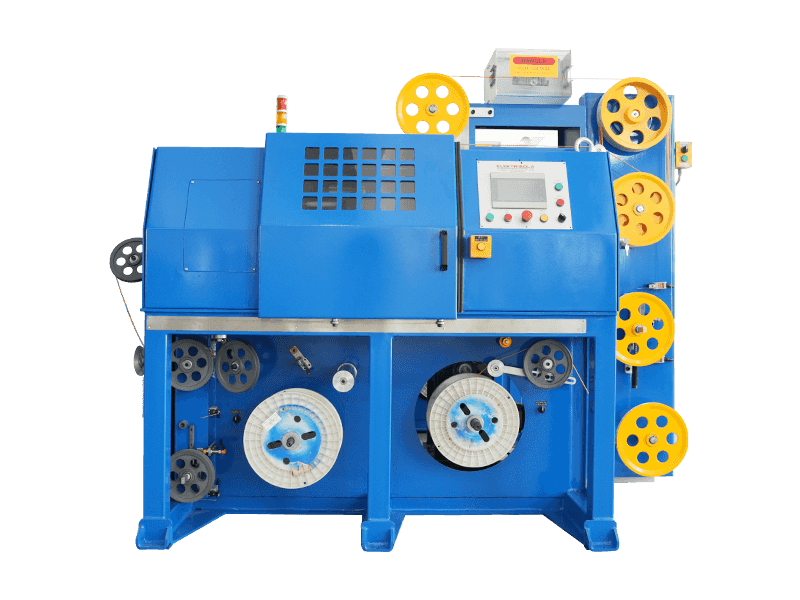
O mașină de extrudare a sârmei la scară largă este o linie de procesare continuă care forțează un material termoplastic sau termorigid topit să treacă printr-o matriță, acoperind un conductor în mișcare - cupru, aluminiu sau fibră optică - cu un strat izolator sau de înveliș. Spre deosebire de unitățile mici de banc utilizate în laboratoare, sistemele de extrudere de sârmă și cablu de calitate industrială sunt proiectate să ruleze la viteze de linie de la 100 m/min până la 2.500 m/min pentru izolație subțire de email, menținând în același timp proprietăți dielectrice de calitate electrică constante pe kilometri de ieșire.
Mașina în sine este o linie de producție strâns integrată, mai degrabă decât un singur echipament. Este alcătuit dintr-un suport de amortizare, o stație de preîncălzire sau de recoacere, ansamblul cilindrului și șurubului extruderului, o matriță de cruce, un monitor de testare a scânteilor sau de capacitate, un jgheab de răcire, o omidă sau capstan și o stație de bobinare sau bobinare. Fiecare subsistem trebuie să fie adaptat celorlalți în ceea ce privește capacitatea de producție, sau blocajul devine plafonul pentru întreaga linie.
Categorii de mașini de bază și intervale de ieșire
Nu fiecare extruder de sârmă și cablu operează la aceeași scară. Înțelegerea segmentării îi ajută pe cumpărători să potrivească clasa mașinii cu volumul de producție înainte de a discuta cu furnizorii.
| Clasa de mașini | Diametru șurub (mm) | Debit tipic (kg/h) | Aplicația țintă | Aprox. Viteza liniei (m/min) |
|---|---|---|---|---|
| Micro / Precizie | 20–45 | 5–60 | Fir medical, fir magnetic, cabluri de date | 200–2.500 |
| Industrial mediu | 45–90 | 60–300 | Sârmă de construcție, cablaj auto, cablu de control | 50–400 |
| La scară mare / Greu | 90–150 | 300–1.200 | Cabluri de alimentare, cabluri submarine, manta HV/EHV | 5–80 |
| Tandem / cu trei straturi | Butoaie multiple | 400–2.000 | Cablu izolat XLPE MV/HV, manta de coextrudare | 3–30 |
Linia de despărțire dintre „industrial mediu” și „scara mare” este în general acceptată în industrie la un diametru de șurub de aproximativ 90 mm pentru mașinile cu un singur șurub, deoarece peste acest prag pachetul de acționare a motorului, cotele de cuplu ale cutiei de viteze și capacitatea de încălzire a cilindrului sar toate într-o clasă de inginerie diferită. Mulți producători chinezi, OEM europeni precum Rosendahl Nextrom și constructori americani precum Davis-Standard își definesc portofoliile de extrudere de sârmă și cablu la scară largă începând cu acest diametru.
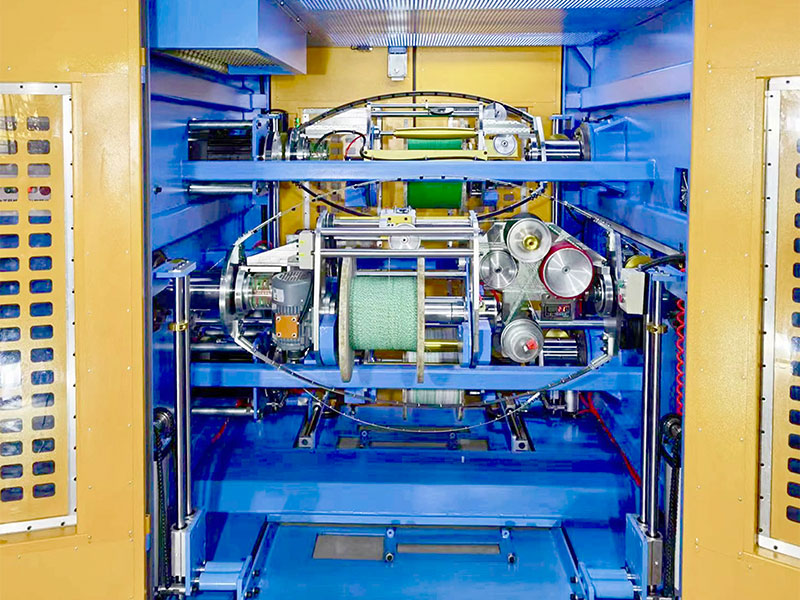
Design șurub: motorul debitului și calității topiturii
Șurubul de extrudare este inima oricărei mașini de extrudare a sârmei la scară largă. Geometria sa - raportul de compresie, raportul L/D și profilul de zbor - determină uniformitatea temperaturii de topire, stabilitatea ieșirii și riscul de degradare a compusului. Greșirea acestor parametri este cea mai frecventă cauză a golurilor de izolație, a defectelor de suprafață și a acoperirilor excentrice.
Raportul L/D
Raportul lungime-diametru (L/D) definește cât timp petrece polimerul în butoi fiind plastificat și omogenizat înainte de a ajunge la matriță. Pentru compuși de sârmă și cabluri, gama standard de industrie este 20:1 până la 30:1 . Liniile de izolație din PVC funcționează adesea la 20:1 până la 24:1, deoarece PVC-ul este sensibil la căldură - timpul de ședere mai lung riscă degradarea. Liniile XLPE și HDPE pot folosi 24:1 până la 30:1 pentru a asigura dispersia completă a inițiatorului de reticulare. Unii compuși speciali fără halogen ignifugă (HFFR) necesită acum L/D până la 35:1 datorită încărcărilor lor mari de umplutură (ATH sau MDH la 60-65% din greutate), care necesită mai mult lucru de forfecare pentru a obține o topire uniformă.
Raport de compresie
Raportul de compresie este raportul dintre adâncimea canalului din zona de alimentare și adâncimea canalului din zona de măsurare. Un extruder de sârmă și cablu care procesează polietilenă neumplută utilizează de obicei un raport de compresie de 3,0:1 până la 3,5:1. Compușii umpluți cu încărcări de ATH peste 55% necesită rapoarte de compresie mai mici — de obicei 2,2:1 până la 2,8:1 — pentru a preveni supraîncărcarea șurubului și încălzirea excesivă prin forfecare care ar activa prematur agenții de reticulare sau ar degrada retardanții de flacără.
Secțiuni de barieră și amestecare
Șuruburile moderne de mare putere pentru mașinile de extrudare a sârmei la scară largă încorporează adesea bariere în zona de tranziție pentru a separa bazinul de topire de solidele netopite, îmbunătățind omogenitatea topiturii fără a crește temperatura topiturii. O secțiune de amestecare distributivă în aval, cum ar fi un mixer Maddock sau Egan, omogenizează și mai mult coloranții și pachetele de stabilizatori. Combinația unui șurub de barieră cu un mixer Maddock a fost demonstrată în studii de caz publicate de producătorii de șuruburi precum Xaloy și Reiloy pentru a reduce variația temperaturii topiturii de la ±8°C la ±2°C, ceea ce se traduce direct în valori mai strânse ale capacității și rezistenței de izolație pe cablul finit.
Referință în industrie: un șurub de 120 mm cu 28:1 L/D și procesare cu geometrie de barieră, compus XLPE la 150 rpm oferă de obicei 800–950 kg/h ieșire cu variație a temperaturii de topire sub ±3°C pe capul matriței.
Tehnologia matrițelor transversale și controlul concentricității
Matrița pentru cruce este locul în care compusul topit se întâlnește cu conductorul în mișcare și este modelat într-un înveliș cilindric precis. La o mașină de extrudare a sârmei la scară largă, designul matriței controlează în mod direct excentricitatea - metricul de calitate primară pentru sârmă izolata. Concentricitatea slabă risipește materialul, provoacă defecțiuni dielectrice și declanșează returnările clienților.
Tip de presiune vs. matriță de tip tub
Un tip de presiune (numit și o matriță de „umplere”) creează presiunea de topire în spatele vârfului, astfel încât compusul să adere strâns la conductor sub presiune pozitivă. Este folosit pentru sârmă de construcție, sârmă de conectare și majoritatea aplicațiilor din PVC. O matriță de tip tub creează un tub de polimer care este tras în jos pe conductor sub tensiune - preferat pentru aplicații PTFE, ETFE și unele XLPE în care rezistența aderării este redusă în mod deliberat la minimum pentru a permite decaparea.
Materialul corpului matriței și uniformitatea temperaturii
Corpurile transversale la scară mare sunt prelucrate în mod obișnuit din oțel pentru scule (H13 sau P20) cu acoperire cu crom sau nitrură de titan (TiN) pe suprafețele de curgere pentru a rezista la abraziunea de la compușii umpluți. Temperatura uniformă pe întreg corpul matriței este esențială: o diferență de 5°C între partea superioară și inferioară a unui corp matriță de 150 mm poate produce o excentricitate de 0,08 mm pe un fir de construcție de 6 mm², ceea ce este în afara standardelor internaționale. Producătorii de top încorporează acum mai multe încălzitoare de rezistență și termocupluri independente în corpul matriței, cu control PID în buclă închisă pe fiecare zonă.
Sisteme automate de centrare
Liniile de extrudere de sârmă și cablu de mare producție integrează din ce în ce mai mult controlul automat al concentricității. Un monitor cu ultrasunete sau cu raze X pentru grosimea peretelui poziționat imediat după matriță trimite date în timp real despre grosime unui sistem de reglare a matriței acţionat de servo care mută poziția vârfului cu o rezoluție de 0,001 mm. Sistemele de centrare automată de la furnizori precum Sikora AG și Zumbach Electronic pot reduce excentricitatea de la o linie de bază cu reglare manuală de 8–12% până la 2–4%, ceea ce la volume de 50.000 km/an se traduce în economii măsurabile ale compusului.
Capete de coextrudare multistrat
Pentru cablurile de medie și înaltă tensiune care necesită un ecran interior semiconductor, izolație XLPE și ecran exterior semiconductor într-o singură trecere, este utilizată o traversă triplă de coextrudare. Aceste capete au trei canale separate de curgere a topiturii care converg într-un singur corp de matriță, depunând toate cele trei straturi simultan. Această abordare – numită uneori „vulcanizare uscată” sau „CCV” (vulcanizare continuă catenară) atunci când este combinată cu un tub de întărire la temperatură ridicată – elimină riscul de contaminare între straturi și menține nivelurile de curățenie cerute de IEC 60840 pentru cablurile de peste 30 kV.
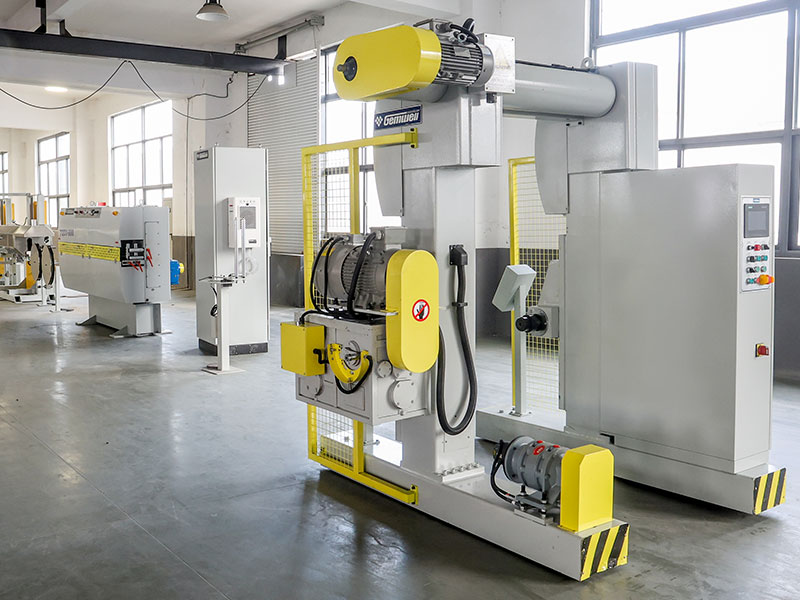
Designul liniei de răcire: de ce lungimea determină viteza
După matriță, firul izolat fierbinte trebuie răcit de la temperatura de topire (de obicei 180–230°C pentru compușii PE, 170–200°C pentru PVC) până la sub 60°C înainte de a intra în contact cu capstanul sau omida, pentru a preveni deformarea sub tensiunea de tragere. Lungimea jgheabului de răcire este, prin urmare, determinantul principal al vitezei maxime de linie realizabilă pe orice mașină de extrudare a sârmei la scară largă.
Regula de dimensionare a jgheaburilor de apă
O regulă de inginerie simplificată utilizată în industria sârmei: lungimea jgheabului de răcire (în metri) împărțită la viteza liniei (m/min) trebuie să fie suficientă pentru a reduce temperatura suprafeței izolației sub 60°C. Pentru un fir de clădire din PVC de 2,5 mm² la 200 m/min, este de obicei necesar un jgheab de 30 de metri cu apă de intrare la 18–22°C. Pentru un cablu de alimentare XLPE de 50 mm² la 40 m/min, este obișnuit un jgheab de 60 de metri cu zone de temperatură a apei în etape. Liniile moderne pentru producția la scară largă instalează jgheaburi în secțiuni de 6-10 metri fiecare, permițând răcirea în etape și posibilitatea de a varia numărul de secțiuni active în funcție de produs.
Spray vs. Răcire prin imersie
Rezervoarele de imersie sunt standard pentru cabluri de peste 4 mm². Liniile de sârmă de precizie de mare viteză pentru izolație subțire (AWG 28 și mai fine) folosesc adesea o primă zonă de tester de scântei răcit cu aer, urmată de o cutie de pulverizare cu apă, deoarece imersiunea completă la viteze de peste 1.000 m/min creează turbulențe care pot cauza oscilarea firului și atingerea pereților jgheabului. Cutiile de pulverizare cu duze cu flux laminar controlează această problemă, obținând totuși o îndepărtare adecvată a căldurii.
Sisteme de apă răcită
Liniile de extrudere de sârmă și cablu la scară largă pentru firele cablajului auto care rulează la 600–800 m/min se conectează de obicei la un sistem central de apă răcită care furnizează apă la 8–12°C. Temperatura de intrare a apei afectează direct lungimea minimă a jgheabului. Trecerea de la 22°C a apei de la robinet la 10°C a apei răcite poate reduce lungimea necesară a jgheabului cu 25–35% pentru același produs și aceeași viteză, o economie semnificativă a spațiului de podea pentru instalațiile cu volum mare.
Recircularea și calitatea apei
Apa de răcire pe o linie de extrudare a sârmei acumulează reziduuri de compus, agenți de eliberare și creșterea microbiană. Liniile moderne la scară mare încorporează recirculare în buclă închisă cu un răcitor central, filtrare la 50 de microni și sterilizare UV. Conductivitatea apei trebuie controlată sub 50 µS/cm pentru liniile de cablu de înaltă tensiune pentru a preveni coroziunea galvanică a conductorilor de cupru care trec prin jgheab. Plantele care neglijează gestionarea calității apei găsesc adesea că oxidarea suprafeței conductorului creează probleme de aderență la interfața izolație-conductor.
Sisteme de acționare, cuplu și eficiență energetică
Sistemul de antrenare al unei mașini de extrudare a sârmei la scară largă - motorul, cutia de viteze și unitatea de frecvență variabilă (VFD) - trebuie să furnizeze un cuplu stabil pe întreaga gamă de viteze pentru a preveni supratensiunile și vânătoarea, care se manifestă ca variații de diametru a firului finit. În ultimul deceniu, unitățile vectoriale de curent alternativ și sistemele de antrenare directă cu magnet permanenți (PM) au înlocuit substanțial unitățile mai vechi cu tiristoare de curent continuu pe instalațiile noi.
Cutie de viteze elicoidală AC Vector Drive
Cea mai utilizată configurație pe liniile de extrudere cu fire și cabluri medii până la mari. Motorul de curent alternativ (de obicei clasa de eficiență IE3 sau IE4) este cuplat la o cutie de viteze elicoidal sau elicoidal întărită. Precizia de reglare a vitezei este de obicei de ± 0,05% cu o unitate vectorială bună, suficientă pentru majoritatea aplicațiilor de sârmă de clădire și cablu de alimentare. Dimensiunile motorului variază de la 75 kW pentru un extruder de 90 mm până la 630 kW sau mai mult pentru o mașină de 150 mm care procesează compuși umpluți.
PM Direct Drive
Motoarele cu magnet permanenți cu o reducere într-o singură treaptă sau fără cutie de viteze sunt din ce în ce mai frecvente pe extruderele de sârmă de precizie de mare viteză. Fără cutie de viteze, pierderile mecanice scad aproape de zero, iar sistemul realizează o reglare a vitezei mai bună de ±0,01%. Unitățile PM reduc, de asemenea, nivelurile de zgomot de la 82–86 dB(A) tipice ale unei mașini cu angrenaje la sub 75 dB(A), o îmbunătățire semnificativă în mediile operatorului care funcționează 24/7.
Consum specific de energie
O măsură cheie de achiziție este consumul specific de energie (SEC) în kWh per kilogram de producție. Un extruder de sârmă și cablu bine configurat de 120 mm care procesează XLPE la un randament ridicat ar trebui să obțină 0,12–0,20 kWh/kg numai pentru secțiunea de extrudare. Mașinile mai vechi cu unități de curent continuu și izolație slabă pot rula 0,35–0,50 kWh/kg. La o producție anuală de 5.000 de tone, diferența dintre 0,15 și 0,40 kWh/kg se ridică la 1.250 MWh/an - la tarife de electricitate industrială de 0,08-0,12 SUAD/kWh, aceasta este 100.000-150.000 USD în diferența anuală a costului energiei.
Izolație butoi și încălzire în zonă
Încălzirea cilindrului reprezintă 20–40% din consumul total de energie al extruderului în timpul producției. Încălzitoarele cu bandă ceramică cu o eficiență de 94–96%, combinate cu manșoane de izolație din vată minerală montate peste benzi, reduc pierderile de căldură radiată și scad energia de încălzire a zonei cu 15–30% în comparație cu încălzitoarele cu bandă neizolate din aluminiu turnat. Câțiva constructori de mașini la scară mare oferă acum încălzire cu cilindric izolat ca standard pentru mașinile de peste 90 mm.
Gestionarea butoiului și a zonelor de temperatură
Controlul precis al temperaturii cilindrului nu este negociabil într-un extruder de sârmă și cablu de calitate. Majoritatea mașinilor la scară mare împart cilindrul în patru până la șase zone independente de încălzire și răcire, fiecare având propriul încălzitor cu bandă de rezistență, suflantă de răcire (sau manta de apă) și controler de temperatură PID. Capacitatea de a seta și menține în mod independent fiecare zonă la ±1°C față de valoarea de referință este cerința de bază.
- Zona 1 (Alimentare): Setați de obicei la 20–40°C sub temperatura de topire pentru a preveni formarea de punți și pentru a asigura transportul pe strat solid
- Zona 2–3 (tranziție): rampă treptată către temperatura de topire, permițând plastificarea controlată fără supraîncălzirea topiturii
- Zona 4–5 (Măsurare): Setați la sau puțin sub temperatura matriței pentru o presiune stabilă de topire și o rată de ieșire
- Zone de adaptor și matriță: Adesea controlate independent; Uniformitatea zonei matriței de-a lungul corpului la ±2°C este critică pentru concentricitate
- Mediu de răcire: Răcire cu aer comprimat sau manta de apă pentru a preveni supraîncălzirea la viteze mari ale șuruburilor
Depășirea temperaturii în timpul pornirii este o sursă frecventă de degradare a compusului și contaminare a matriței. Controlerele moderne ale mașinilor de extrudare a sârmei la scară largă folosesc algoritmi PID de reglare automată și control predictiv al modelului (MPC) pentru o încălzire mai rapidă a cilindrului cu o depășire minimă - aducerea unei mașini de 120 mm la temperatura de producție în 45-60 de minute cu o depășire de mai puțin de 3°C față de depășirea de 20-30°C comună la tiristoarele mai vechi controlate.
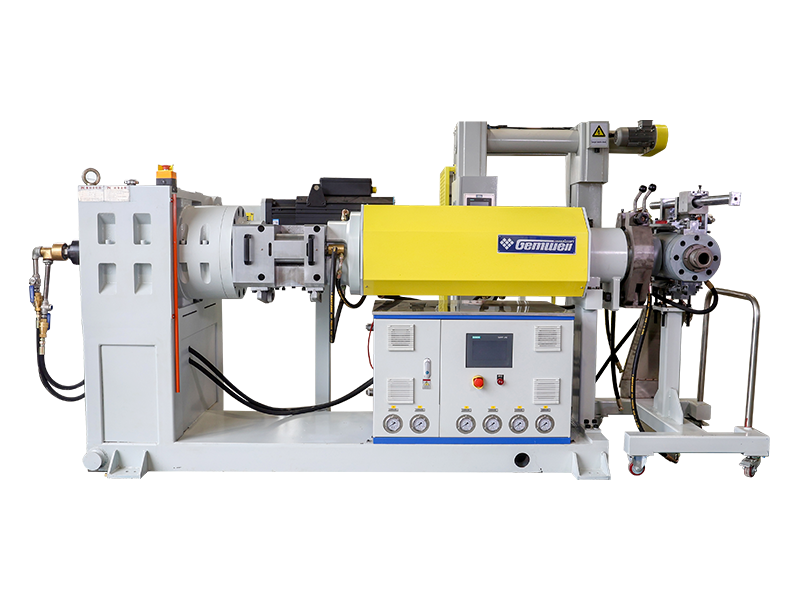
Sisteme de monitorizare a calității în linie
Liniile moderne de extrudere de sârmă și cabluri de volum mare integrează multiple sisteme de măsurare și monitorizare în linie care generează date utilizate atât pentru controlul imediat al procesului, cât și pentru managementul statistic al calității pe termen lung. Aceasta este una dintre domeniile cu cea mai rapidă evoluție ale industriei extrudarii sârmei, determinată de cerințele de conectivitate Industry 4.0 de la producătorii de autovehicule de nivel 1 și operatorii de rețea.
Micrometrele laser care scanează la 2.000 Hz măsoară diametrul exterior și detectează secțiunea transversală ovală. Unitățile de la Zumbach, Sikora și Beta LaserMike mențin o rezoluție de ±0,001 mm. Datele alimentează bucla de control al vitezei de transport pentru corectarea diametrului în timp real.
Calibrele cu ultrasunete (pentru cabluri opace) sau sistemele cu raze X (pentru toate tipurile de cablu) asigură măsurarea grosimii peretelui la 360°. Seria CENTERVIEW 8000 de la Sikora oferă date de excentricitate în timp real cu o incertitudine de măsurare de ±0,01 mm pentru cabluri de până la 60 mm OD.
Monitoarele de capacitate continuă detectează golurile de izolație și incluziunile care nu pot fi văzute de manometrele laser. Testerele de scânteie de înaltă tensiune aplică 0,5–25 kV (în funcție de grosimea izolației) pentru a detecta găurile. Sistemele moderne realizează detectarea 100% a orificiilor de peste 50 µm în diametru la viteze de până la 1.000 m/min.
Traductorii de presiune de topire la adaptor și la intrarea matriței măsoară stabilitatea procesului. Rata de ieșire este direct proporțională cu presiunea matriței la temperatură constantă; o deviere a presiunii de peste 5% în 30 de minute semnalează o problemă de proces care necesită investigație. Termocuplurile de topire furnizează temperatura reală de topire, mai degrabă decât temperatura suprafeței butoiului.
Materiale prelucrate pe mașini de extrudare a sârmei la scară largă
O mașină de extrudare a sârmei la scară largă trebuie configurată special pentru familia de compuși pe care o va rula. Diferiții polimeri au un comportament reologic, stabilitate termică și caracteristici de abraziune radical diferite care afectează designul șurubului, metalurgia butoiului, materialul matriței și cerințele de răcire.
| Compus | Temperatura de procesare (°C) | Funcția șurub cheie | Metalurgia butoiului | Aplicația principală |
|---|---|---|---|---|
| PVC (flexibil) | 160–185 | Forfecare scăzută, compresie scăzută (2,5:1) | Cromat sau nitrurat | Sârmă de construcții, sârmă de automobile |
| XLPE (PE reticulabil) | 120–135 (ieșire din mor) | Șurub barieră, forfecare scăzută | Bimetalic (tip Xaloy 306) | Izolarea cablului de alimentare MT/HV |
| HDPE | 180–230 | Compresie ridicată (3,5:1), barieră | Standard nitrurat | Cablu de telecomunicații, îmbrăcăminte de joasă tensiune |
| HFFR (complet cu ATH/MDH) | 190–220 | Compresie scăzută (2,2:1), L/D mare | Zboruri bimetalice, întărite | Cablu feroviar, maritim, tunel |
| TPE/TPU | 170–210 | De uz general, secțiune de amestecare | Standard nitrurat | Cablu flexibil pentru automobile, robotică |
| Fluoropolimeri (FEP, ETFE) | 300–380 | L/D scurt (16:1), rezistent la coroziune | Căptușit Inconel sau Hastelloy | Aerospațial, fir de instrumente |
Cum se evaluează și se selectează o mașină de extrudare a sârmei la scară largă
Selectarea unui extruder de sârmă și cablu de producție necesită mai mult decât compararea ratelor de ieșire cotate. Următorul proces de evaluare structurată îi ajută pe inginerii de achiziții să evite cele mai frecvente greșeli de cumpărare.
Definiți mai întâi matricea produsului
Enumerați fiecare calibre de sârmă, material izolator și viteza liniei de care veți avea nevoie în primii trei ani. Cea mai largă gamă de produse – nu cel mai comun produs – definește specificațiile mașinii. Este posibil ca o linie optimizată pentru cablu de construcție PVC de 2,5 mm² la 300 m/min să nu poată rula deloc un cablu de alimentare XLPE de 95 mm², iar o linie construită pentru cablu HV nu poate rula un fir de conectare subțire în mod economic. Mulți cumpărători subspecificează, cotând doar produsul lor de cel mai mare volum.
Solicitați date documentate de performanță a șuruburilor
Solicitați furnizorilor curbele caracteristice ale șurubului: puterea (kg/h) vs. viteza șurubului (RPM) la compusul și temperatura de procesare specifice. Producătorii reputați de extrudere de sârmă și cablu vor avea aceste date din testele de acceptare din fabrică sau din înregistrările de încercare publicate. O rată de ieșire revendicată fără viteza șurubului și contextul temperaturii este lipsită de sens.
Inspectați cuplul nominal al cutiei de viteze
Cutia de viteze este adesea componenta limitatoare la mașinile de mari dimensiuni. Solicitați cuplul nominal în Nm și factorul de siguranță raportat la puterea maximă a cuplului motorului. O cutie de viteze evaluată pentru un cuplu maxim de 1,0 × motor fără marjă de siguranță va eșua prematur atunci când se prelucrează compuși umpluți cu vâscozitate ridicată. Practica industriei este un factor de siguranță de 1,5× sau mai mare pentru cuplul nominal al cutiei de viteze în raport cu vârful motorului.
Auditarea arhitecturii sistemului de control
Determinați dacă sistemul PLC și HMI al liniei este construit pe o arhitectură deschisă (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) sau pe o platformă proprietară. Sistemele de control proprietare creează dependență pe termen lung de producătorul echipamentului original pentru actualizări de software, piese de schimb și modificări. Arhitectura deschisă permite echipei dvs. de ingineri să modifice rețetele și să adauge senzori în mod independent.
Efectuați un test de acceptare în fabrică (FAT)
Insistați asupra unui test de acceptare din fabrică cu compusul și conductorul dumneavoastră. Porniți mașina timp de cel puțin patru ore la viteza nominală și măsurați variația diametrului (CV%), excentricitatea și stabilitatea presiunii de topire. Solicitați ca toate datele FAT să fie incluse în documentația de livrare. Furnizorii care rezistă termenilor FAT la comenzile de mașini de extrudare a sârmei la scară largă reprezintă un semnal de risc semnificativ.
Automatizare și integrare în industria 4.0
Industria sârmei și cablurilor este supusă unei presiuni susținute pentru a reduce dependența operatorilor și pentru a crește trasabilitatea datelor. Mașinile moderne de extrudare a sârmei la scară largă sunt livrate din ce în ce mai mult ca linii complet automatizate capabile de gestionarea rețetelor, diagnosticarea de la distanță și raportarea producției fără intervenție manuală între schimbări.
Managementul rețetelor și timpul de schimbare
Un extruder de sârmă și cablu la scară largă bine configurat, cu management digital al rețetei, poate executa o schimbare de produs - comutarea de la un calibre de sârmă și compus la altul - în mai puțin de 20 de minute, când toți parametrii (viteza șurubului, temperaturile cilindrului, viteza de extragere, tensiunea de preluare) sunt stocați și încărcați ca un singur fișier de rețetă. Fără gestionarea rețetelor, schimbările care necesită ajustarea manuală a 30–50 de parametri pot dura 90–120 de minute, reprezentând o pierdere de capacitate de 12–20% pe o linie aglomerată în trei schimburi care rulează 15 schimbări de produs pe săptămână.
Conectivitate OPC-UA și integrare MES
Protocolul OPC Unified Architecture (OPC-UA) este standardul actual pentru conectarea datelor liniilor de extrudare la sistemele de execuție a producției (MES), sistemele ERP și platformele de analiză cloud la nivel de fabrică. O mașină de extrudare a sârmei la scară largă echipată cu OPC-UA poate transmite rezultatele testelor de viteză, debit, temperatura de topire, diametru și scânteie în timp real într-o bază de date centrală, permițând analiza procesului shift-by-shift și declanșatorii de întreținere predictivă. Furnizorii de cabluri pentru automobile care deservesc clienții Tier 1 din Europa sunt din ce în ce mai solicitați de cerințele de calitate ale clienților să aibă trasabilitate 100% OPC-UA până la contorul de ieșire.
Întreținerea predictivă a componentelor cu uzură ridicată
Uzura șuruburilor și a cilindrului este costul principal de întreținere la o mașină de extrudare a sârmei la scară largă. Senzorii de vibrații de pe cutia de viteze, tendința curentului motorului și algoritmii de derivare a presiunii de topire pot furniza 200-400 de ore de avertizare înainte ca uzura șurubului să atingă punctul de instabilitate a ieșirii. Câțiva producători OEM de extrudere de sârmă oferă acum abonamente de monitorizare de la distanță în care echipa lor de ingineri examinează datele mașinii săptămânal și semnalează anomaliile înainte ca acestea să devină opriri ale producției.
Caz documentat: Un producător de sârmă de dimensiuni medii din Asia de Sud-Est a raportat o reducere cu 34% a timpului de întrerupere neplanificat după implementarea conectivității OPC-UA și a unui abonament de monitorizare de la distanță pe o flotă de trei linii de extrudere la scară largă. Perioada de rambursare a fost estimată la mai puțin de 8 luni, doar pe baza costurilor de nefuncționare evitate.
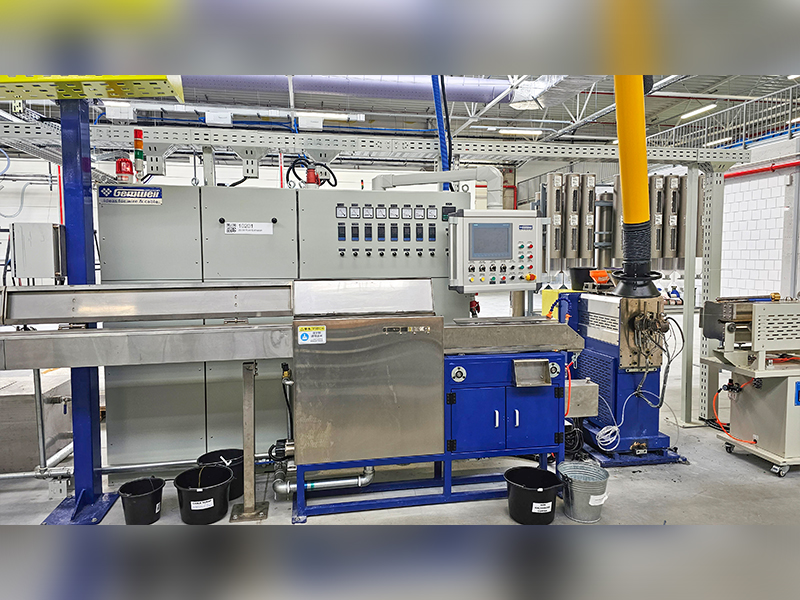
Programe de întreținere și planificare a pieselor de uzură
O mașină de extrudare a sârmei la scară largă, care rulează în trei schimburi, șase sau șapte zile pe săptămână, va acumula 7.000-8.000 de ore de funcționare pe an. Întreținerea preventivă structurată este cel mai important factor în susținerea ratei de producție și a calității produsului care a justificat investiția de capital.
Sarcini zilnice și săptămânale
- Verificați și înregistrați temperaturile zonei butoiului și comparați cu valorile de referință
- Înregistrați presiunea de topire la adaptor și matriță; tendință de deriva
- Inspectați claritatea și conductibilitatea apei în jgheabul de răcire
- Curățați electrodul de testare a scânteii și verificați distanța dintre electrozi
- Lubrifiați rulmenții caterpillar/cabren conform programului OEM
- Verificați nivelul și temperatura uleiului cutiei de viteze
Sarcini lunare
- Trageți șurubul pentru inspecție vizuală dacă procesați compuși umpluți cu abrazivi
- Calibrați regulatoarele de temperatură față de un termocuplu de referință certificat
- Testați toate dispozitivele de blocare de siguranță (oprire de urgență, protecție la suprasarcină)
- Clătiți și înlocuiți filtrele de apă de răcire
Sarcini anuale și durata de viață a părții de uzură
- Măsurați jocul de zbor al șurubului față de orificiul cilindrului; înlocuiți atunci când jocul depășește 0,2–0,3% din diametrul cilindrului
- Evacuarea completă a uleiului cutiei de viteze și reumplerea cu gradul specificat de OEM
- Înlocuiți benzile de încălzire a butoiului (durată de viață tipică: 18.000–25.000 de ore)
- Înlocuiți toți senzorii de termocuplu (deriva devine semnificativă după 2-3 ani)
- Inspectați starea rulmenților axiali (defecțiunea este, de obicei, cea mai costisitoare reparație la o mașină la scară largă)
Durata de viață a șuruburilor și a cilindrii la o mașină de extrudare a sârmei la scară largă care rulează compuși PE neumpluți poate depăși 30.000-40.000 de ore. Aceeași mașină care rulează 60% compuși HFFR umpluți cu ATH poate necesita înlocuirea șuruburilor după 4.000-6.000 de ore, dacă nu sunt specificate șuruburi bimetalice și șuruburi întărite. Diferența de cost între un șurub standard (~8.000 USD pentru 120 mm) și un șurub complet bimetalic rezistent la uzură (~22.000 USD) este de obicei recuperată în mai puțin de un an prin frecvența redusă de înlocuire atunci când rulează compuși umpluți cu abraziv.
Producători de top și peisajul global al aprovizionării
Piața globală a mașinilor de extrudare a sârmei la scară largă este furnizată de un amestec de producători europeni, nord-americani și asiatici. Înțelegerea peisajului furnizorilor ajută echipele de achiziții să stabilească prețul de referință, nivelul de tehnologie și capacitatea post-vânzare.
Prețuri de referință pentru mașinile de extrudare de sârmă și cablu la scară largă (diametrul șurubului 90–120 mm, linie completă, inclusiv răcire, preluare și comenzi): liniile construite în China încep de la aproximativ 180.000 USD–450.000 USD pentru o linie completă de sârmă de clădire. Liniile echivalente construite în Europa sunt de obicei de 600.000 USD – 1.500.000 USD. Pentru liniile CCV sau triple de co-extrudare pentru cablu HV, pachetele europene încep de la 3.000.000 USD și pot ajunge la 25.000.000 USD pentru sisteme complete de extrudare a cablurilor submarine HV la cheie.
XLPE și extrudarea cablurilor de înaltă tensiune: cerințe specializate
Extrudarea cablurilor izolate XLPE de medie și înaltă tensiune reprezintă segmentul cel mai solicitant din punct de vedere tehnic al pieței mașinilor de extrudare a sârmei la scară largă. Cerințele diferă de extrudarea sârmei de construcție atât de substanțial încât o fabrică care intenționează să producă cabluri de peste 12 kV trebuie să o trateze ca pe o categorie de tehnologie complet separată.
Cerințe de curățenie
Compusul XLPE pentru cabluri cu valori nominale de 30 kV și mai mult trebuie procesat într-un mediu de cameră curată. Conform IEC 60840, izolația pentru cablurile de peste 30 kV nu trebuie să aibă particule de contaminare mai mari de 0,125 mm în secțiune transversală. Acest lucru necesită ca întreaga linie de extrudare, de la silozul compus până la matriță, să fie închisă într-o cameră curată Clasa 10.000 (ISO 7), cu alimentare cu aer filtrat, presiune pozitivă menținută în orice moment și tot personalul care poartă haine fără scame. Manipularea compusului folosește sisteme de transfer închis pentru a preveni contaminarea cu praful ambiental. Aceste cerințe măresc substanțial cerințele de inginerie civilă și mecanică pentru instalarea liniei în comparație cu producția de sârmă pentru clădiri.
Sisteme de Vulcanizare Continuă (CV).
XLPE necesită reticulare după extrudare, realizată prin expunerea cablului izolat la temperatură și presiune ridicată într-un tub de întărire presurizat cu azot (CCV: vulcanizare continuă catenară sau VCV: vulcanizare continuă verticală). Tuburile CCV pentru cablul HV au o lungime de obicei de 80–200 de metri, menținute la 300–400°C și o presiune de azot de 10–20 bar. Înclinarea catenară a cablului prin acest tub trebuie controlată cu precizie pentru a preveni deformarea ovală a izolației moi neîntărite. O linie VCV folosește un tub vertical (până la 300 de metri înălțime, care necesită o clădire turn dedicată) care elimină în întregime slăbirea catenarei, făcând-o tehnologia preferată pentru cablurile de 132 kV și mai sus. Liniile VCV pentru cablul EHV pot costa 15–30 milioane EUR pentru instalarea completă.
Degazarea după reticulare
Izolația XLPE reticulat conține produse secundare ale procesului de descompunere a peroxidului (metan, acetofenonă și alcool cumilic pentru sistemele reticulate DCP). Aceste produse secundare trebuie să fie difuzate din izolație în camere de degazare încălzite (de obicei 70–80°C timp de 5–30 de zile, în funcție de diametrul cablului) înainte de a putea fi aplicate accesoriile pentru cablu (imbinari, terminații). Nedegazizarea adecvată a izolației XLPE are ca rezultat acumularea încărcăturii de spațiu care poate cauza defecțiuni dielectrice premature. Degazarea este adesea blocajul ritmului de producție pentru producătorii de cabluri de înaltă tensiune – construirea unei capacități suficiente a camerei pentru a se potrivi cu producția de extrudare necesită investiții de capital semnificative în depozite cu temperatură controlată.
Tendințele pieței care conduc la investiții la scară largă în mașini de extrudare a sârmei
Înțelegerea factorilor macro determinanți ai cererii îi ajută pe planificatorii fabricii să dimensioneze și să stabilească corect investițiile în linii noi.
Modernizarea rețelei și energie regenerabilă
Tranziția energetică globală generează o cerere fără precedent pentru cabluri de înaltă tensiune și de foarte înaltă tensiune. Agenția Internațională pentru Energie (IEA) a estimat în raportul său din 2023 privind rețelele electrice și tranzițiile energetice sigure că atingerea emisiilor nete zero până în 2050 necesită 80 de milioane de km de cablu de rețea nou până în 2040 — aproximativ de două ori lungimea tuturor cablurilor instalate până în prezent. Acest lucru creează investiții în noi linii de cablu HV și EHV la producători din Europa, America de Nord și Asia.
Extinderea vehiculului electric
Producția de vehicule electrice generează cererea de cabluri auto cu pereți subțiri la temperatură ridicată, capabile să gestioneze densități de curent mai mari în cablajele mai ușoare. Compușii de sârmă, cum ar fi ETFE reticulat și sârmele izolate cu silicon, evaluate la 175°C și mai sus, cresc cu rate de două cifre. Liniile de extrudere de sârmă pentru automobile optimizate pentru acești compuși speciali reprezintă o investiție prioritară pentru producătorii de cablaj din Mexic, Maroc și Europa de Est, care furnizează OEM europeni și americani.
Infrastructură de fibră optică
Programele globale de extindere a fibrei la locație (FTTP) în SUA (programul BEAD: 42,45 miliarde USD), UE (ținta Gigabit Infrastructure Act: 1 Gbps pentru toate gospodăriile UE până în 2030) și piețele în curs de dezvoltare conduc la creșterea capacității de extrudare a mantalei de cablu și a tuburilor tampon. Aceste linii utilizează un extruder de sârmă și cablu adaptat pentru aplicații tampon și manta de fibră optică, rulând de obicei compuși HDPE sau LSZH la 200-600 m/min.
Reshoring și localizarea lanțului de aprovizionare
Întreruperea lanțului de aprovizionare după 2020 și preocupările geopolitice i-au determinat pe producătorii de sârmă și cabluri din America de Nord și Europa să investească în capacitatea de producție internă care fusese anterior delocalizată. Această tendință creează un val de noi instalații de mașini de extrudare a sârmei la scară largă pe piețe care nu au mai văzut investiții în fabrici de sârmă în fața locului în două decenii.
 Înrudit Produse