E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ce face de fapt o mașină de extrudare cu un singur șurub
A mașină de extrudare cu un singur șurub topește, amestecă și împinge compusul din plastic sau cauciuc printr-o matriță pentru a forma un profil continuu, o foaie, o țeavă sau o acoperire de cablu. Se bazează pe un șurub rotativ găzduit în interiorul unui butoi încălzit pentru a genera presiunea și forfecarea necesare pentru a plastifia materia primă și a o livra la o rată constantă și controlabilă. În industria sârmei și cablurilor, același mecanism de bază este inima fiecăruia mașină de extrudare a cablurilor folosit pentru izolație, înveliș și linii de îmbrăcare. Răspunsul scurt pentru oricine compară echipamentele de extrudare: modelele cu un singur șurub rămân alegerea dominantă pentru producția de cabluri, deoarece combină simplitatea mecanică, costurile de întreținere mai mici și producția constantă de topire pentru compuși obișnuiți, cum ar fi PVC, PE, XLPE și materiale fără halogen cu fum redus.
Mai jos, acest ghid prezintă modul în care funcționează mașina, ce componente contează cel mai mult, cum se compară cu alternativele cu două șuruburi și ce ar trebui să verifice cumpărătorii înainte de a cumpăra o linie pentru fabricarea cablurilor.
Cum funcționează procesul de extrudare în interiorul butoiului
În interiorul a mașină de extrudare cu un singur șurub , materia primă intră printr-un buncăr și cade în zona de alimentare a butoiului. De acolo, șurubul transportă materialul prin trei zone funcționale, fiecare efectuând o lucrare distinctă înainte ca topitura să ajungă la matriță.
- Zona de alimentare: peleții solide sau pulberea sunt transportate înainte în timp ce încep să se încălzească de la încălzitoarele de butoi și de la frecare.
- Zona de compresie: adâncimea canalului șurubului scade, compactând materialul, forțând aerul prins și începerea procesului de topire prin căldură de forfecare și conducție.
- Zona de dozare: topitura este omogenizată la o temperatură și vâscozitate uniforme, apoi împinsă la presiune constantă spre pachetul de sită și capul matriței.
Geometria șurubului, în special raportul dintre lungime și diametru (scris în mod obișnuit ca raport L/D), determină cât timp petrece materialul fiind forfecat și încălzit. Majoritatea liniilor de izolație și înveliș ale cablurilor utilizează un raport L/D între 20:1 și 26:1, care echilibrează rata de ieșire cu o calitate adecvată a topiturii pentru aplicațiile de acoperire continuă a cablurilor.
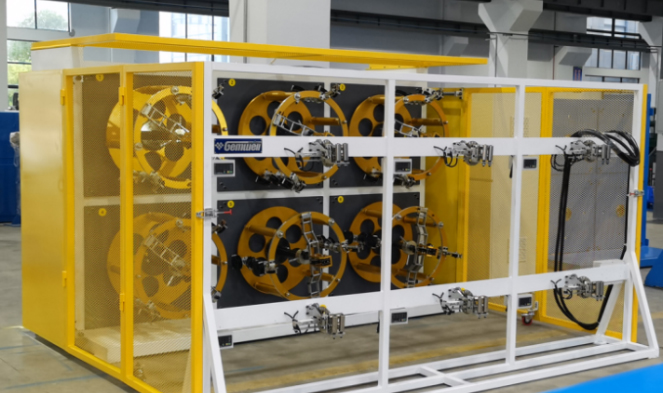
Componentăele de bază care determină calitatea ieșirii
Fiecare mașină de extrudare a cablurilor construit în jurul unui singur șurub, împarte un set comun de piese, dar precizia fiecărei piese afectează direct consistența grosimii peretelui, finisarea suprafeței și viteza liniei.
| Component | Funcția primară | Efectul asupra calității cablului |
|---|---|---|
| Șurub și butoi | Topește și transportă compusul sub presiune | Determină uniformitatea topiturii și stabilitatea debitului |
| Schimbător de ecran | Filtrează contaminanții din fluxul de topire | Reduce defectele de suprafață și blocarea matriței |
| Moare de cruce | Formează materialul topit în jurul conductorului | Controlează concentricitatea și grosimea peretelui |
| Jgheab de răcire | Solidifică stratul extrudat după matriță | Afectează stabilitatea dimensională și contracția |
| Scoateți și ridicați | Trage cablul cu o viteză sincronizată și îl înfășoară | Determină consistența vitezei liniei și tensiunea bobinei |
Un singur șurub vs. dublu șurub: care se potrivește producției de cabluri
Cumpărătorii care evaluează o nouă linie se întreabă adesea dacă configurația cu două șuruburi oferă avantaje reale față de o mașină standard de extrudare cu un singur șurub pentru prelucrarea cablurilor. Comparația sinceră depinde în mare măsură de compusul procesat.
| Factorul | Un singur șurub | Dublu șurub |
|---|---|---|
| Cei mai potriviți compuși | PVC, PE, XLPE, termoplastice standard | Compuși foarte umpluți, formulări sensibile la căldură |
| Costul capitalului | Mai jos | Mai sus |
| Complexitatea întreținerii | Simplu, mai puține piese de uzură | Întreținere mai complexă a cutiei de viteze și a șuruburilor |
| Utilizare tipică în instalațiile de cabluri | Linii de izolare și înveliș | Linii de amestecare înainte de peletizare |
Pentru majoritatea producătorilor de cabluri care rulează izolație standard sau compuși de manta, un bine specificat mașină de extrudare cu un singur șurub oferă stabilitatea de ieșire necesară fără costul suplimentar și complexitatea unui sistem cu două șuruburi.
Unde sunt folosite mașinile de extrudare a cablurilor în întreaga industrie
A mașină de extrudare a cablurilor construit pe tehnologia cu un singur șurub, acceptă mai multe linii de producție distincte într-o fabrică tipică de sârmă și cablu:
- Extrudarea izolației primare pentru sârmă de construcție, cablu auto și cablu de control
- Înveliș exterior și înveliș pentru cablul de alimentare și cablul de comunicație
- Umplutură și extrudare de așternut pentru ansambluri de cabluri cu mai multe fire
- Linii de acoperire pentru tuburi libere din fibră optică și straturi tampon
- Extrudare de izolație din spumă pentru cablu de date și coaxial
Fiecare aplicație necesită un design ușor diferit de șurub, geometrie a matriței și lungime de răcire, motiv pentru care liniile de extrudare a cablurilor sunt rareori vândute ca o singură configurație fixă. Producătorii solicită în mod obișnuit matrițe personalizate pentru traverse și viteze reglabile ale liniei pentru a comuta între dimensiunile conductorului fără a înlocui întregul extruder.
Parametrii de proiectare a șuruburilor care afectează performanța extrudarii
Raport de compresie
Raportul de compresie compară adâncimea canalului din zona de alimentare cu adâncimea canalului din zona de măsurare. Raporturile între 2,5:1 și 3,5:1 sunt comune pentru compușii de cabluri din PVC și PE, oferind suficientă compactare pentru a îndepărta pungile de aer fără a supraîncălzi materialul prin forfecare în exces.
Viteza șurubului și echilibrul de ieșire
Executarea șurubului mai rapid nu crește întotdeauna puterea utilizabilă. Dincolo de o anumită viteză, temperatura de topire crește mai repede decât poate suporta capacitatea de răcire din aval, ceea ce duce la scăderea grosimii peretelui pe straturile moi de izolație. Operatorii de linie reglează de obicei turația șurubului în funcție de viteza de retragere, mai degrabă decât să împingă extruderul la maximul său mecanic.
Zone de încălzire pe butoi
Butoaiele moderne sunt împărțite în trei până la cinci zone de încălzire controlate independent. Controlul precis al zonei menține profilul de temperatură treptat, ceea ce contează cel mai mult pentru compușii sensibili la căldură, cum ar fi PVC-ul ignifug, utilizat în sârmă de construcție.
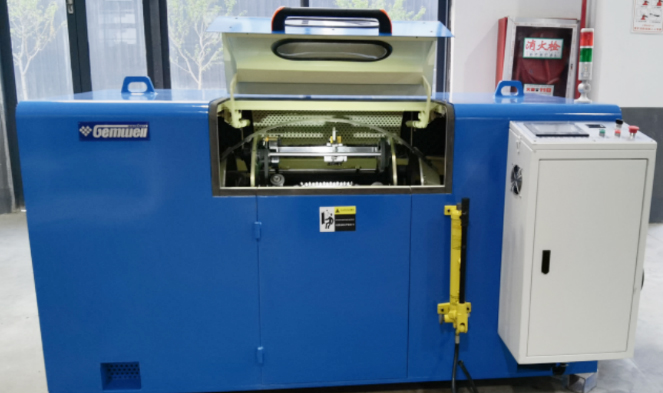
Considerații materiale pentru compuși de cablu
Nu fiecare compus se comportă la fel în interiorul unui singur butoi cu șurub. Înțelegerea contracției, a indicelui de curgere a topiturii și a sensibilității la umiditate îi ajută pe operatori să evite defectele comune.
| Compus | Utilizare tipică | Nota de procesare |
|---|---|---|
| PVC | Izolarea și învelișul sârmei clădirii | Sensibil la supraîncălzire, necesită forfecare moderată |
| LDPE și HDPE | Mantaua cablului de comunicație | Absorbție scăzută de umiditate, curgere uşoară |
| XLPE | Izolatie cablu de alimentare de medie si inalta tensiune | Necesită întărire după extrudare, control strâns al temperaturii |
| Compus fără halogen cu fum redus | Îmbrăcăminte pentru căi ferate, maritime și pentru construcții | Foarte umplut, abraziv pentru suprafețele șuruburilor și cilindrului |
Cum să selectați mașina potrivită pentru o linie de producție de cabluri
Alegerea între dimensiunile și configurațiile mașinii ar trebui să înceapă cu intervalul de diametru al firului și volumul de ieșire așteptat, mai degrabă decât prețul. Câteva puncte de control practice ajută la limitarea deciziei:
- Potriviți diametrul șurubului cu grosimea peretelui și intervalul de dimensiuni ale conductorului planificat pentru următorii câțiva ani, nu numai comenzile curente
- Confirmați că capul matriței acceptă scule de schimbare rapidă pentru comutarea între lucrările de izolație și de îmbrăcare
- Verificați dacă lungimea jgheabului de răcire se potrivește cu viteza dorită a liniei pentru compusul țintă
- Verificați dimensionarea motorului și a unității lasă spațiu liber pentru compuși cu putere mai mare adăugați ulterior
- Solicitați plasarea senzorului de presiune de topire și de temperatură, deoarece aceste citiri sunt cele mai timpurii semne de avertizare ale uzurii șuruburilor
Cumpărătorii care sar peste pasul de dimensionare ajung adesea să execute un supradimensionat mașină de extrudare cu un singur șurub la putere redusă, ceea ce crește costul energiei pe metru de cablu produs fără nici un câștig de calitate.
Practici de întreținere care prelungesc durata de viață
Uzura șuruburilor și a cilindrului este cel mai mare factor de oprire neplanificată pe liniile de extrudare a cablurilor. O rutină de întreținere consecventă menține producția stabilă și evită înlocuirea costisitoare a șuruburilor de urgență.
- Inspectați pachetul de ecrane și înlocuiți filtrele într-un program fix, în loc să așteptați vârfurile de presiune
- Măsurați periodic diametrul găurii cilindrului pentru a urmări uzura față de toleranța inițială
- Păstrați suprafețele matriței și ale traverselor fără acumularea de carbon, care este o cauză comună a striurilor de suprafață pe izolația cablului
- Lubrifiați ansamblurile cutiei de viteze și rulmenți axiali conform programului producătorului, deoarece aceste piese suportă întreaga sarcină axială a presiunii topiturii
- Înregistrați temperatura de topire și tendințele presiunii în timp pentru a detecta uzura treptată a șuruburilor înainte ca aceasta să afecteze toleranța la grosimea peretelui
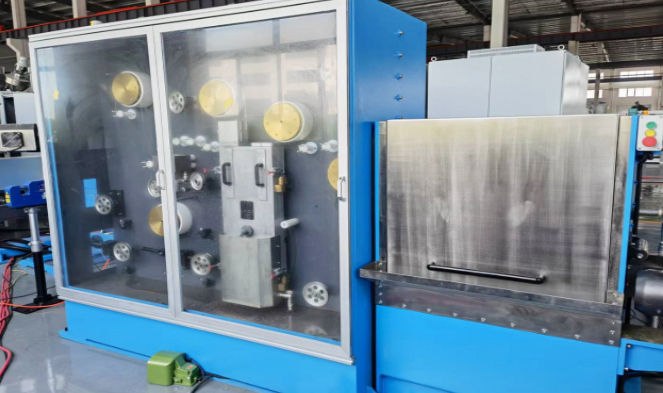
Tendințe actuale Shaping Cable Extrusion Equipment
Eficiența energetică a devenit un factor important de achiziție pentru noile linii de extrudare. Motoarele principale cu servomotoare și încălzirea cu frecvență variabilă sunt din ce în ce mai standard pe noile mașină de extrudare a cablurilor comenzi deoarece reduc consumul de energie inactiv în timpul pornirii și schimbărilor materiale. Modelele de butoi de alimentare canelat devin, de asemenea, din ce în ce mai frecvente pe liniile de ieșire mai mari, deoarece secțiunea canelată îmbunătățește stabilitatea transportului solid și permite o producție mai mare la viteze mai mici ale șurubului în comparație cu secțiunile de alimentare cu alezaj neted.
O altă schimbare este către sistemele integrate de control al liniei care sincronizează viteza șurubului extruderului, viteza de extragere și feedback-ul testerului de scântei într-un singur panou de control, reducând șansa de eroare a operatorului care să cauzeze grosimi inconsecvente a peretelui pe parcursul unei serii de producție.
Întrebări frecvente
Ce dimensiune este necesară mașina de extrudare cu un singur șurub pentru izolarea sârmei de construcție?
Majoritatea liniilor de izolație de sârmă de clădire folosesc diametre ale șuruburilor între 45 mm și 65 mm, în funcție de intervalul de dimensiune a conductorului țintă și de viteza de ieșire necesară.
Poate o mașină de extrudare a cablurilor să facă față atât lucrărilor de izolare, cât și de acoperire?
Da, cu condiția ca capul matriței să fie proiectat pentru schimbări rapide de scule și geometria șurubului să se potrivească ambelor tipuri de compus care sunt prelucrate, cum ar fi PVC, atât pentru izolație, cât și pentru manta.
Cât de des trebuie înlocuite șurubul și cilindrul?
Momentul de înlocuire depinde de abrazibilitatea compusului și de orele de funcționare, mai degrabă decât de un calendar fix. Compușii cu conținut redus de fum umplut mai repede decât PVC sau PE standard.
Ce cauzează grosimea neuniformă a peretelui pe izolația cablului extrudat?
Cauzele obișnuite includ o matriță cu capul transversal decentrat, temperatura de topire inconsecventă de la încălzirea neuniformă a cilindrului sau șuruburi uzate care reduc stabilitatea presiunii la matriță.
Este o mașină de extrudare cu un singur șurub potrivită pentru extrudarea izolației cu spumă?
Da, cu un șurub proiectat pentru injecția de gaz sau agenți chimici de spumare și o zonă de răcire a butoiului poziționată pentru a controla structura celulei înainte ca materialul să ajungă la matriță.
 Înrudit Produse