E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Mașină compactă pentru sârmă de extrudare: răspunsul direct
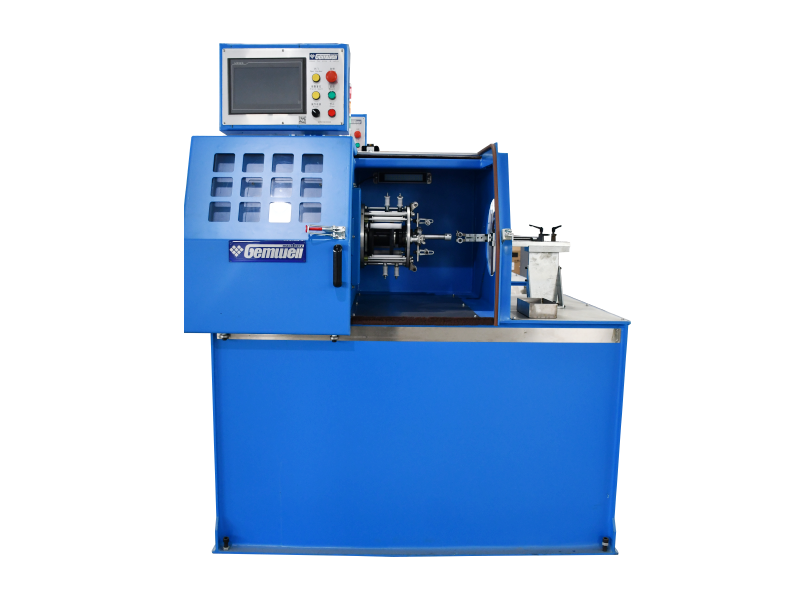
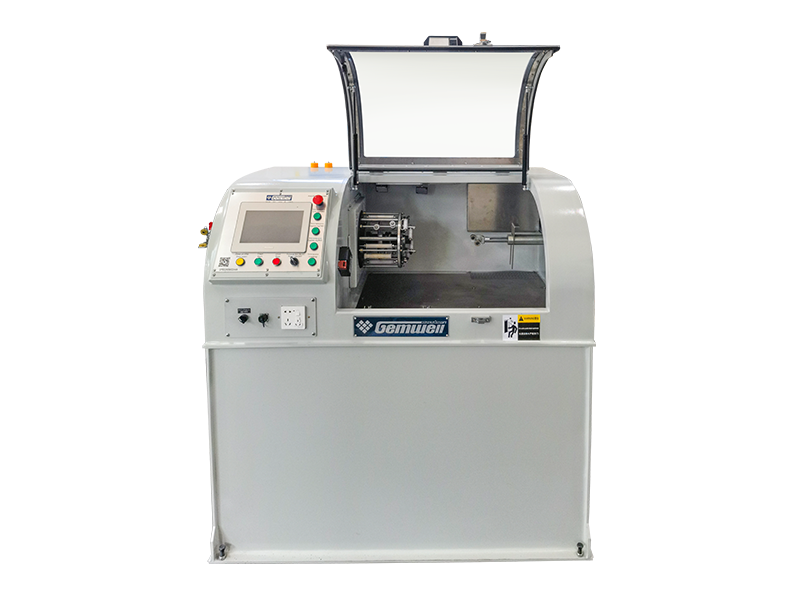
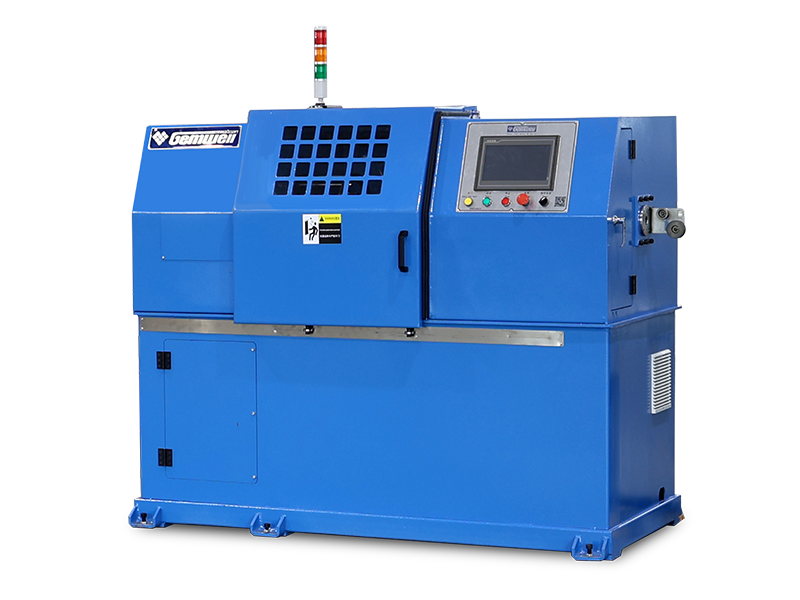
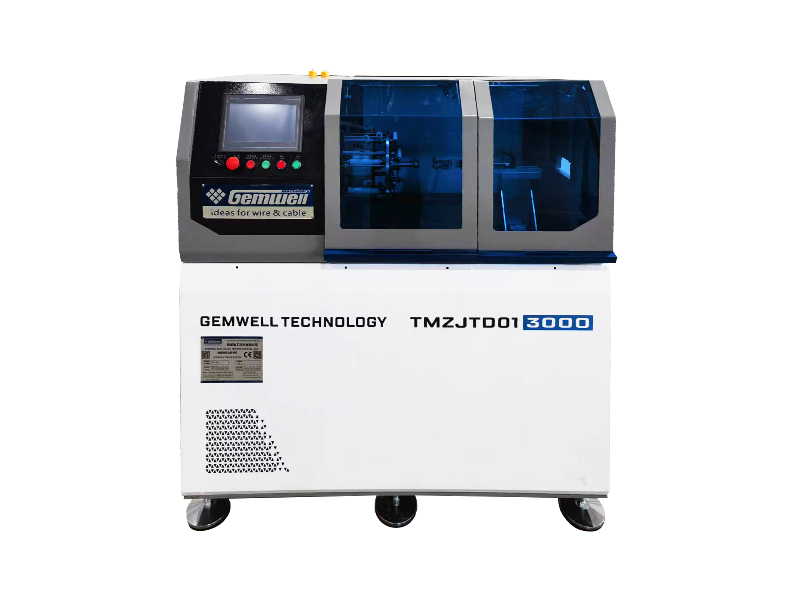
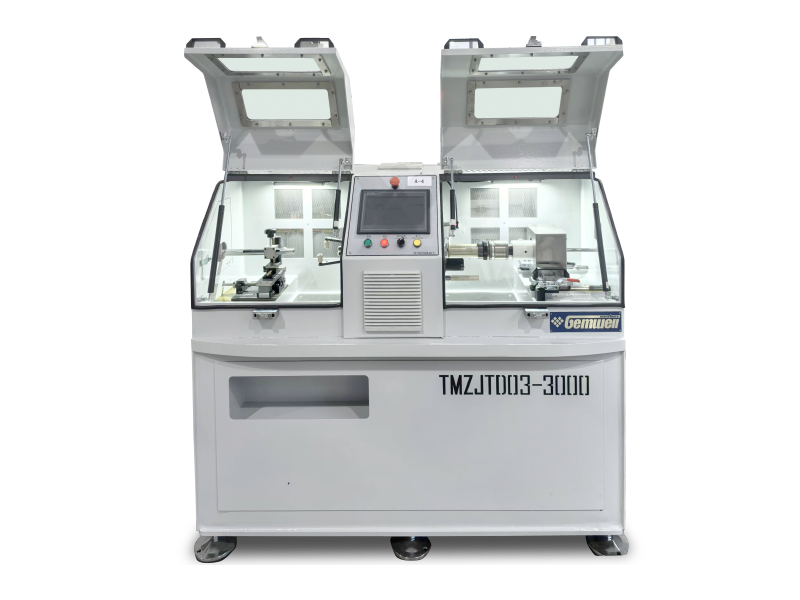
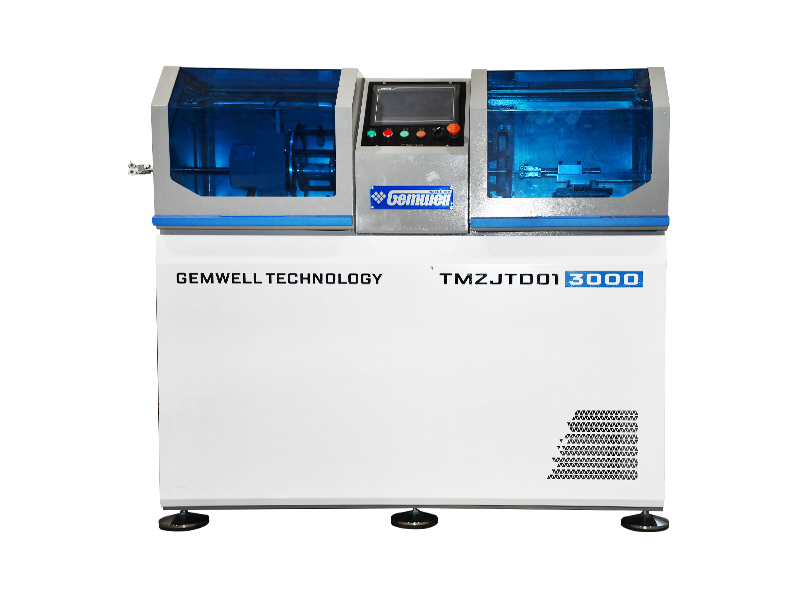
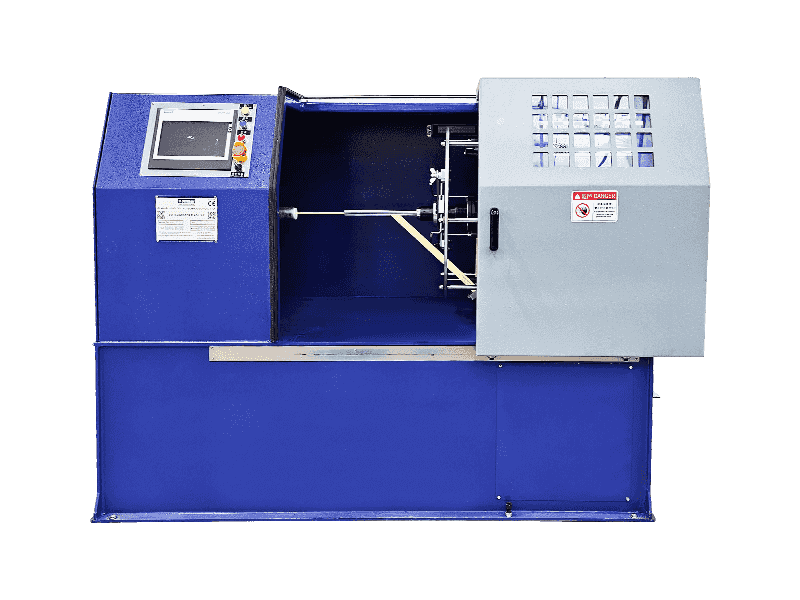
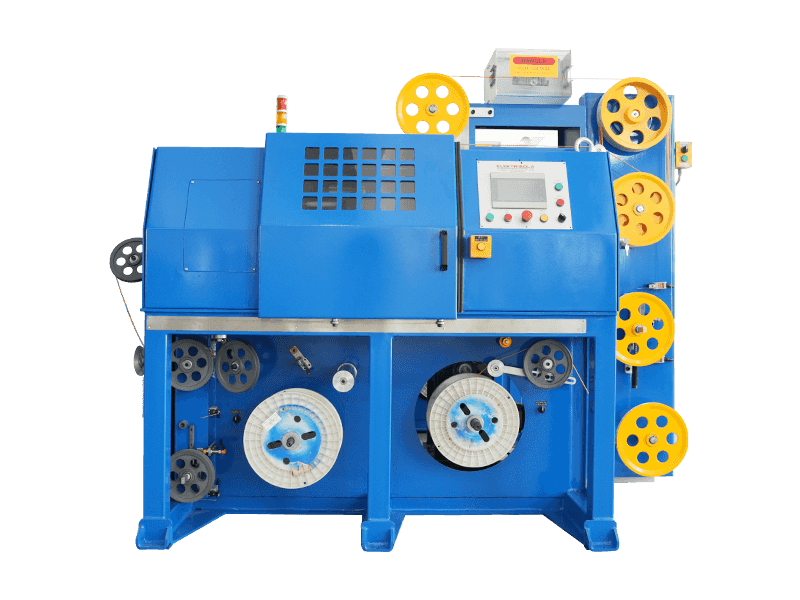
O mașină compactă de extrudare a sârmei este o mașină de extrudare a cablului care economisește spațiu, construită pentru a aplica straturi de izolație sau de cămașă pe conductorii de sârmă și cablu, fără amprenta la sol a unei linii de producție tradiționale. Cele mai multe unități compacte se potrivesc între 8 și 15 metri pătrați oferind totuși viteze de ieșire între 80 și 400 de metri pe minut, în funcție de diametrul conductorului și de material. Pentru atelierele cu spațiu limitat la podea, rulări de volum mic spre mediu sau schimburi frecvente de material, o mașină compactă de extrudare cu sârmă este răspunsul practic, deoarece scurtează timpul de configurare, reduce risipa de material în timpul pornirii și permite unui singur operator să gestioneze întreaga linie, în loc să aibă nevoie de un echipaj de mai multe persoane.
Restul acestui ghid prezintă modul în care sunt structurate aceste mașini, ce separă o mașină de extrudare a cablurilor compacte și fiabile de una cu putere redusă și cum să potriviți specificațiile mașinii cu nevoile dvs. reale de producție.
Cum este construită o mașină compactă pentru sârmă de extrudare
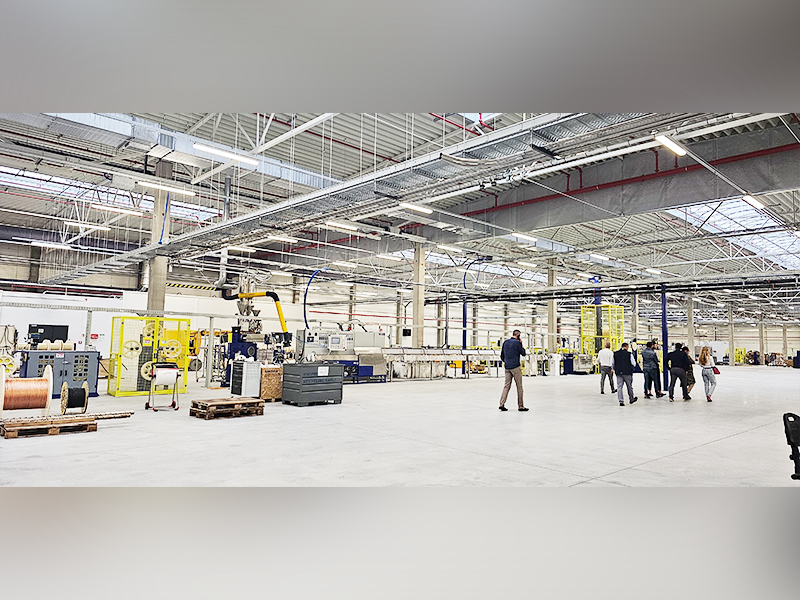
Fiecare mașină compactă de sârmă de extrudare împărtășește aceeași secvență de miez ca și mai mare mașină de extrudare a cablurilor linii, doar condensate într-un aspect mecanic mai strâns. Conductorul plătește dintr-un suport de bobine, trece printr-un preîncălzitor, intră în crucea extruderului unde este aplicat polimerul topit, apoi se deplasează prin răcire, un tester de scântei sau un indicator de diametru și, în final, o bobină de preluare.
Ceea ce face ca o unitate să fie „compactă” nu este o reducere a pașilor funcționali, ci o reproiectare a modului în care acești pași se conectează. Mașinile compacte integrează de obicei preîncălzitorul și baza extruderului într-un cadru comun, folosesc un jgheab de răcire vertical sau stivuit în loc de unul lung orizontal și combină transportul și preluarea într-un singur dulap de antrenare. Acest lucru reduce lungimea liniei cu aproximativ 40 până la 60 la sută în comparație cu o configurație standard care gestionează aceeași gamă de calibre de sârmă.
| Tip de linie | Lungimea | Operatori necesari | Gama de sârmă |
|---|---|---|---|
| Mașină compactă de extrudare pentru sârmă | 3 până la 6 metri | 1 | 0,1 mm până la 6 mm |
| Mașină standard de extrudare a cablurilor | 10 până la 18 metri | 2 la 3 | 0,1 mm până la 25 mm |
Designul șuruburilor și de ce decide calitatea ieșirii
Șurubul extruderului este singura componentă care determină dacă o mașină compactă de sârmă de extrudare produce o grosime constantă a peretelui sau dezvoltă probleme de excentricitate în viteză. Mașinile compacte folosesc, în general, un extruder cu un singur șurub, cu un raport L/D între 20:1 și 25:1, mai scurt decât raportul 25:1 până la 30:1 găsit pe liniile de dimensiune completă, deoarece cilindrul mai scurt se potrivește cu carcasa motorului mai mică fără a sacrifica uniformitatea topiturii pentru calibrele de sârmă sub 6 mm.
Trei zone care contează
- Zona de alimentare: trage peletele solide înainte și începe compactarea
- Zona de compresie: topește treptat materialul, reducând în același timp adâncimea canalului
- Zona de dozare: stabilizează presiunea și furnizează un flux consistent de topitură către traversă
Un design de șurub nepotrivit cauzează crescând , care apare ca un diametru de sârmă care fluctuează cu mai mult de 0,02 mm de-a lungul aceleiași bobine. Cumpărătorii care compară mașinile ar trebui să solicite un eșantion de tăiere a bobinei și măsurat în trei puncte pentru a confirma consistența înainte de a se angaja la o achiziție.
Configurații jgheaburi de răcire pentru spații înguste
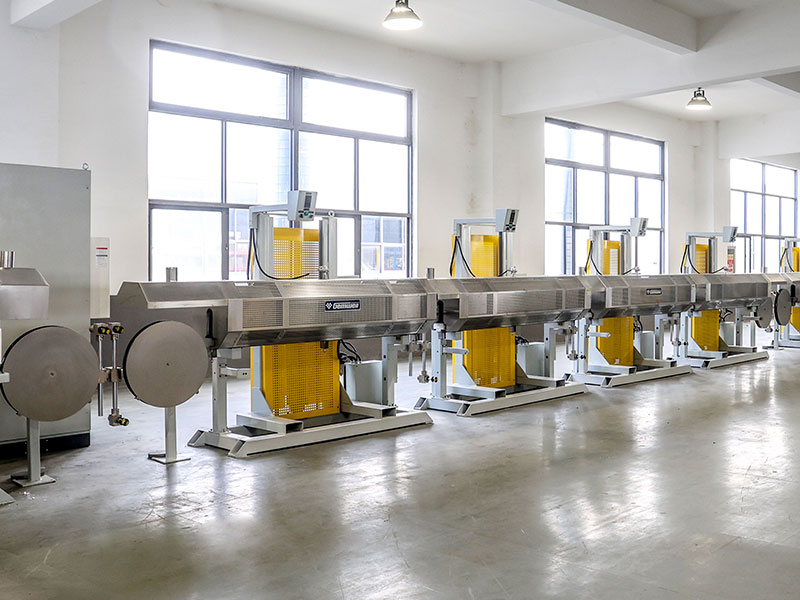
Răcirea este locul în care designul mașinii compacte pentru sârmă de extrudare diferă cel mai vizibil de aspectul convențional. Deoarece jgheaburile orizontale au nevoie de lungime pentru a disipa căldura treptat, unitățile compacte se bazează în schimb pe una dintre cele trei abordări:
- Jgheab scurt cu mai multe zone cu secțiuni separate de apă caldă și rece pentru a accelera scăderea temperaturii pe o distanță mai scurtă
- Pulverizați tuneluri de răcire care folosesc rețele de duze în loc de o baie de scufundare, reducând lungimea necesară cu până la 50%
- Răcirea picăturii pe verticală, în care firul se deplasează în jos printr-o cameră stivuită, mai degrabă decât pe orizontală
Pentru firele izolate din PVC și PE sub 4 mm, un tunel de răcire prin pulverizare de 2 până la 3 metri poate obține același efect de răcire ca un jgheab de scufundare de 5 metri, conform standardelor de referință tipice privind viteza de linie utilizate de integratorii de mașini de cablu. Acesta este principalul motiv pentru care unitățile compacte ale mașinilor de extrudare a cablurilor pot egala vitezele de ieșire apropiate de liniile standard, în ciuda cadrului mai mic.
Sisteme de control: ce separă de bază de fiabil
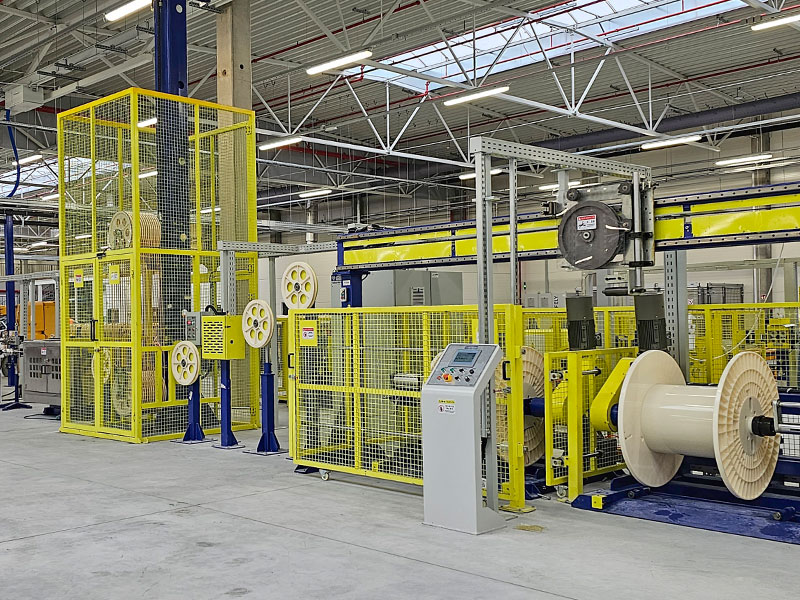
Arhitectura de control este adesea factorul cel mai trecut cu vederea atunci când se evaluează o mașină compactă de sârmă de extrudare. O unitate de bază funcționează pe logica releului cu ajustări manuale ale cadranului pentru temperatură și viteza liniei. O unitate fiabilă rulează pe un PLC cu ecran tactil HMI, permițând operatorilor să stocheze rețete pentru diferite calibre ale firelor și să le amintească instantaneu în timpul schimbărilor.
| Nivelul | Metoda de ajustare | Depozitarea rețetelor | Timp de schimbare |
|---|---|---|---|
| Logica de bază a releului | cadrane manuale | Niciuna | 25 până la 40 de minute |
| PLC de nivel mediu | Ecran tactil digital | Până la 10 rețete | 8 până la 12 minute |
| PLC avansat cu control al diametrului în buclă închisă | Corecție automată | Nelimitat, în rețea | Sub 5 minute |
Controlul diametrului în buclă închisă merită o atenție specială. Acest sistem folosește un manometru laser poziționat după etapa de răcire pentru a măsura diametrul firului în timp real și ajustează automat viteza de transport sau RPM extruderului pentru a corecta deriva înainte ca acesta să devină deșeuri. Liniile fără această caracteristică rulează de obicei rate de rebut între 3 și 6 la sută , în timp ce liniile cu control în buclă închisă reduc acest procent la sub 1% în majoritatea cazurilor raportate de la unitățile de producție de cabluri.
Compatibilitatea materialelor în aplicațiile comune
O mașină compactă de extrudare cu sârmă nu este o unealtă cu un singur material. Aceeași configurație a capului transversal și a șuruburilor care funcționează perfect pentru PVC va avea performanțe slabe pe materiale cu caracteristici diferite de topire. Potrivirea materialului la configurarea mașinii este esențială înainte de începerea planificării producției.
Izolatie PVC
PVC rămâne cel mai obișnuit material rulat pe linii compacte, deoarece fereastra sa de temperatură de procesare, în general 160°C până la 190°C, este tolerant și tolerează variații minore ale vitezei șurubului fără defecte majore. Este punctul de pornire implicit pentru cablurile generale ale clădirii și aplicațiile de joasă tensiune.
Polietilenă și polietilenă reticulata
PE și XLPE necesită un control mai strict al temperaturii, de obicei într-o bandă de 5°C, deoarece aceste materiale sunt mai sensibile la încălzirea prin forfecare. O mașină compactă de sârmă de extrudare care rulează XLPE ar trebui să aibă o zonă de răcire dedicată separată de jgheabul principal pentru a gestiona procesul de reticulare dacă linia include această etapă.
TPE și compuși cu emisii reduse de fum
Elastomerii termoplastici și compușii cu zero halogen cu emisii reduse de fum utilizați în transport și cabluri maritime necesită profile mai mici pentru șuruburi pentru a evita degradarea aditivilor ignifugă. Executarea acestor compuși pe un șurub proiectat pentru PVC standard provoacă adesea dungi vizibile sau decolorări în mantaua finită.
Dimensionarea unei mașini la volumul real de producție
Capacitatea de supracumpărare este una dintre cele mai frecvente greșeli atunci când alegeți o mașină compactă de extrudare. Potrivirea randamentului mașinii la producția zilnică realistă previne atât capitalul irosit, cât și blocajele sub putere.
Ca referință de planificare: un mic atelier care produce 1.000 până la 3.000 de metri pe zi de sârmă subțire (sub 2 mm) este bine deservit de o unitate compactă cu un singur șurub de 65 mm sau 75 mm. O instalație care vizează 5.000 până la 10.000 de metri pe zi în intervalul 2 mm până la 6 mm are nevoie de obicei de un diametru șurub de 90 până la 100 mm cu un motor de antrenare mai puternic, de obicei în intervalul de 30 kW până la 45 kW, pentru a susține acest debit fără a supraîncălzi topitura.
Numai viteza liniei este un număr înșelător fără context. O mașină anunțată la 300 de metri pe minut pe un fir de 0,5 mm nu va rula nicăieri aproape de această viteză pe un conductor de 4 mm, deoarece diametrele mai mari necesită pereți izolatori mai groși și, prin urmare, o retragere mai lentă pentru a menține o răcire adecvată. Solicitați întotdeauna cifrele de viteză legate de un anumit ecartament de sârmă și grosimea peretelui, nu de un singur număr general.
Modele de întreținere care prelungesc durata de viață
Mașinile compacte funcționează mai fierbinte în raport cu dimensiunea cadrului lor, deoarece componentele stau mai aproape, ceea ce înseamnă că gestionarea căldurii și întreținerea de rutină au mai multă greutate decât pe liniile standard distanțate.
- Curățați pachetul de ecran și placa de întrerupere la fiecare schimbare de material pentru a preveni acumularea de presiune care tensionează motorul de antrenare
- Inspectați săptămânal matrița și alinierea vârfului, deoarece cadrele compacte au o toleranță mai mică la deriva de dilatare termică
- Verificați lunar debitul de apă de răcire, deoarece acumularea de calcar într-un jgheab mai scurt are un impact proporțional mai mare asupra eficienței de răcire
- Înlocuiți curelele de remorcare sau șenile de omidă în funcție de uzură, nu de un calendar fix, deoarece rata de uzură depinde în mare măsură de frecarea suprafeței firului
Instalațiile care urmează o rutină de curățare de schimbare documentată raportează mai puține opriri neplanificate decât cele care se bazează pe întreținere reactivă, pe baza modelelor comune observate în operațiunile de producție de sârmă la scară mică și medie.
Întrebări frecvente
Ce gamă de diametre a sârmei poate gestiona o mașină compactă de sârmă de extrudare?
Majoritatea unităților compacte acoperă un diametru al conductorului de la 0,1 mm până la 6 mm, care se potrivește cu marea majoritate a aplicațiilor de cabluri de clădire, fire de automobile și cabluri de control de joasă tensiune. Gamele de diametre mai mari necesită, în general, o linie standard, necompactă.
De cât spațiu are nevoie de fapt o mașină compactă de extrudare a cablurilor?
O linie compactă tipică, care include suportul de amortizare, extruderul, secțiunea de răcire și preluarea, are nevoie de aproximativ 8 până la 15 metri pătrați de suprafață a podelei, comparativ cu 25 până la 40 de metri pătrați pentru o configurație standard care acoperă același interval de ecartament.
Poate un operator să conducă singur o mașină compactă de sârmă de extrudare?
Da. Dulapul de control integrat și lungimea scurtă a liniei sunt proiectate special, astfel încât un singur operator instruit să poată monitoriza profitul, parametrii de extrudare și preluarea fără a fi nevoie de o a doua persoană staționată la un punct de control separat.
Care este intervalul tipic de putere a motorului pentru aceste mașini?
Unitățile cu șuruburi mai mici de 65 mm utilizează de obicei motoare de antrenare principale de la 15 kW până la 22 kW, în timp ce unitățile cu șuruburi de 90 mm până la 100 mm utilizate pentru fire mai groase necesită de obicei 30 kW până la 45 kW pentru a menține puterea stabilă sub sarcină.
O mașină compactă sacrifică viteza de ieșire în comparație cu o linie standard?
Nu este semnificativ pentru calibrele mai subțiri. Cu răcire prin pulverizare sau jgheaburi cu mai multe zone, liniile compacte care rulează sârmă sub 4 mm pot ajunge la 80 până la 400 de metri pe minut, comparabil cu liniile standard din același interval de ecartament, deși diametrele mai mari peste 10 mm încă favorizează secțiunile standard de răcire mai lungi.
Cât durează o schimbare tipică a materialului sau a culorii?
Cu un PLC de nivel mediu și rețete stocate, schimbarea durează în general 8 până la 12 minute. Aparatele cu control avansat în buclă închisă și stocare în rețea a rețetei pot reduce acest lucru în mai puțin de 5 minute.
 Înrudit Produse