E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cum este fabricat cablul de fibră optică: răspunsul scurt
Cablul de fibră optică este realizat prin tragerea de sticlă de siliciu ultrapură în fire subțiri de păr numite fibre optice, acoperirea acestora cu straturi de polimeri de protecție, gruparea lor într-un ansamblu de miez și, în final, extrudarea unei mantale exterioare în jurul întregii structuri folosind un extruder de sârmă și cablu. Rezultatul este un cablu capabil să transmită date cu viteza luminii pe distanțe de zeci de kilometri, practic fără pierderi de semnal.
Procesul complet de fabricație acoperă mai multe etape extrem de controlate — de la depunerea chimică în vapori a preformelor de silice, la turnuri de tragere a fibrelor care funcționează la peste 2.000°C, la liniile de înveliș în care un extruder de sârmă și cablu aplică acoperiri polimerice la viteze care depășesc 1.000 de metri pe minut . Fiecare etapă necesită echipamente de precizie, toleranțe strânse și control riguros al calității.
Materii prime: din ce cablu de fibră optică este fabricat de fapt
Fibra optică din inima fiecărui cablu începe cu tetraclorură de siliciu (SiCl₄) sau dioxid de siliciu (SiO₂) de o puritate extraordinară - de obicei 99,9999% sau mai bună. Chiar și o singură impuritate metalică la nivel de părți pe miliard poate împrăștia lumina și poate reduce calitatea transmisiei. Alături de silice, dopanți precum dioxidul de germaniu (GeO₂) sunt adăugați la miez pentru a-și ridica indicele de refracție ușor peste cel al învelișului, creând reflexia internă totală care menține lumina prinsă în interiorul fibrei.
Dincolo de sticlă, un cablu finit conține alte câteva categorii de materiale:
- Acoperire primară: Un acrilat moale, care se întărește UV, aplicat direct peste sticlă pentru a amortiza microîndoirile și pentru a proteja suprafața de umiditate.
- Acoperire secundară: Un strat de acrilat mai dur care conferă fibrei rezistență mecanică și rezistență la abraziune.
- Tuburi tampon sau tampon etanș: Modelele cu tuburi libere folosesc tuburi PBT (tereftalat de polibutilenă) umplute cu gel; Modelele cu tampon strâns folosesc nailon sau PVDF extrudat direct peste fibră.
- Membrii forței: Fire de aramidă (Kevlar), tije din plastic armat cu sticlă (GRP) sau sârmă de oțel, în funcție de tipul de cablu și de aplicație.
- Jacheta exterioara: Polietilenă, PVC sau poliuretan cu emisii reduse de halogen (LSZH), aplicate printr-un extruder de sârmă și cablu și alese în funcție de mediul de instalare.
Combinația specifică a acestor materiale determină dacă produsul finit este un cablu de corelare de interior, un cablu de îngropare directă pentru exterior, un cablu submarin blindat sau un cablu de ridicare ignifug.
Etapa întâi: fabricarea preformei de sticlă
Totul începe cu preforma - o tijă solidă de sticlă, de obicei de 1–1,5 metri lungime și 50–150 mm în diametru, al cărei profil în secțiune transversală este o replică exactă la scară a fibrei finite. Raportul dintre diametrul miezului și diametrul placajului din preformă este păstrat fidel în timpul tragerii, astfel încât fiecare decizie dimensională luată în această etapă se propagă până la produsul final.
Depunere chimică în vapori modificată (MCVD)
În procesul MCVD, un tub de silice rotativ este montat într-un strung pentru prelucrarea sticlei. Precursorii gazoși - SiCl₄, GeCl₄, POCl₃ și oxigen - sunt alimentați într-un capăt în timp ce o torță cu hidrogen-oxigen traversează exteriorul. Gazele reacţionează la aproximativ 1.600°C, depunând particule de funingine pe peretele interior al tubului. Fiecare trecere a torței depune un strat de sticlă cu o compoziție ușor diferită, formând stratul de miez cu indice gradat strat cu strat. După sute de treceri, tubul este prăbușit într-o tijă solidă de preformă la temperatură ridicată.
Depunerea de vapori în exterior (OVD) și depunerea axială de vapori (VAD)
OVD și VAD sunt metodele dominante utilizate de producători pe scară largă precum Corning și Fujikura. În OVD, un dorn rotativ traversează un arzător cu hidroliză cu flacără; SiCl₄ și GeCl₄ reacționează cu hidrogenul și oxigenul pentru a depune funingine de silice pe exteriorul dornului. După depunere, dornul este îndepărtat și semifabricatul poros de funingine este sinterizat într-un cuptor cu atmosferă de clor pentru a elimina ionii OH⁻ (care provoacă atenuarea vârfului de apă), apoi consolidat într-o preformă de sticlă fără bule. VAD depune funingine axial pe capătul unei tije de semințe rotative, crescând continuu preformele - un format care se potrivește producției de volum mare, deoarece produce preforme foarte lungi fără întrerupere. O singură preformă mare OVD sau VAD poate produce peste 3.000 km de fibră finită.
Etapa a doua: Desenarea fibrei pe un turn de desen
Turnul de tragere a fibrelor este una dintre cele mai izbitoare echipamente din orice fabrică de fibră optică. De obicei, având o înălțime de 10-20 de metri, alimentează preforma vertical într-un cuptor cu rezistență la grafit sau un cuptor cu inducție cu zirconiu, unde vârful este încălzit la aproximativ 2.000–2.200°C . La această temperatură, sticla se înmoaie și o șuviță subțire – numită fibră „cu gâtul în jos” – cade sub gravitație și este capturată de un cabestan de la baza turnului.
Cabstanul controlează viteza de tragere, care este variabila principală utilizată pentru reglarea diametrului fibrei. Turnurile moderne de tragere funcționează la viteze de 1.500–2.500 de metri pe minut , iar un micrometru laser staționat chiar sub cuptor măsoară continuu diametrul fibrei - menținându-l în mod obișnuit la ±0,1 µm față de diametrul țintă de 125 µm de placare. Dacă diametrul variază, sistemul de control ajustează viteza de tragere în timp real în câteva milisecunde.
Aplicare de acoperire în linie
Imediat după punctul de măsurare a diametrului, fibra de sticlă goală trece printr-o matriță de acoperire dublă unde acrilatul lichid UV-curable este aplicat în două straturi concentrice simultan - stratul primar moale la aproximativ 190–200 µm diametrul exterior, iar stratul secundar mai dur aducând totalul la aproximativ 245–250 µm. Fibra acoperită trece apoi prin lămpi UV care întăresc ambele straturi în câteva fracțiuni de secundă. Această etapă de acoperire în linie este critică: sticla de silice goală are o rezistență foarte mare la tracțiune (până la 700 kpsi), dar este extrem de sensibilă la deteriorarea suprafeței cauzate de umiditatea atmosferică și manipulare. Acoperirea polimerică protejează acea suprafață din momentul în care sticla se solidifică.
Fibra acoperită este înfășurată pe role care dețin oriunde de la 25 km până la peste 100 km de fibră, în funcție de dimensiunea bobinei și tipul de fibră. Fiecare bobină este apoi supusă unei teste de testare, în care fibra este trasă printr-un sistem de capstan care aplică o sarcină de tracțiune controlată - de obicei 100 kpsi - pentru a verifica dacă nu există puncte slabe pe toată lungimea.
Etapa a treia: colorare, tamponare și înșurubare a fibrelor
După testarea probei, fibrele individuale sunt codificate cu culori folosind o linie de colorare cu cerneală UV, care aplică un strat subțire de cerneală pigmentată, care se întărește UV pe suprafața secundară a stratului. Secvența de culori standard urmează TIA-598 (sau IEC 60304 la nivel internațional): albastru, portocaliu, verde, maro, ardezie, alb, roșu, negru, galben, violet, trandafir, aqua — repetat pentru fiecare grup de 12 fibre în cabluri cu număr mare. Această codare de culori este singura modalitate de a identifica fibrele individuale în cablurile care conțin 96, 144, 288 sau chiar 3.456 de fibre.
Tub liber vs construcția tampon strâns
Următoarea alegere majoră a procesului este modul în care fibrele sunt ambalate în interiorul structurii cablului. În construcție cu tub liber , grupuri de 6–12 fibre sunt plasate în interiorul unor tuburi mici PBT sau PP cu un diametru interior de 1,5–3 × diametrul fasciculului de fibre. Lungimea în exces a fibrei (EFL) din interiorul tubului - de obicei cu 0,2-0,5% mai multă lungime a fibrei decât lungimea tubului - permite fibrelor să se flexeze fără efort pe măsură ce cablul se extinde sau se contractă cu temperatura. Tuburile libere umplute cu gel asigură umiditatea suplimentară și blocarea hidrogenului. Această construcție domină cablurile de exterior OSP (planta exterioară).
În construcție etanșă a tamponului , un material termoplastic - de obicei nylon 12 sau PVDF - este extrudat direct peste fiecare fibră acoperită, aducând pachetul de fibre la 900 µm. Un extruder de sârmă și cablu cu o matriță de precizie în cruce realizează această operație, menținând concentricitatea stratului tampon la ±25 µm. Fibrele cu tampon strâns sunt mai ușor de terminat, ceea ce face ca acest standard de construcție pentru cablurile de distribuție interioară și de locație.
Odată ce fibrele individuale sau tuburile libere sunt pregătite, ele sunt împletite împreună în jurul unui element de rezistență central folosind o mașină de tors planetar sau SZ. Toronarea SZ - unde direcția de așezare se inversează periodic - este preferată deoarece permite accesul la mijlocul deschiderii fără a derula întregul cablu.
| Caracteristică | Tub liber | Tight Buffer |
|---|---|---|
| Aplicație tipică | OSP în aer liber, aerian, îngropare directă | Îndoor, riser, distribution |
| Interval de număr de fibre | Până la 3.456 de fibre | De obicei, 2-144 de fibre |
| Interval de temperatură | -40°C până la 70°C | -20°C până la 60°C (tipic) |
| Protecție împotriva umezelii | Excelent (gel sau blochează apa uscată) | Moderat (se bazează pe jachetă) |
| Ușurință de reziliere | Necesită curățare cu gel | Rapid, curat |
| Echipamente de extrudare tampon | Extruder cu tuburi (matriță mai mare) | Extruder de precizie pentru sârmă și cablu |
Etapa a patra: Învelirea cu un extruder de sârmă și cablu
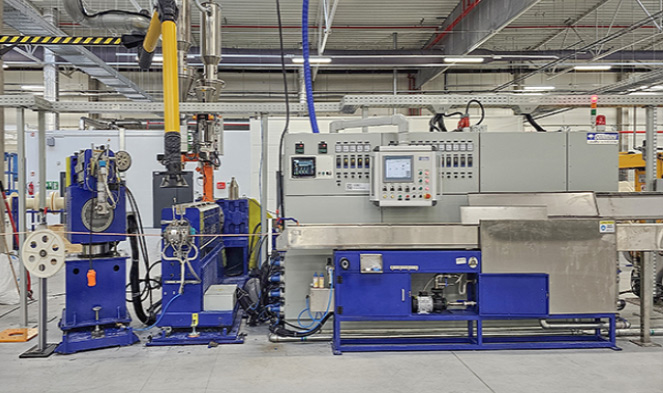
Jachetarea este ultima etapă majoră de producție și cea în care tehnologia extruderului de sârmă și cablu joacă rolul cel mai vizibil. Miezul cablului spiralat - cu elementul său de rezistență central, tuburi tampon sau fibre tamponate etanș, bandă sau fire de blocare a apei și orice armătură - trece printr-o traversă de extrudare unde termoplastul topit este aplicat uniform pe întreaga circumferință.
Cum funcționează extruderul
Un extruder de sârmă și cablu pentru învelișul fibrei optice este în principiu o mașină de plastificare cu un singur șurub sau cu două șuruburi. Șurubul, care se rotește în interiorul unui butoi încălzit, topește și omogenizează peleții de polimer alimentați dintr-un buncăr. Geometria șurubului - inclusiv raportul de compresie, lungimea zonei de măsurare și raportul L/D (de obicei 24:1 până la 30:1 pentru aplicații cu manta) - este potrivită cu polimerul specific care este prelucrat. Materiale diferite ale jachetei necesită condiții de procesare semnificativ diferite:
- HDPE (polietilenă de înaltă densitate): Temperatura de procesare 180–230°C; rezistență excelentă la umiditate și UV; utilizate în cablurile aeriene și direct-îngropare.
- LSZH (zero halogen cu emisii reduse de fum): Temperatura de procesare 170–210°C; obligatoriu în tuneluri, centre de date și clădiri publice; necesită o proiectare atentă a șuruburilor, deoarece compușii LSZH sunt adesea mai vâscoși și sensibili termic decât PE.
- PVC: Temperatura de procesare 160–190°C; cost redus, flexibil, ignifug; utilizate în mod obișnuit pentru cablurile de interior.
- Poliuretan (TPU): Temperatura de procesare 190–220°C; rezistență remarcabilă la abraziune și flexibilitate la temperaturi scăzute; utilizate în aplicații industriale și militare.
- Nailon (PA12): Temperatura de procesare 220–250°C; rezistență chimică ridicată; utilizat acolo unde este posibilă expunerea la combustibil sau ulei.
Ansamblul matriței transversale de la capătul cilindrului extruderului poziționează un vârf (sau tub de ghidare, în configurații de scule de presiune) prin care trece miezul cablului, înconjurat de terenul matriței prin care curge polimerul topit și este modelat pe cablu. Grosimea peretelui mantalei este controlată de echilibrul dintre viteza liniei și puterea extruderului (în kg/h) , iar liniile moderne folosesc măsurarea diametrului în buclă închisă — instrumente laser sau instrumente de măsurare a grosimii cu raze X — care se alimentează înapoi la antrenarea extruderului și la capstanul de extragere pentru a menține specificațiile cu ±0,1 mm sau mai strâns.
Răcire și ridicare Caterpillar
Imediat după traversă, cablul cu cămașă intră într-un jgheab de apă - de obicei de 8-15 metri lungime - unde este stins. Viteza de răcire afectează cristalinitatea polimerilor semi-cristalini precum HDPE și influențează direct proprietățile mecanice ale mantalei. Pentru viteze foarte mari ale liniilor (peste 200 m/min), pulverizarea forțată cu apă sau jgheaburile de răcire asistate cu vid mențin o îndepărtare adecvată a căldurii. Un tractor de omidă (tractor cu curea) prinde ușor cablul pentru a menține tensiunea și viteza liniei fără a zdrobi structura optică sensibilă din interior.
Îmbrăcăminte cu două straturi și cabluri blindate
Multe cabluri de exterior sau blindate necesită două treceri de extruder de fire și cablu. În prima trecere, o manta interioară (adesea PE) este aplicată peste miezul torsionat. Cablul trece apoi printr-o unitate de blindare cu bandă ondulată de oțel (CST) sau o stație de blindaj din aluminiu interblocat înainte de a intra într-un al doilea extruder care aplică mantaua exterioară. Această linie de extrudere tandem se poate întinde pe 50-80 de metri în lungime totală și este capabilă să producă cabluri de fibră optică blindate finite la viteze de 30-80 m/min.
Pentru cablurile submarine, procesul este și mai implicat: pot fi adăugate până la șase straturi de blindaj de sârmă (sârme de oțel individuale aplicate de mașini de tors planetar), fiecare strat de sârmă necesitând trecerea sa de extrudare a compusului de așternut între acesta și următorul strat de sârmă.
Echipamente critice pe o linie de îmbrăcare a cablurilor cu fibră optică
O linie completă de îmbrăcare a cablurilor cu fibră optică integrează multe mașini care lucrează în secvență coordonată. Înțelegerea a ceea ce face fiecare ajută la clarificarea de ce extruderul de sârmă și cablu și echipamentele sale periferice sunt atât de esențiale pentru calitatea cablului.
- Stand de plată: Ține bobina miezului cablului și plătește miezul la tensiune controlată - prea multă tensiune poate stresa fibrele din interior; prea puțin provoacă slăbire și variație de diametru.
- Preîncălzitor: Uscă și încălzește suprafața miezului cablului înainte de a intra în crucea extruderului, îmbunătățind aderența dintre manta și miezul cablului.
- Extruder de sârmă și cablu cu un singur șurub: Mașina de prelucrare a miezului, cu zone de butoi controlate individual la temperatură în 5-7 secțiuni, o cutie de viteze care antrenează șurubul la 10-120 RPM și un senzor de presiune de topire la capul matriței pentru monitorizarea procesului.
- matriță de cruce: Ansamblu din oțel prelucrat cu precizie care aliniază miezul cablului cu fluxul de polimer. Concentricitatea matriței - cât de precis este centrată mantaua pe cablu - determină direct performanța mecanică și proprietățile electrice.
- Indicator de diametru laser: Măsurare fără contact la 2.000 de scanări/secundă, detectând modificările de diametru în timp real și trimițând semnale de corecție la controlul vitezei de transport.
- Jgheab de apă cu zone de temperatură: Control precis de stingere pentru gestionarea cristalinității; adesea două zone - o zonă fierbinte pentru a preveni urmele de scufundare la suprafață, apoi o zonă rece pentru solidificare rapidă.
- Remorcare Caterpillar: Design cu curele duble sau cu patru curele cu control pneumatic al presiunii pentru a evita strivirea; conduce viteza generală a liniei și contrapresiunea împotriva extruderului.
- Tester de scântei (pentru cabluri hibride de cupru): Aplică tensiune înaltă pentru a detecta găurile din jachetă; nu este necesar pentru cablurile din fibră total dielectrică, dar sunt utilizate în cablurile blindate în care mantaua trebuie să fie izolatoare electric.
- Preluare cu înfășurare transversală: Înfășurați cablul finisat pe bobinele de transport sau pe tamburi cu un control precis al traversării pentru a preveni deteriorarea bobinei sau microîndoirea fibrelor din cauza presiunii neuniforme de bobinare.
Dintre toate aceste componente, extruderul de sârmă și cablu este elementul pe care producătorii de cabluri îl specifică și modernizează cel mai frecvent, deoarece uzura șuruburilor și cilindrului degradează în mod direct calitatea topiturii, consistența ieșirii și uniformitatea învelișului în timp. Producătorii de renume de extrudere publică limite de uzură a șuruburilor - permițând de obicei o reducere de cel mult 5% a adâncimii canalului înainte de înlocuire - și mulți producători de cabluri programează reconstrucția cilindrului/șurubului la fiecare 3-5 ani, în funcție de abrazivitatea materialului.
Tipuri de cabluri de fibră optică și diferite abordări de producție ale acestora
Nu toate cablurile de fibră optică sunt realizate în același mod. Mediul de utilizare finală generează diferențe substanțiale în care sunt incluse etapele de fabricație, ce materiale curg prin extruderul de sârmă și cablu și cât de strâns sunt păstrate toleranțele.
Cabluri de fibră monomod versus multimod
Fibra monomod (SMF) are un diametru al miezului de doar 8–10 µm – aproximativ o zecime din lățimea unui păr uman – și o înveliș de 125 µm. Fabricarea SMF necesită un control mai strâns al concentricității miezului la placare (de obicei ≤0,5 µm offset) și circularității miezului în timpul fabricării preformelor și al desenului. Fibra multimodală (MMF) vine în categoriile OM1 până la OM5 cu diametre ale miezului de 50 sau 62,5 µm; profilul gradat al fibrei OM3/OM4/OM5 necesită un control foarte precis al compoziției gradientului de dopant GeO₂ în timpul depunerii preformei. Construcția cablului în jurul ambelor tipuri de fibre poate fi identică; este fibra însăși unde se află diferențele cheie.
Fabricarea cablului panglică
Cablu de fibră optică cu bandă de înaltă densitate – utilizat pe scară largă în interconexiunile centrelor de date și aplicațiile de birou central – leagă 4, 8 sau 12 fibre colorate individuale una lângă alta într-o matrice plată folosind material de matrice tip panglică întăribil UV. Mașina de panglici spațiează și tensionează cu precizie fiecare fibră pe măsură ce acestea intră într-o matriță plată, unde este aplicat materialul matricei și se întărește UV. Mai multe panglici sunt apoi stivuite și plasate în interiorul unei structuri de cablu cu miez fante sau cu tub central. Un cablu panglică cu 288 de fibre poate avea un diametru exterior mai mic de 12 mm , comparativ cu 18–22 mm pentru un design comparabil cu tuburi libere. Etapa de îmbinare a cablurilor panglică utilizează aceeași tehnologie de extrudere a cablurilor și a cablurilor ca și cablurile convenționale, dar ansamblul miezului este în mod semnificativ mai rigid și necesită o monitorizare mai mare a tensiunii pe suportul de amortizare.
Cabluri din fibră insensibilă la îndoire (BIF).
Fibra insensibilă la îndoire, standardizată ca ITU-T G.657, încorporează un design de placare asistat de șanț sau nanostructurat care reduce drastic pierderile de macrobend. Cablurile construite cu BIF – în special clasele G.657.A2 și G.657.B3 – pot tolera îndoiri până la o rază de 5 mm, cu o pierdere adăugată mai mică de 0,1 dB la 1.550 nm. Aceste cabluri sunt comune în cablurile FTTH (fibr to the home), care sunt direcționate prin coturile conductelor, în jurul tocurilor ușilor și prin porțiuni interioare strânse. Fabricarea preformelor BIF adaugă complexitate (straturi de placare suplimentare cu indici de refracție diferiți), dar procesul de fabricare a cablului ulterior - inclusiv învelișul extruderului - este în esență același ca pentru cablurile SMF standard.
Testarea calității de-a lungul procesului de producție
Controlul calității în fabricarea cablurilor cu fibră optică nu este o inspecție finală, ci este țesut în fiecare etapă a producției. Omiterea sau slăbirea oricăreia dintre aceste verificări produce cabluri care pot trece testele inițiale, dar eșuează prematur pe teren, unde costurile de reparație depășesc prețul inițial de achiziție al cablului.
Testare la nivel de fibre
Fiecare bobină de fibre care părăsește turnul de tragere este testată pentru:
- Atenuare: Măsurat cu un OTDR (reflectometru optic în domeniul timpului) atât la 1.310 nm, cât și la 1.550 nm. SMF standard trebuie să fie ≤0,35 dB/km la 1.310 nm și ≤0,20 dB/km la 1.550 nm conform ITU-T G.652.D.
- PMD (dispersie în modul de polarizare): Esențial pentru sistemele de transmisie coerente de mare viteză; specificată ca valoare de proiectare a legăturii (de exemplu, ≤0,20 ps/√km pentru G.652.D).
- Geometrie: Diametrul câmpului de mod, diametrul placajului, concentricitatea placajului miezului și necircularitatea placajului - toate măsurate prin sisteme automate de inspecție video la turnul de desen.
- Test de probă: Sarcina de tracțiune minimă de 100 kpsi aplicată de-a lungul întregii lungimi a bobinei pentru a îndepărta orice secțiuni slabe.
Testare la nivel de cablu
După îmbrăcare, bobina de cablu finită trece printr-o suită cuprinzătoare de teste definite de IEC 60794-1 și standardele relevante din seria IEC 60794-x sau echivalente ANSI/ICEA pentru piața nord-americană:
- Sarcina de tracțiune: Cablul este tras la sarcina nominală de instalare și apoi la sarcina de control; creșterea atenuării trebuie să rămână sub 0,1 dB în timpul încărcării și să revină la linia de bază după eliberare.
- Rezistenta la strivire: O placă plată aplică o forță de strivire nominală (de exemplu, 2.200 N/100 mm pentru cablurile OSP tipice); atenuarea este monitorizată în timp real printr-o sursă de lumină lansată și un contor de putere.
- Test de îndoire: Cablul este ciclat în jurul unui dorn cu diametrul specificat; pentru cablurile OSP standard, acesta este de 20 × diametrul exterior al cablului.
- Ciclul temperaturii: Bobinele de cablu sunt testate de la –40°C la 70°C (sau intervale mai largi pentru cabluri speciale); atenuarea se măsoară la temperaturi extreme joase și ridicate.
- Pătrunderea apei: O secțiune de cablu de 1 metru este supusă unei înălțimi hidraulice de 1 m timp de 24 de ore; apa nu trebuie să pătrundă dincolo de capetele secțiunii de testare.
- Grosimea mantalei și OD: Secțiunile transversale tăiate de la capetele cablurilor sunt măsurate la un microscop optic calibrat pentru a verifica uniformitatea peretelui mantalei - un indicator direct al controlului procesului extruderului.
Unii clienți specifică măsurarea 100% OTDR a fiecărei fibre din fiecare bobină înainte de expediere - o practică comună în achizițiile operatorilor de telecomunicații. Această urmărire OTDR end-to-end creează, de asemenea, o înregistrare de bază care poate fi utilizată ani mai târziu la diagnosticarea defecțiunilor de câmp.
Factori cheie care afectează performanța și longevitatea cablului de fibră optică
Înțelegerea a ceea ce se întâmplă în procesul de fabricație explică de ce anumite cabluri le depășesc pe altele în domeniu și de ce configurația corectă a extruderului - selecția materialului, profilul temperaturii, designul șurubului - este inseparabilă de fiabilitatea pe termen lung a cablului.
Întunecare cu hidrogen
Hidrogenul generat de coroziunea electrolitică a armăturii sârmei de oțel sau de degradarea compușilor de gel și a acoperirilor polimerice poate difuza în fibra de sticlă și poate reacționa cu defectele rețelei de silice pentru a forma legături Si-OH (silanol) care absorb lumina infraroșie - un fenomen numit întunecare cu hidrogen. Principala apărare a producției este eliminarea riguroasă a apei din toate sistemele de gel și polimeri (de aceea tuburile blocate cu apă și formulările de gel de calitate sunt specificate la un conținut de apă sub 10 ppm) și utilizarea acoperirilor de carbon sau ermetice pe fibra însăși în cele mai solicitante medii. Extruderul de sârmă și cablu poate contribui la sau atenua acest risc: granulele de polimer uscate corespunzător și temperaturile de topire bine controlate reduc la minimum antrenarea umidității în structura mantalei.
Microbending și Macrobending
Microbending se referă la deformații laterale microscopice ale fibrei cauzate de presiunea radială neuniformă din pereții tubului tampon, marginile benzii de înfășurare sau suprafețele neregulate ale mantalei. Chiar și deformațiile în intervalul nanometric cresc atenuarea în mod măsurabil la 1.550 nm. Un extruder de sârmă și cablu care produce o manta cu ondulare a suprafeței (un defect de rupere a topiturii obișnuit atunci când temperatura topiturii este prea scăzută sau viteza de tragere prea mare în raport cu puterea extruderului) poate introduce forțe laterale modelate pe miezul cablului și poate provoca pierderi de microbend care nu ar apărea într-un test de laborator benign, dar se manifestă sub contracția termică pe teren. Macrobending - înfășurarea cablului într-o rază prea strânsă - este o problemă de instalare, dar cablurile cu rigiditate la încovoiere mai mică (pereți mai subțiri de manta, mai puține elemente de rezistență) sunt mai vulnerabile, făcând proiectarea mantalei un alt punct de intersecție între materialele aplicate cu extruder și performanța optică.
Degradarea UV a materialelor jachetei de exterior
Cablurile aeriene din fibră optică trebuie să reziste zeci de ani de expunere la UV fără crăparea sau fragilizarea mantalei. Negrul de fum în proporție de 2–3% în greutate în HDPE oferă ecranare UV eficientă și este standardul industrial pentru cablurile de îngropare directă și aeriene. Cablurile destinate utilizării în interior pot folosi alte pachete de stabilizatori, dar formularea este de obicei furnizată ca granulă precompusă producătorului de cabluri, care o alimentează direct în extruderul de sârmă și cablu. Condițiile de procesare ale extruderului trebuie să fie compatibile cu sistemul stabilizator - forfecarea excesivă a șurubului sau temperatura cilindrului poate degrada antioxidanții care sunt esențiali pentru stabilitatea termică pe termen lung, chiar și în cablurile niciodată expuse la lumina soarelui.
Pornirea unei linii de producție de cablu cu fibră optică: considerații practice
Pentru un producător care dorește să intre în producția de cabluri cu fibră optică – sau să se extindă de la cablu de cupru la fibră – investiția în echipamente și cunoștințele necesare procesului sunt substanțiale, dar bine definite. Turnul de tragere și echipamentul de producție de preforme reprezintă cele mai mari bariere la intrare (și de obicei nu sunt justificate decât dacă produc fibre la scară de mai multe milioane de kilometri anual). Majoritatea producătorilor de cabluri cumpără fibră de la producători de fibră consacrați — Corning, Prysmian, Fujikura, Sumitomo, YOFC — și își concentrează capitalul pe proiectarea cablurilor și echipamentele de linie de îmbrăcare.
Selectarea unui extruder de sârmă și cablu pentru învelișul cu fibră optică
Cea mai critică decizie de echipare pentru o linie de îmbrăcare a cablurilor cu fibră optică este alegerea extruderului de sârmă și cablu. Parametrii cheie de evaluat includ:
- Diametrul șurubului: Pentru aplicațiile cu manta de fibră optică, diametrele șuruburilor de la 45 mm la 90 mm sunt tipice. Șuruburile mai mici (45–60 mm) oferă o mai bună consistență a ieșirii și un răspuns al materialului la ratele de debit mai mici necesare pentru cablurile cu diametru mic; șuruburile mai mari se potrivesc învelișului de mare putere a cablurilor OSP cu număr mare.
- Raport L/D: Este recomandat un minim de 24:1 pentru materialele mantalei cu fibră optică. Compușii LSZH beneficiază în special de raporturi L/D de 28:1 sau 30:1 care permit zone mai lungi de topire și amestecare.
- Sistem de antrenare: Servo AC sau acționări controlate vectorial oferă stabilitatea vitezei (±0,1%) necesară pentru a menține consistența peretelui mantalei la viteze variabile ale liniei. Unitățile de curent continuu sunt eliminate treptat din noile instalații.
- Zone de control al temperaturii: Un minim de 5 zone de butoi controlate independent plus zona de cruce. Controlerele PID cu o stabilitate mai bună de ±1°C sunt standard pentru sistemele moderne de extrudere de cablu.
- Înstrumentation: Traductor de presiune a topiturii la capul matriței, sondă de temperatură a topiturii la vârful șurubului și un indicator de diametru optic sau cu raze X în aval - toate alimentele într-un PLC de control al liniei cu înregistrarea datelor pentru trasabilitatea producției.
- Manipularea materialelor: O unitate de amestecare și dozare gravimetrică sau volumetrică pentru adăugarea de masterbatch în amonte de buncărul extruderului, cu un uscător desicant pentru materiale sensibile la umiditate, cum ar fi nailonul și TPU.
O linie de îmbrăcăminte de fibră optică bine specificată, construită în jurul unui extruder adecvat de sârmă și cablu, își poate rambursa costul de capital în 18-36 de luni pe piețele cu o cerere puternică de implementare a fibrelor, cu condiția ca rețetele de proces, formarea operatorilor și sistemele de calitate să fie stabilite înainte de accelerarea producției.
Diferența dintre cerințele extruderului cu fibră optică și cablu de cupru
Producătorii care execută deja linii de extrudere de sârmă și cablu de cupru întreabă adesea dacă același echipament poate fi utilizat pentru îmbrăcarea fibrei optice. Răspunsul este: uneori, cu modificări. Cablurile de fibră optică necesită un control mult mai precis al tensiunii la plată (pentru a evita stresul fibrelor din interior), iar alinierea matriței transversale este mai critică, deoarece nu există un test electric (cum ar fi continuitatea sau capacitatea) care să detecteze dezalinierea matriței - variația peretelui mantalei apare doar în testele mecanice sau defecțiunile post-instalare. În plus, dacă extruderul existent a fost folosit pentru prelucrarea PVC-ului, acesta trebuie purjat complet înainte de a rula compușii LSZH sau PE pentru a preveni contaminarea. Liniile de extrudere dedicate pentru învelișul de fibră optică - care nu sunt împărtășite cu producția de cabluri de cupru - sunt foarte preferate în operațiunile care țin cont de calitate.
Standarde și cerințe de conformitate pentru cabluri de fibră optică
Cablurile de fibră optică vândute pe piețele de telecomunicații, centre de date, industriale și militare trebuie să respecte o rețea complexă de standarde internaționale și regionale. Conformitatea nu este opțională – marii operatori de rețea și organismele de achiziții solicită rapoarte de testare de omologare de tip terță parte înainte de a plasa comenzi, iar unele standarde (cum ar fi performanța la flăcări LSZH în clădirile publice din UE) sunt impuse prin lege.
| Standard | Domeniul de aplicare | Regiunea |
|---|---|---|
| ITU-T G.652 | Caracteristici standard SMF | Global |
| ITU-T G.657 | SMF insensibil la îndoire pentru FTTH | Global |
| IEC 60794-1 | Metode de testare a cablurilor de fibră optică | Global / UE |
| IEC 60794-3 | Cabluri de fibră optică pentru exterior | Global / UE |
| ANSI/ICEA S-87-640 | Cablu fibră optică în exteriorul plantei | America de Nord |
| TIA-568.3-D | Componenta standard de cablare cu fibră optică | America de Nord |
| EN 50399 / IEC 60332 | Propagarea flăcării și a fumului pentru cabluri | UE (CPR) |
| MIL-PRF-85045 | Cablu fibră optică pentru uz militar | SUA (Apărare) |
Regulamentul UE privind Produsele de Construcție (CPR) merită o mențiune specială, deoarece guvernează în mod direct alegerea materialului de manta și, prin urmare, cerințele procesului de extruder pentru cablurile instalate în clădirile europene. Conform CPR, cablurile trebuie clasificate de la Eca (performanță minimă) la B2ca, B1ca și Aca (performanță cea mai înaltă). Obținerea clasificării B1ca sau Aca necesită compuși LSZH cu rate extrem de scăzute de eliberare de căldură și de producție de fum - compuși care impun cerințe exigente extruderului de sârmă și cablu în ceea ce privește uniformitatea temperaturii de topire, controlul timpului de rezidență și stabilitatea presiunii matriței.
 Înrudit Produse