E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cum este fabricat cablul de fibră optică: Procesul de bază explicat
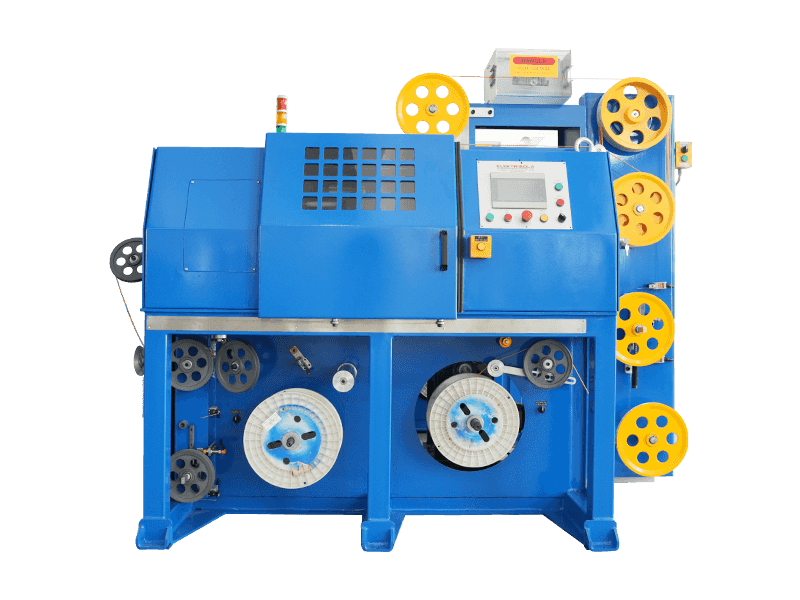
Cablul de fibră optică este realizat prin trasarea din sticlă ultrapură sau plastic în fire subțiri ca păr numite fibre optice, acoperindu-le în straturi de protecție și apoi îmbinându-le într-un ansamblu de cablu finit. Întregul proces - de la siliciu brut la cablul de desfășurare - implică precizie extremă, medii controlate și mașini specializate de extrudare. În centrul operațiunilor de acoperire secundară și cablare se află extruder de sârmă și cablu , o mașină care aplică învelișuri polimerice și acoperiri tampon în jurul fibrelor optice fragile la viteză mare și cu o precizie la nivel de microni.
Secvența de fabricație poate fi împărțită în două faze mari: trefilarea fibrei (producerea fibrei optice brute) și construcția cablurilor (asamblarea fibrelor într-un produs robust, implementabil). Ambele faze necesită materiale, temperaturi și toleranțe mecanice strict controlate. Chiar și contaminarea minoră sau variațiile de tensiune pot compromite performanța pierderii semnalului, exprimată în decibeli pe kilometru (dB/km), care trebuie să îndeplinească standarde stricte, cum ar fi ITU-T G.652 pentru fibră monomod.
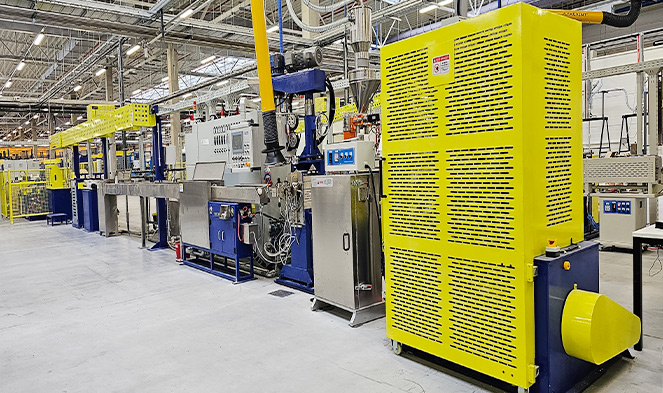
Începând cu o preformăă: fundamentul fiecărei fibre optice
Procesul de fabricație începe cu mult înainte ca orice echipament de extrudare să intre în joc. Primul pas este crearea unui preform — un cilindru din sticlă solidă, de obicei de 1 până la 2 metri lungime și 80 până la 200 mm în diametru, care oglindește cu precizie profilul indicelui de refracție al fibrei finite la o scară mult mai mare.
Depunere chimică în vapori modificată (MCVD)
Una dintre cele mai utilizate metode de fabricare a preformelor este depunerea chimică modificată în vapori (MCVD), dezvoltată la Bell Labs. În acest proces, un tub de silice rotativ este încălzit extern cu o pistoletă cu oxigen la aproximativ 1.600°C. Precursorii gazoși - de obicei tetraclorură de siliciu (SiCl₄) și tetraclorură de germaniu (GeCl₄) - curg prin tub și reacționează pentru a forma straturi de funingine de sticlă pe peretele interior. Dopajul cu germaniu crește indicele de refracție al miezului în raport cu placarea, ceea ce permite ghidarea luminii prin reflexie internă totală.
Depunerea de vapori în exterior (OVD) și VAD
Producătorii nord-americani preferă adesea depunerea de vapori în exterior (OVD), unde funinginea este depusă pe exteriorul unui dorn rotativ. Producătorii japonezi au fost pionieri prin depunerea axială în vapori (VAD), care permite producția continuă de preforme și este potrivită pentru producția la scară largă. Fiecare metodă produce o preformă poroasă de funingine care trebuie consolidată într-un cuptor de sinterizare la aproximativ 1.500°C, unde se prăbușește într-un cilindru de sticlă dens, fără bule, gata de tragere.
O singură preformă poate randa oriunde 2.500 până la peste 5.000 de kilometri de fibră optică finită, în funcție de dimensiunea preformei și de diametrul fibrei țintă de 125 micrometri.
Turnul de extragere a fibrelor: tragerea de sticlă în fire subțiri de microni
Odată ce preforma este gata, este încărcată într-un turn de tragere de fibre - un sistem vertical de cuptor care poate rezista 20 până la 30 de metri înălțime . Vârful preformei este încălzit la aproximativ 2.000°C într-un cuptor cu rezistență la grafit sau zirconiu, făcându-l să se înmoaie și să formeze o regiune topită „cu gât în jos”. Gravitația și un cabestan motorizat dedesubt trag sticla de înmuiere într-un filament continuu la viteze de tragere de 10 până la 25 de metri pe secundă în sistemele moderne de mare debit.
Un micrometru laser în linie măsoară continuu diametrul fibrei în timp real. Buclele de feedback ajustează viteza de desen în milisecunde pentru a menține diametrul exterior țintă 125 ± 1 micrometru . Orice abatere dincolo de această toleranță – care este aproximativ lățimea unui singur păr uman – ar provoca reflexii ale semnalului la îmbinări și conectori, degradând performanța rețelei.
Aplicarea stratului primar
Imediat după ce fibra iese din zona cuptorului și înainte de a intra în contact cu orice suprafață, trece printr-un aplicator primar de acoperire. Două straturi de acrilat întăribil UV sunt aplicate în succesiune: un strat primar interior moale (modul scăzut, ~ 0,5 MPa) care amortizează fibra împotriva microîndoirii și un strat primar exterior mai dur (modul ridicat, ~ 500–900 MPa) care oferă protecție mecanică. Acoperirea aduce diametrul exterior de la 125 µm la aproximativ 245–250 µm . Ambele straturi se întăresc aproape instantaneu sub lămpi UV, iar fibra acoperită este apoi înfășurată pe un tambur de preluare.
Rezistența la tracțiune a unei fibre de silice curate, proaspăt trasă, poate ajunge 800.000 psi (5,5 GPa) — mult mai puternic decât oțelul în greutate — dar defectele de suprafață introduse de contaminare sau contact fizic degradează rapid acest lucru. De aceea, întregul proces de desenare și acoperire are loc într-un mediu de cameră curată, de obicei Clasa 1000 (ISO 6) sau mai bună.
Acoperire secundară și colorare: Pregătirea fibrelor pentru cablare
După trasare, fibra acoperită de 250 µm trece printr-o prelucrare suplimentară înainte de a putea fi încorporată într-un cablu. Această etapă de procesare secundară este locul în care extruder de sârmă și cablu devine un echipament central.
Buffering strâns
În construcțiile cu tampon strâns - obișnuit în cablurile interioare, plenum și riser - un tampon secundar termoplastic este extrudat direct peste fibra acoperită primar, aducând diametrul exterior la 900 µm . Extrudarea se efectuează pe un extruder compact de sârmă și cablu, cu o matriță de cruce dimensionată precis pentru a menține concentricitatea între fibră și stratul tampon. Materialele utilizate de obicei includ PVC, PVDF (Kynar) sau nailon, în funcție de gradul de flacără și de fum necesar.
Construcție cu tub liber
Pentru cablurile de exterior și de lungă distanță, designul tubului liber domină. Un extruder de sârmă și cablu formează un tub mic de plastic - de obicei polipropilenă sau tereftalat de polibutilenă (PBT) - în jurul unui grup de 2 până la 24 de fibre. Tubul este puțin mai mare decât mănunchiul de fibre, iar spațiul este umplut cu un gel de blocare a apei (compus de petrol tixotrop sau benzi uscate de blocare a apei). Tubul liber permite fibrelor să se miște liber în interior, izolându-le de efortul mecanic extern.
Colorarea fibrelor
Pentru a permite identificarea fibrelor individuale într-un cablu, fiecare fibră este codificată cu culori conform standardelor TIA-598 sau IEC 60304. Procesul de colorare aplică o cerneală subțire, întăribilă cu UV, de obicei mai mică de 5 µm, peste stratul primar de 250 µm. Un aplicator de cerneală dedicat sau o linie combinată de colorare și rebobinare gestionează acest pas la viteze care se potrivesc cu viteza de desenare inițială. Cele 12 culori standard ciclul în secvență: albastru, portocaliu, verde, maro, ardezie, alb, roșu, negru, galben, violet, trandafir și apă.
Toronarea cablurilor: combinarea fibrelor într-un ansamblu structurat
Fibrele tamponate individuale sau tuburile libere sunt asamblate într-un cablu cu mai multe fibre pe o mașină de curățat. Acest pas determină numărul total de fibre, performanța mecanică și configurația fizică a cablului finit.
În modelele cu tuburi libere, mai multe tuburi - fiecare conținând 2 până la 24 de fibre - sunt pliate într-un model elicoidal sau SZ (oscilant invers) în jurul unui element de rezistență central, cel mai frecvent o tijă din plastic armat cu sticlă (GRP) sau un mănunchi de fire de aramidă. Toronarea SZ permite accesarea independentă a fiecărui tub fără a derula întregul cablu, un avantaj major pentru îmbinarea în câmp.
Cablul panglică, o altă arhitectură obișnuită, folosește o matrice plată de 4, 6, 8 sau 12 fibre legate una lângă alta cu un material matrice, apoi stivuiește mai multe benzi într-un tub central sau într-un miez de fante. Cablurile panglică pot găzdui peste 6.000 de fibre într-o singură manta de cablu, făcându-le extrem de eficiente pentru implementările de birouri centrale de mare densitate și cablurile trunchiului centrului de date.
| Tip de construcție | Fibră tampon | Gama de numărare a fibrelor | Aplicație tipică |
|---|---|---|---|
| Strâns tamponat | 900 µm peste 250 µm | 2–144 | Interior, incinta, plen |
| Tub liber | Tub PBT umplut cu gel | 2–864 | Plant exterior, pe distanță lungă |
| Panglică | Rețele legate de matrice | 72–6.912 | Centru de date, birou central |
| Tub central (Unitube) | Tub unic umplut cu gel | 2–24 | Rețele de acces, FTTH scade |
Rolul extruderului de sârmă și cablu în aplicarea mantalei
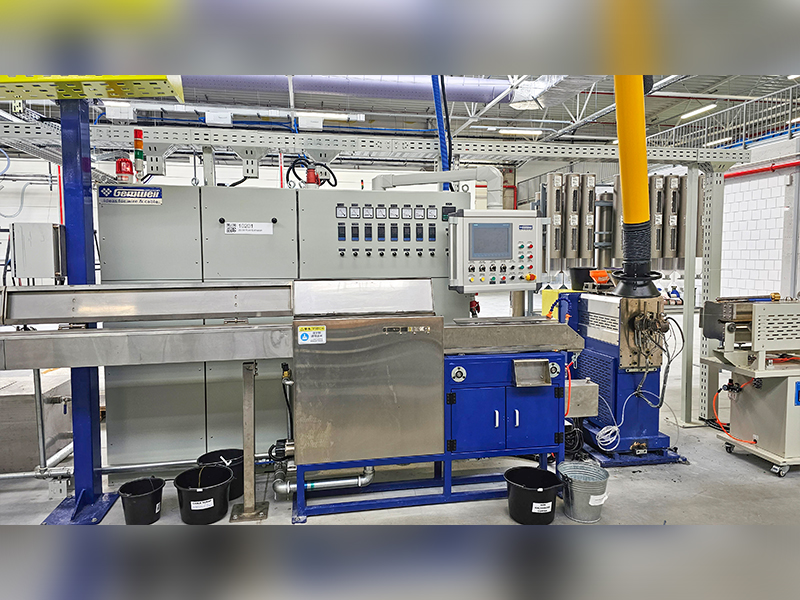
După eșuare, miezul cablului primește mantaua exterioară - stratul de protecție final care determină compatibilitatea cablului pentru mediu. Aceasta este cea mai vizibilă aplicație a extruder de sârmă și cablu în linia de producție a fibrei optice și afectează în mod direct rezistența la flacără, rezistența la UV, rezistența la strivire și performanța instalării.
Un extruder de sârmă și cablu în acest scop constă dintr-un mecanism cilindric și șurub care topește compusul termoplastic și îl forțează printr-o matriță cu cruce la presiune și temperatură controlate. Pentru mantale de fibră optică, extruderul trebuie să funcționeze cu un control deosebit de fin, deoarece fibrele optice din interior nu pot tolera tensiunea excesivă sau șocul termic în timpul trecerii de învelire.
Parametri cheie ai extruderului pentru învelișul cu fibră optică
- Design șurub: Extruderele cu un singur șurub cu rapoarte L/D de 20:1 până la 30:1 sunt standard pentru compușii de manta. Șuruburile de barieră îmbunătățesc omogenitatea topiturii, reducând defectele de suprafață ale mantalei finite.
- Temperatura de topire: Variază în funcție de material – de obicei 170–200°C pentru PVC, 230–260°C pentru HDPE și 280–310°C pentru compușii LSZH (Low Smoke Zero Halogen).
- Viteza liniei: Sistemele moderne de extrudere de sârmă și cablu concepute pentru îmbrăcarea cu fibră optică pot funcționa la până la 150–200 m/min pentru cabluri cu diametru mai mic.
- Tensiunea de tragere Caterpillar: Trebuie calibrat cu grijă. Tensiunea excesivă tensionează fibrele optice și introduce pierderea permanentă a semnalului.
- Lungimea jgheabului de răcire: Jachetele HDPE și LSZH necesită căi de răcire mai lungi - uneori 6 până la 12 metri - pentru a preveni contracția suprafeței și pentru a menține rotunjimea mantalei.
Compușii LSZH, solicitați de IEC 60332-1 și EN 50200 pentru utilizarea în clădiri publice și infrastructura de transport, sunt mai dificil de extrudat decât PVC-ul din cauza conținutului lor mai mare de umplutură (de obicei trihidrat de aluminiu sau hidroxid de magneziu ca ignifugă). Un extruder de sârmă și cablu care manipulează LSZH trebuie să genereze suficient forfecare pentru a dispersa aceste umpluturi minerale în mod uniform, fără a degrada matricea polimerică. Unii producători folosesc o etapă de amestecare a extruderului cu două șuruburi în amonte de traversa pentru a asigura consistența compusului.
Armurarea înainte de vesta finală
Multe cabluri de exterior și de îngropare directă încorporează un strat de blindaj metalic sau dielectric între mantaua interioară și mantaua exterioară. Armura cu bandă ondulată din oțel (CST) oferă rezistență la rozătoare și protecție la zdrobire, în timp ce firele de aramidă sau fibra de sticlă oferă aceeași protecție în modelele complet dielectrice. Dacă armura este prezentă, cablul trece printr-un al doilea cap de extruder de cămașă după armurare - făcând extruderul de sârmă și cablu un element și mai repetat pe întreaga linie de producție.
Membrii de forță și barierele de umiditate: ce ține cablul împreună
Fibrele optice nu suportă nicio sarcină de tracțiune - sticla pur și simplu nu poate fi întinsă fără fracturare. Toată tensiunea de instalare trebuie să fie suportată de elemente de rezistență dedicate integrate în proiectarea cablului.
- Fire de aramidă (Kevlar): Cel mai comun element de rezistență în cablurile de interior și de distribuție. Valorile obișnuite de sarcină la tracțiune variază de la 100 N pentru cablurile mici cu 2 fibre până la peste 2.700 N pentru cablurile trunchiului interior. Fire de aramidă este plasată în interstițiile dintre miezul cablului și mantaua exterioară.
- Tijă din plastic armat cu sticlă (GRP): Folosit ca element de rezistență central în cablurile de exterior cu tuburi libere. O tijă GRP de 5 mm oferă rezistență substanțială la tracțiune și protecție la îndoire, menținând în același timp cablul neconductiv și în siguranță la trăsnet.
- Sârmă de oțel sau bandă de oțel: Folosit în cablurile aeriene autoportante (cablurile ADSS nu folosesc oțel) sau modelele aeriene cu legare. Unele cabluri de îngropare directă combină armura de oțel cu benzi de blocare a apei pentru protecție dublă.
- Elemente de blocare a apei: Interstițiile umplute cu gel, benzile umflabile sau firele uscate de blocare a apei previn migrarea longitudinală a apei, care poate provoca contaminarea cu hidroxil a sticlei în timp, crescând atenuarea la vârful apei de 1383 nm - o problemă cunoscută în fibrele timpurii cu vârf de apă non-zero (NZWP).
Tipuri de fibră optică: monomod vs. multimod
Profilul indicelui de refracție încorporat în preformă determină dacă fibra rezultată este monomodală sau multimodală - o distincție care are implicații profunde pentru aplicarea, costul și performanța cablului.
| Parametru | Modul unic (OS2) | Multimod OM3 | Multimod OM5 |
|---|---|---|---|
| Diametrul miezului | 9 µm | 50 µm | 50 µm |
| Atenuare tipică | ≤0,2 dB/km @1550nm | ≤3,0 dB/km @850nm | ≤3,0 dB/km @850nm |
| Acoperire maximă (100G) | >80 km cu amplificare | 100 m | 150 m (SWDM4) |
| Sursa de lumina | Laser (DFB/cavitate externă) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Utilizare primară | Telecomunicații, distanță lungă, FTTH | Enterprise LAN, centru de date | Centru de date SWDM cu acoperire scurtă |
Fibra monomod are a miez de 9 µm , care permite un singur mod de propagare, eliminând în întregime dispersia modală și permițând transmiterea pe zeci până la sute de kilometri. Fibra multimodală, cu miezul său de 50 sau 62,5 µm, permite sute de moduri și este mai ușor de terminat și conectat, dar dispersia modală limitează lățimea de bandă la distanță. Profilul cu indice gradat al fibrelor moderne OM3/OM4/OM5 – unde indicele de refracție scade parabolic de la centru la margine – compensează semnificativ dispersia modală, permițând transmisia de la 10G la 400G pe distanțe mai scurte ale întreprinderii.
Testarea calității de-a lungul procesului de producție
Fabricarea cablurilor de fibră optică este guvernată de mai multe standarde internaționale și interne. Testarea calității nu este o activitate de etapă finală - este integrată în fiecare pas de producție.
Teste la nivel de fibre (post-desen)
- Atenuare: Măsurat cu un OTDR (Optical Time Domain Reflectometer) sau cu metoda de reducere la 1310, 1383, 1550 și 1625 nm pentru un singur mod; la 850 și 1300 nm pentru multimod.
- Test de probă: Fiecare bobină de fibră este supusă unui test de rezistență la tracțiune - de obicei 0,5% până la 1% alungire - pentru a îndepărta orice fibre cu defecte de suprafață. Fibrele care eșuează se rup în timpul testului și sunt îmbinate.
- Lungime de undă de tăiere: Determină cea mai scurtă lungime de undă la care funcționează fibra într-un singur mod adevărat. Trebuie să fie sub 1260 nm pentru conformitate cu OS2.
- Diametru câmp de mod (MFD): Afectează pierderea prin îmbinare și eficiența cuplarii conectorului. ITU-T G.652 specifică 9,2 ± 0,4 µm la 1310 nm.
- Dispersia cromatică și PMD: Critic pentru transmisia de mare viteză; ambele trebuie să îndeplinească valorile prescrise de standardul de fibră relevant ITU sau IEC.
Teste la nivel de cablu (după îmbrăcare)
- Rezistenta la strivire: Conform IEC 60794-1-2 Metoda E1; se aplică o forță plată pe secțiunea transversală a cablului pentru a verifica mantaua și structura protejează fibrele fără modificarea atenuării.
- Test de impact: Un ciocan ponderat este folosit pentru a simula loviturile mecanice accidentale în timpul instalării.
- Ciclul temperaturii: Cablurile sunt ciclate de la -40°C la 70°C (sau mai largi pentru medii dure), în timp ce atenuarea optică este monitorizată. Modificările trebuie să rămână în limite definite pe tot parcursul ciclului.
- Imersie și penetrare în apă: Validează eficacitatea umplerii cu gel sau a blocării apei uscate conform IEC 60794-1-2 Metoda F5.
- Testul de scânteie al jachetei: Un tester de scântei de înaltă tensiune rulează de-a lungul mantalei cablului pentru a detecta găurile sau punctele subțiri introduse în timpul extrudarii - un pas de control al calității aplicat direct pe linia extruderului de sârmă și cablu.
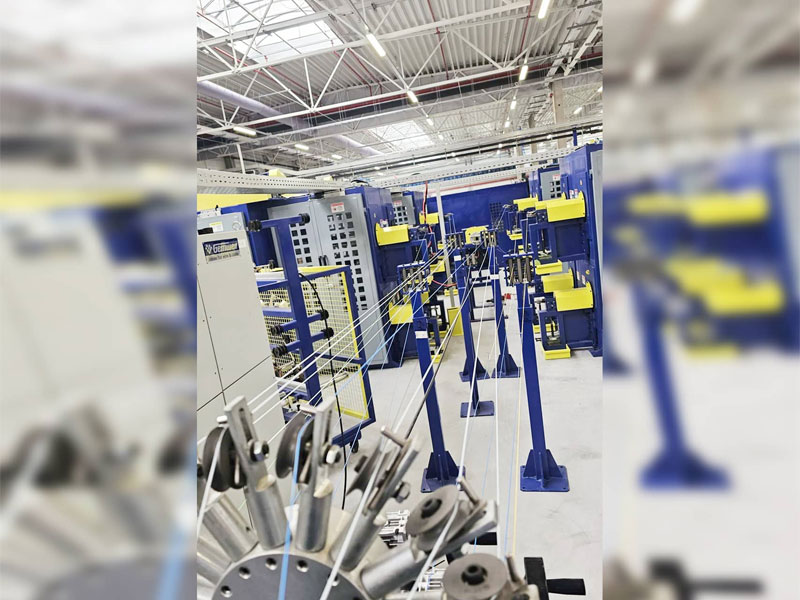
Cabluri de fibră optică de specialitate: ADSS, submarin și micro-conducte
Dincolo de design-urile standard cu tuburi libere și cu tampon etanș, mai multe construcții de cabluri speciale necesită abordări de fabricație adaptate și configurații specifice de extruder.
Cabluri ADSS (All-Dielectric Self-Supporting).
Cablurile ADSS sunt proiectate pentru a fi legate la turnurile de linii electrice fără un fir de mesagerie. Acestea trebuie să reziste la vânt, la încărcarea cu gheață și la lungimi de deschidere de până la 700 de metri fara sag. Mantaua exterioară este realizată dintr-un compus AT rezistent la șenile care rezistă la degradarea de la câmpurile electrice de înaltă tensiune induse de apropierea de conductorii sub tensiune. Extruderul de sârmă și cablu utilizat pentru învelișul ADSS trebuie să se ocupe de acești compuși AT specializați, care au un comportament reologic diferit față de HDPE standard, necesitând profile de temperatură a șuruburilor și setări de presiune ajustate.
Cablu submarin de fibră optică
Cablurile submarine trebuie să reziste la adâncimi care depășesc 8.000 de metri pe rutele transoceanice — presiuni peste 80 MPa. Unitatea de fibre este plasată într-un tub de cupru sigilat ermetic prin sudare pentru a preveni pătrunderea hidrogenului, ceea ce face ca atenuarea fibrelor să crească de-a lungul deceniilor. Straturile de sârme de oțel de înaltă rezistență și învelișuri din polietilenă sunt aplicate în mai multe treceri, fiecare necesitând propria treaptă de extruder de învelire. Fabricarea unui singur segment de cablu transoceanic poate implica peste o duzină de treceri secvenţiale de extrudare.
Cabluri cu microconducte și fibră suflată
Cablurile din fibră suflată sunt proiectate pentru a fi instalate cu aer comprimat prin micro-conducte preinstalate, de obicei 5 până la 10 mm în diametru . Suprafața exterioară a cablului trebuie să aibă un coeficient de frecare foarte scăzut - deseori realizat prin co-extrudarea unui strat exterior alunecos de nailon sau HDPE cu textura fină a suprafeței pe extruderul de sârmă și cablu - pentru a permite instalarea asistată cu aer pe distanțe de 1 km sau mai mult într-o singură lovitură. Această abordare reduce drastic costurile de șanțuri în lansările FTTH.
De la cilindru de fabrică la rețeaua instalată: pași finali
După toate învelișul și testarea, cablul de fibră optică finit este înfășurat pe tamburi din lemn sau plastic la lungimi standard de transport. Lungimile obișnuite ale bobinei pentru cablurile de exterior cu tub liber sunt 2 km, 4 km și 6 km . Fiecare tambur este etichetat cu tipul de cablu, numărul de fibre, tipul de fibră (OS2, OM4, etc.), lungimea tamburului și data și schimbarea producției - toate urmăribile la turnul de tragere individual și la lotul de preforme.
Testarea de acceptare din fabrică (FAT) în această etapă implică testarea OTDR a fiecărei fibre de pe fiecare tambur pentru a produce o urmă de atenuare completă. Această urmă este arhivată și livrată împreună cu cablul pentru a servi drept referință față de care pot fi comparate OTDR-urile măsurate pe teren după instalare, ceea ce face ușoară identificarea oricăror daune introduse în timpul tragerii sau tăierii șanțurilor.
Conectorizarea — atașarea conectorilor lustruiți din fabrică la capete de fibre — se efectuează opțional la instalația de cabluri sau la locul de instalare. Conectorii lustruiți din fabrică realizează pierderi de inserție mai jos 0,2 dB cu pierderi de retur de peste 50 dB pentru finisaje APC (contact fizic unghiular), performanță greu de replicat în mod constant în condițiile de teren.
Întrebări frecvente
Din ce materie primă este fabricat cablul de fibră optică?
Fibra optică în sine este fabricată din sticlă de siliciu ultrapură (dioxid de siliciu, SiO₂), cu dopanți precum dioxidul de germaniu utilizați pentru a ajusta indicele de refracție. Acoperirile de protecție, tuburile tampon și mantaua sunt fabricate din diferite materiale termoplastice, cum ar fi acrilat, PBT, PVC, HDPE, PVDF sau compuși LSZH, toate procesate prin echipamente de extrudare.
Cât de subțire este o fibră optică în comparație cu un păr uman?
O singură fibră optică după trasare are un diametru exterior de 125 micrometri (0,125 mm) , care este aproximativ diametrul unui păr uman mediu. Miezul de sticlă în sine - partea care transportă lumina - are o lățime de numai 9 µm în fibră monomod, aproximativ o zecime din lățimea unui fir de păr.
Ce face un extruder de sârmă și cablu în producția de cabluri cu fibră optică?
Un extruder de sârmă și cablu topește compusul termoplastic și îl aplică ca un strat continuu, dimensionat cu precizie peste fibra optică sau miezul cablului. În producția de fibre optice, extruderele sunt utilizate în mai multe etape: formarea de acoperiri tampon strânse în jurul fibrelor individuale, producerea de tuburi tampon libere care conțin grupuri de fibre și aplicarea mantalei exterioare a cablului. Extruderul trebuie să funcționeze cu un control strict al temperaturii și al vitezei pentru a evita deteriorarea fibrelor optice delicate din interior.
Cât durează fabricarea cablului de fibră optică?
Fabricarea preformelor durează de la câteva zile până la o săptămână pe lot. Tragerea fibrei la 15–25 m/s înseamnă că o singură bobină de fibră de 5.000 km necesită aproximativ 60–90 de ore de funcționare continuă a turnului de tragere. Prelucrarea secundară, eșuarea și îmbrăcarea adaugă zile suplimentare. Timpul total al ciclului de la materiile prime la tamburul finit este de obicei două până la patru săptămâni pentru un cablu standard de exterior cu tub liber.
Cablul de fibră optică poate fi realizat din plastic în loc de sticlă?
Da. Fibra optică din plastic (POF) utilizează PMMA (metacrilat de polimetil) sau polimer fluorurat ca miez și material de placare. POF are un miez mult mai mare (până la 1 mm) și o atenuare mult mai mare (aproximativ 150–200 dB/km la 650 nm) în comparație cu fibra de siliciu, deci este limitat la curse scurte sub 50 de metri - de obicei rețele de automobile, sisteme A/V de acasă și legături de senzori industriali unde ușurința de terminare depășește nevoia de atenuare scăzută.
Ce este LSZH și de ce contează în cablurile de fibră optică?
LSZH înseamnă Low Smoke Zero Halogen. Descrie materialele jachetei care, atunci când sunt expuse la foc, produc fum minim și nu produc gaze halogen (cum ar fi clorul din PVC). Acest lucru contează în spațiile închise, cum ar fi tunelurile de tranzit, spitalele și clădirile de birouri, unde fumul toxic de la arderea cablurilor prezintă un pericol grav de evacuare. Mantele LSZH sunt aplicate folosind un extruder de sârmă și cablu configurat pentru compuși cu vâscozitate mai mare, încărcați cu umplutură, iar cablurile trebuie să treacă prin seriile de testare IEC 60332-3, IEC 61034 și IEC 60754.
 Înrudit Produse