E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Cum este fabricat cablul de fibră optică: răspunsul scurt
Cablul de fibră optică este construit în cinci etape principale: o preformă de sticlă este fabricată din silice ultrapură, preforma este trasă într-o fibră subțire ca păr în interiorul unui turn de tragere, fibra goală este acoperită și tamponată pentru protecție, mai multe fibre sunt înșurubate în jurul unui element de rezistență central, iar miezul finit este acoperit printr-un proces de extrudare. Etapa de îmbrăcare este în cazul în care a mașină de extrudare a mantalei de sârmă și cablu devine piesa centrală a echipamentului , deoarece se topește și aplică stratul exterior de polimer care protejează miezul fibrei de umiditate, strivire și expunerea la UV. Fiecare dintre aceste etape este strâns controlată, deoarece un miez de fibre are o lățime de aproximativ 125 de microni, aproximativ grosimea unui fir de păr uman, și chiar și o mică abatere de temperatură, tensiune sau viteza liniei poate ruina o întreagă serie de producție.
Ceea ce arată ca un simplu cablu acoperit cu plastic la exterior este, în realitate, produsul final al chimiei sticlei, al opticii de precizie, al șuruburilor mecanice și al extrudarii polimerului care lucrează împreună pe o singură linie continuă. Un cablu de conductă, un cablu aerian autoportant și un cordon de corecție de interior pornesc toate de la aceeași fibră de bază, dar diverg brusc odată ce intră în joc tamponarea, elementele de rezistență și designul jachetei. Înțelegerea de unde provin aceste diferențe face mult mai ușor să specificați cablul potrivit și echipamentul de producție potrivit pentru un proiect dat.
Restul acestui ghid parcurge în detaliu fiecare etapă de producție, explică echipamentele utilizate la fiecare pas, compară materialele de înveliș care determină performanța pe teren și răspunde la întrebările care apar cel mai des de la oamenii care aprovizionează cabluri sau evaluează o linie de producție pentru prima dată.
Materiile prime din spatele fiecărei fibre optice
Fibra optică începe ca silice, o formă de nisip purificat care trebuie să fie aproape lipsită de impurități metalice înainte de a putea transmite lumina pe distanțe lungi. Chiar și urme de fier, cupru sau crom din interiorul sticlei vor împrăștia și absorb lumina, scurtând dramatic distanța de transmisie utilizabilă. Siliciul folosit pentru fibra de telecomunicații este rafinat la niveluri de puritate mult peste fabricarea obișnuită a containerelor sau a sticlei, adesea măsurată în părți pe miliard pentru impuritățile care contează cel mai mult pentru performanța optică.
Producătorii dopează această silice cu cantități mici, măsurate cu precizie de compuși de germaniu, fosfor sau bor. Dopajul modifică indicele de refracție al sticlei, ceea ce permite luminii să sară pe lungimea fibrei în loc să scape prin laterale. Miezul și placarea înconjurătoare primesc în mod intenționat indici de refracție diferiți , iar această diferență este ceea ce face posibilă reflexia internă totală și, prin urmare, transmisia de date la distanță lungă. O concentrație mai mare de germaniu crește indicele de refracție al miezului în raport cu placarea de silice pură din jurul acestuia, în timp ce compușii de bor și fluor sunt uneori folosiți pentru a scădea indicele placajului în loc să-l ridice pe cel al miezului, în funcție de calea de fabricație pe care o folosește o fabrică.
Dincolo de sticla în sine, un cablu finit reunește o gamă largă de materiale de susținere, fiecare ales pentru o anumită lucrare mecanică sau de mediu, mai degrabă decât pentru aspect:
- Silice (dioxid de siliciu) formează sticla de bază atât pentru miez, cât și pentru placare
- Tetraclorura de germaniu crește indicele de refracție al miezului în timpul depunerii de vapori
- Compușii de fosfor și bor reglează fin viscozitatea sticlei și temperatura de înmuiere în timpul tragerii
- Rășinile acrilate sau siliconice formează acoperirile primare și secundare aplicate imediat după tragere
- Tija din plastic armat cu fibră de sticlă, sârmă de oțel sau fire de aramidă servesc ca elemente de rezistență centrale sau periferice
- Gelul care blochează apa sau firele uscate gonflabile protejează împotriva pătrunderii umezelii în interiorul tuburilor libere
- Polietilenă, PVC sau compuși cu emisii reduse de halogen fără fum formează mantaua exterioară extrudată
Aprovizionarea cu versiuni consistente, stabile lot la lot pentru fiecare dintre aceste intrări este la fel de importantă ca și procesul de producție în sine. Un furnizor de rășină care își schimbă ușor formula între expedieri poate forța o linie de producție să-și ajusteze profilul de temperatură de extrudare, chiar și atunci când nu s-a schimbat nimic la mașină.
Fabricarea preformelor: construirea modelului de sticlă
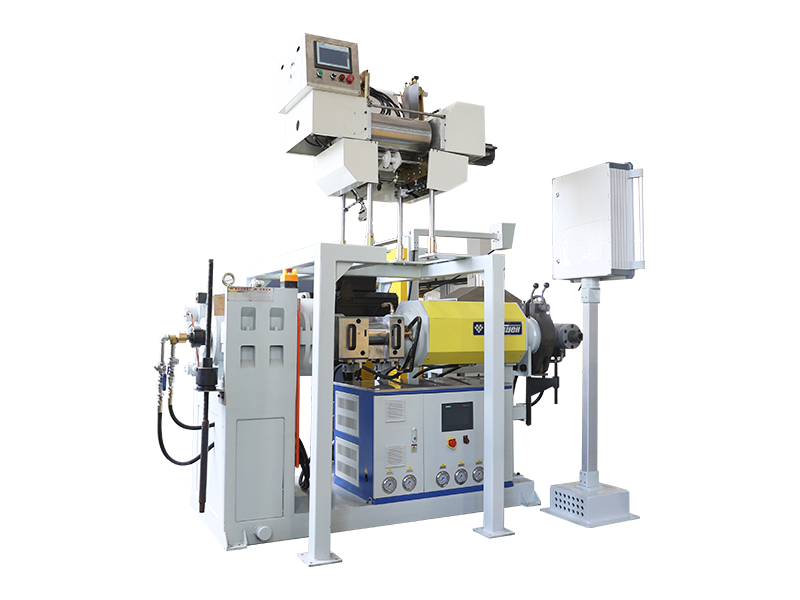
Înainte ca orice fibră să poată fi trasă, producătorii construiesc mai întâi o preformă, o tijă solidă de sticlă, aproximativ de dimensiunea unui mâner de mătură, care conține o versiune în miniatură a miezului fibrei finite și a structurii de placare, mărită cu un factor de mii. Cea mai utilizată metodă este depunerea chimică de vapori modificată, de obicei scurtată la MCVD, deși depunerea exterioară de vapori și depunerea axială de vapori sunt, de asemenea, utilizate de unii producători, în funcție de tipul de fibre și volumul țintă.
- Un tub tubular de silice este montat orizontal pe un strung pentru prelucrarea sticlei și rotit continuu
- Gazele de clorură, inclusiv tetraclorura de siliciu, tetraclorura de germaniu și oxigenul, sunt injectate în tubul rotativ.
- O lanternă transversală încălzește tubul la aproximativ 1500 de grade Celsius, determinând gazele să reacționeze și să depună straturi de sticlă extrem de subțiri pe peretele interior
- Lanterna trece înainte și înapoi de zeci de ori, iar fiecare trecere adaugă un alt strat subțire, construind treptat materialul de bază cu profilul de dopaj corect
- Odată ce au fost depuse suficiente straturi, tubul este încălzit în continuare și prăbușit sub propria sa moliciune într-o tijă solidă de sticlă, preforma finită.
- Preforma este inspectată optic și dimensional înainte de a fi aprobată pentru etapa de desenare
O singură preformă, odată întinsă, poate fi trasă în mulți kilometri de fibră finită, astfel încât consistența în această etapă are un efect exagerat asupra calității produsului final. Un singur defect de fabricație în preforme se va repeta pe toată lungimea fibrei extrase din aceasta , motiv pentru care această etapă primește cel mai riguros control al procesului din întreaga linie. Unii producători folosesc acum tehnici de supraplacare, adăugând un strat suplimentar de silice pură în jurul unei tije de miez mai mici, mai bine controlate, ceea ce le permite să crească dimensiunea preformei și, prin urmare, lungimea fibrei trase fără a sacrifica precizia etapei de depunere a miezului.
Diametrul preformei, dreptatea și tensiunea internă sunt verificate înainte ca o preforme să fie curățată pentru desen. O preformă ușor înclinată poate fi în continuare desenată, dar de obicei are nevoie de o viteză de tragere mai lentă și un control mai strict al tensiunii pentru a compensa, ceea ce reduce debitul general al liniei.
Desenarea fibrelor: Transformarea tijelor de sticlă în fire subțiri de păr
Preforma este încărcată, cu vârful în jos, într-un turn de tragere care poate rezista la câteva etaje într-o unitate de producție mare. Un cuptor din vârful turnului înmoaie vârful preformei la undeva între 2000 și 2200 de grade Celsius, suficient de fierbinte încât gravitația singură începe să tragă în jos un filament subțire de sticlă topită. Din acel moment, întregul turn există pentru a gestiona un fir continuu, neîntrerupt de sticlă pe măsură ce cade, se răcește și se întărește.
Controlul diametrului
Un sistem de măsurare laser fără contact verifică diametrul fibrei de mii de ori pe secundă, menținându-l la aproximativ 1 micron față de ținta de 125 microni, deoarece viteza de tragere este ajustată în timp real pentru a compensa orice derive.
Răcire
Fibra proaspăt trasă trece printr-o cameră de răcire, uneori folosind heliu gaz pentru un transfer de căldură mai rapid și mai uniform, imediat după părăsirea cuptorului, deoarece aplicarea unui strat de sticlă care este încă moale ar deforma șuvița.
Acoperire
Un strat de acrilat cu două straturi, un strat interior mai moale și un strat exterior mai dur, este aplicat și întărit cu lumină ultravioletă înainte ca fibra să atingă vreodată o rolă de ghidare, protejând sticla de zgârieturile de suprafață care ar putea să o slăbească.
Preluare
Fibra finită este înfășurată pe o bobină sub tensiune controlată cu atenție, deoarece tensiunea neuniformă în această etapă apare mai târziu ca o atenuare inconsecventă sau, în cazuri extreme, o fisură ascunsă care eșuează la câteva luni după instalare.
Viteza de extragere este unul dintre cele mai urmărite numere de pe întreaga linie. Turnurile moderne atrag de obicei fibre cu o viteză între 10 și 30 de metri pe secundă, iar creșterea acestei viteze fără a îmbunătăți capacitatea de răcire și acoperire este una dintre cele mai rapide modalități de a introduce variații de diametru sau defecte de acoperire într-un lot de fibre, altfel bun.
Single-Mode vs Multi-Mod: Cum diferă procesul de producție
Fibrele monomod și multimode arată identice din exterior, dar dimensiunile miezului și, prin urmare, rețetele de depunere a preformelor din spatele lor, sunt destul de diferite. Fibra cu un singur mod folosește un miez foarte mic, de obicei în jur de 9 microni, care permite doar o singură cale de lumină să parcurgă fibră. Acel miez îngust necesită un gradient de dopaj extrem de precis, strict controlat în timpul etapei de depunere a MCVD, deoarece chiar și o mică variație a diametrului miezului schimbă modul în care fibra gestionează dispersia pe distanțe lungi.
Fibra multimodă folosește un miez mult mai mare, de obicei 50 sau 62,5 microni, ceea ce permite mai multor căi sau moduri de lumină să se deplaseze simultan. Miezul mai mare este mai îngăduitor atât în timpul fabricării preformelor, cât și al desenului, ceea ce face parte din motivul pentru care fibra multimodă a fost istoric mai ușor și mai puțin costisitoare de produs, deși este limitată la distanțe de transmisie mai scurte înainte ca acele căi multiple de lumină să înceapă să estompeze semnalul.
| Atribut | Single-Mode | Multi-Mode |
|---|---|---|
| Dimensiunea tipică a miezului | Aproximativ 9 microni | 50 sau 62,5 microni |
| Precizie doping necesară | Foarte sus | Moderat |
| Caz de utilizare tipic | Rețele pe distanță lungă și backbone | Centre de date pe termen scurt și legături cu campusuri |
Acoperirea și tamponarea fibrei goale
O fibră de sticlă goală are o rezistență enormă la tracțiune, dar aproape deloc rezistență la abraziunea suprafeței. Etapele de acoperire și tampon există doar pentru a proteja acea suprafață.
Sunt utilizate două abordări de protecție diferite, în funcție de utilizarea finală a cablului. Fibra cu tamponare strânsă are un strat gros de polimer, de obicei de 900 de microni în diametru, extrudat direct peste stratul primar, ceea ce face ca fibra să fie mai ușor de manipulat și să se termine în cabluri de corecție și cablare interioară. Fibra cu tub liber se află în schimb într-un tub mic de plastic umplut cu un gel care blochează apa sau fire uscate care se umfla cu apă, lăsând fibra liberă să se miște ușor pe măsură ce cablul se flexează sau pe măsură ce temperaturile se schimbă, care este designul preferat pentru cursele lungi în aer liber și subterane.
Alegerea metodei greșite de tamponare pentru aplicație este una dintre cele mai frecvente greșeli de proiectare în specificațiile cablurilor. Modelele cu tampon strâns se ocupă mult mai bine de îndoirea repetată, în timp ce modelele cu tuburi libere se ocupă mult mai bine de variațiile de temperatură și de intervalele lungi. O fibră tamponată etanșă trasă printr-o conductă exterioară lungă și neîncălzită într-un climat rece poate dezvolta pierderi de micro-îndoire, deoarece stratul tampon se contractă mai repede decât sticla din interiorul său, care este exact modul de defecțiune pentru care au fost create modelele cu tuburi libere.
Excesul de lungime a fibrei, cantitatea mică de slăbiciune lăsată în mod deliberat în interiorul unui tub liber, este un alt parametru care este reglat cu atenție în această etapă. Excesul de lungime prea mic și fibra poate fi întinsă sub contracție termică; prea mult și fibra poate dezvolta micro-îndoiri pe măsură ce se prinde în interiorul tubului. Producătorii vizează de obicei o lungime în exces de câteva zecimi de unu la sută, ajustată în funcție de materialul tubului și de zona climatică pentru care este proiectat cablul.
Eșuarea și asamblarea miezului
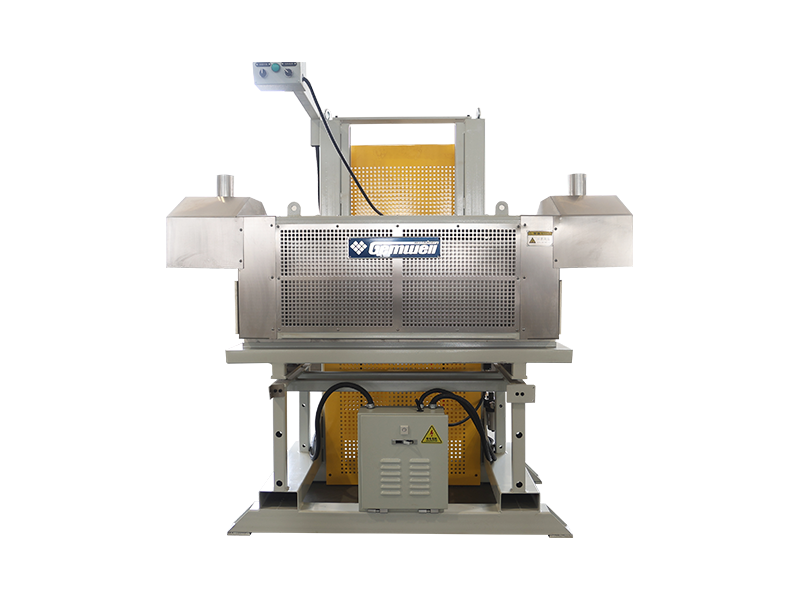
Odată ce fibrele individuale sau tuburile umplute cu fibre sunt gata, acestea sunt împodobite în jurul unui element de rezistență central, de obicei o tijă din plastic armat cu fibră de sticlă sau o sârmă de oțel, în funcție de cât de multă sarcină de tracțiune are nevoie cablul finit pentru a supraviețui în timpul instalării și cât de multă construcție fără metal necesită aplicația.
Majoritatea liniilor de producție folosesc torsada SZ, unde fibrele sunt înfășurate mai întâi într-o direcție și apoi inversate într-un model oscilant controlat. Această întindere înainte și înapoi permite accesarea fibrelor sau tuburilor individuale în orice punct de-a lungul cablului fără a derula întreaga lungime, ceea ce contează enorm în timpul lucrărilor de îmbinare și reparații pe teren. Firele de legare sau o bandă de înfășurare țin pachetul cu șuvițe împreună și își mențin geometria stabilă înainte de a începe etapa următoare. Unele modele folosesc, în schimb, un tub central liber, care ține toate fibrele împreună, ceea ce simplifică înșurubarea, dar limitează numărul total de fibre în comparație cu un design cu mai multe tuburi.
Diametrul miezului cablului, rotunjimea și lungimea de întindere sunt toate măsurate în mod continuu în timpul torării, deoarece oricare dintre aceste trei ieșiri din toleranță va apărea mai târziu ca un perete de manta neuniform odată ce miezul ajunge la etapa de extrudare.
| Membru de forță | Utilizare tipică | Avantaj cheie |
|---|---|---|
| Tijă din plastic armat cu fibră de sticlă | Cablu de antenă și conductă | Ușoare și complet dielectrice |
| Sârmă de oțel | Cablu de îngropare directă | Rezistență mai mare la tracțiune și la strivire |
| Fire de aramidă | Cablu de interior și patch | Flexibil cu rezistență bună la tracțiune |
Blindare: Adăugarea protecției împotriva rozătoarelor și zdrobirii
Cablul destinat înmormântării directe sau pentru regiunile în care deteriorarea rozătoarelor este un risc cunoscut, primește un strat suplimentar de armătură între miezul înțepenit și mantaua exterioară. Cea mai comună abordare înfășoară longitudinal o bandă ondulată de oțel sau aluminiu în jurul miezului, formând-o într-o formă de tub confortabil înainte ca mantaua să fie extrudată deasupra.
Această etapă de blindare are loc în linie, imediat înainte ca miezul să ajungă la extruder, folosind un dispozitiv de formare care pliază banda de metal în formă și se suprapune marginile acesteia pentru a închide complet miezul. Obținerea corectă a suprapunerii și a razei de formare contează: o rază de formare prea strânsă poate tăia fibrele din interior, în timp ce o suprapunere prea slăbită lasă un gol care subminează întregul punct al armurii. Unele modele folosesc două benzi ondulate, una din oțel și una lipită cu un strat de copolimer, pentru a combina protecția mecanică cu o barieră de umezeală într-o singură trecere.
- Armura cu bandă de oțel ondulată pentru rezistență maximă la strivire și la rozătoare
- Armura laminată din polimer de aluminiu unde nu este necesar un design complet dielectric, dar greutatea contează
- Învelișuri din fire de aramidă sau sticlă utilizate în locul armurii metalice pentru modele complet dielectrice, sigure pentru trăsnet
Îmbrăcăminte și înveliș: Unde tehnologia de extrudare preia controlul
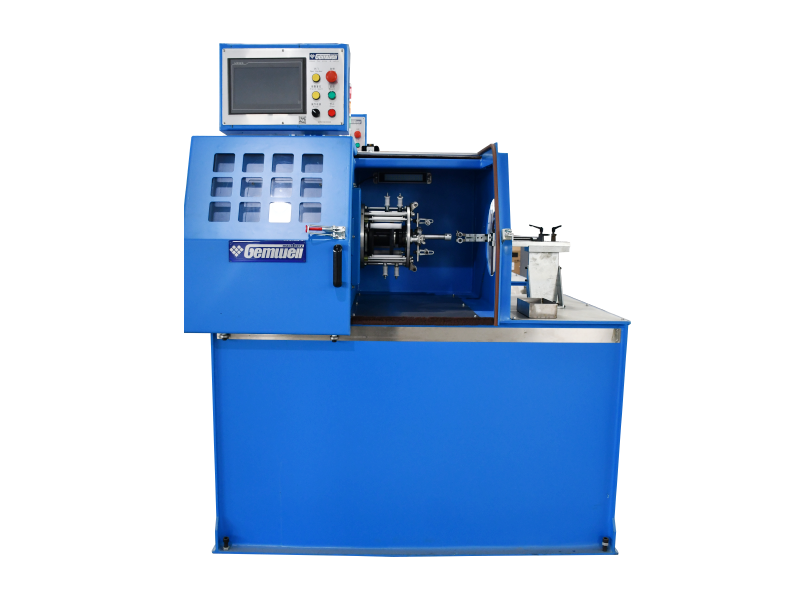
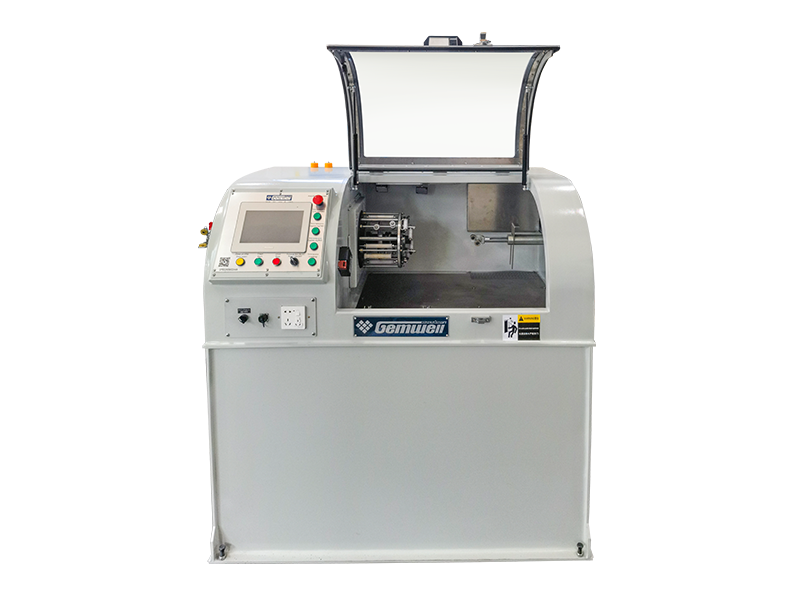
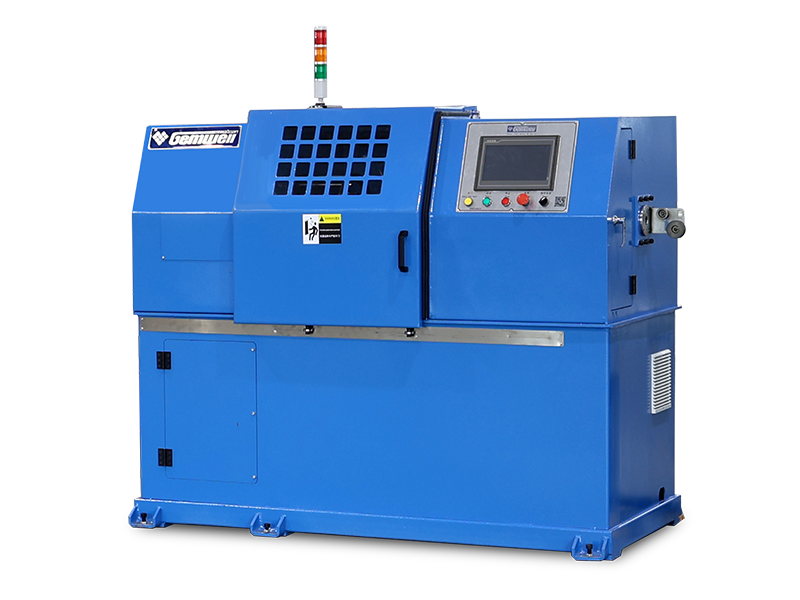
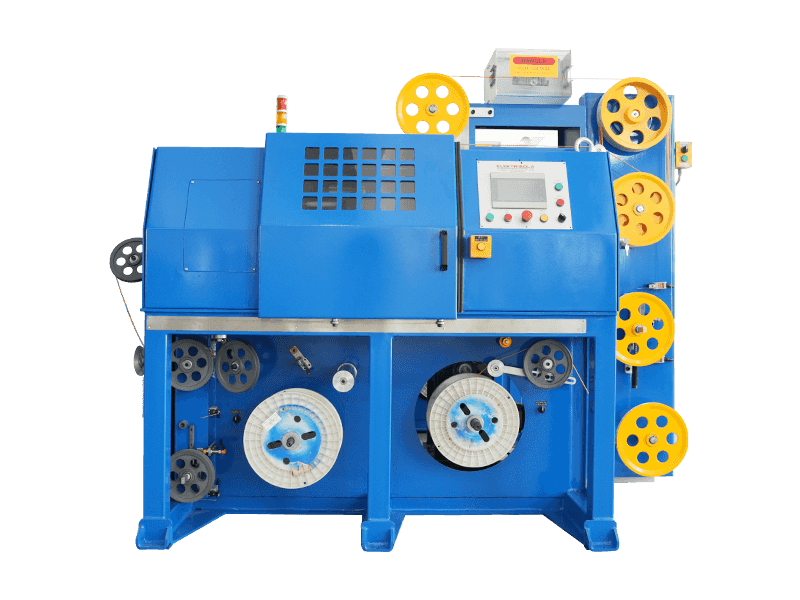
Etapa finală a producției de cabluri este învelirea, iar acesta este punctul în care o mașină de extrudare a mantalei de sârmă și cablu face cea mai grea ridicare de pe întreaga linie. Miezul de fibre asamblat este alimentat printr-un dispozitiv de plată, orice bandă de armătură din oțel sau aluminiu necesară este înfășurată și formată în jurul ei, iar miezul trece apoi printr-o matriță transversală de pe extruder, unde polimerul topit este aplicat uniform pe întreaga circumferință.
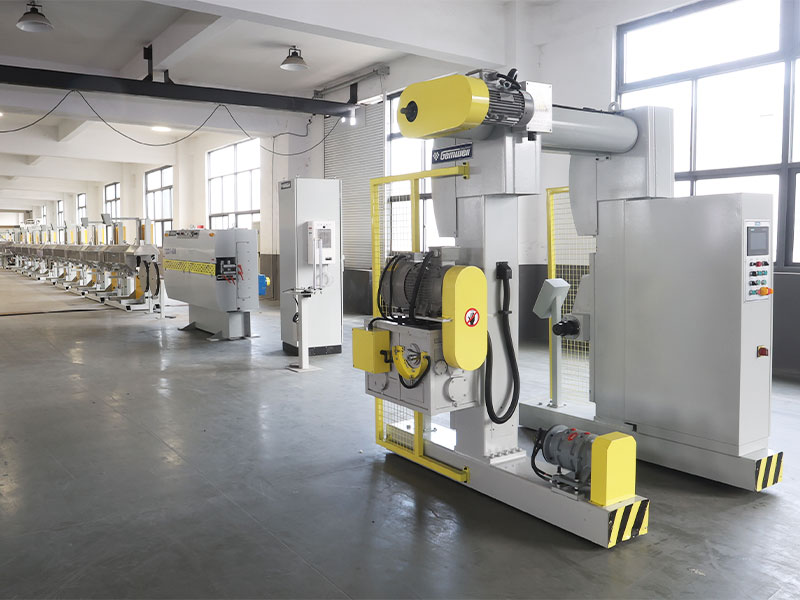
O mașină tipică de extrudare a sârmei și a învelișului cablului utilizată pentru cablul optic include o unitate de alimentare și uscare pentru rășină, un ansamblu șurub și butoi care topește și presurizează polimerul, un cap de extrudare la 90 de grade sau în linie, un jgheab de răcire cu apă imediat în aval, un tester de scântei și o centură sau un cablu de control al vitezei de tragere constantă prin linie. Viteza liniei și viteza de răcire trebuie să fie corelate precis , deoarece o jachetă care se răcește prea repede se poate micșora inegal, în timp ce una care se răcește prea încet se poate deforma sub propria greutate înainte de a se întări.
Liniile moderne de extrudare utilizate pentru această etapă rulează în mod obișnuit diametre exterioare de la aproximativ 3 milimetri până la 90 de milimetri sau mai mult, în funcție de faptul că produsul țintă este un cablu de interior mic sau o conductă de diametru mare sau un cablu blindat, cu viteze ale liniei variind oriunde de la aproximativ 20 de metri pe minut pentru jachete groase, blindate, până la peste 100 de metri pe minut pentru cabluri de interior.
În interiorul unei mașini de extrudare a mantalei de sârmă și cablu
Înțelegerea componentelor individuale ale unei mașini de extrudare a învelișului de sârmă și cablu face mult mai ușor să diagnosticați o problemă de învelire sau să comparați două oferte de mașini concurente în condiții egale. Fiecare extruder este construit în jurul unui șurub care se rotește în interiorul unui butoi încălzit, dar detaliile acelui șurub și designul butoiului au un efect direct asupra calității topiturii și, în cele din urmă, asupra cât de consistentă va fi mantaua finită.
Design șurub
Diametrele cilindrului pentru mantaua cablului optic variază în mod obișnuit de la aproximativ 45 de milimetri până la 120 de milimetri, cu un raport L la D, lungimea cilindrului împărțită la diametrul său, de obicei între 24 la 1 și 30 la 1 pentru a oferi rășinii suficient timp pentru a se topi uniform.
Zone de incalzire
Butoiul este împărțit în mai multe zone de încălzire controlate independent, astfel încât rășina poate fi adusă la temperatura de topire treptat, mai degrabă decât dintr-o dată, reducând riscul de degradare sau topire neuniformă a polimerului.
Moare de cruce
Capul transversal redirecționează fluxul de topire la nouăzeci de grade în jurul miezului cablului în mișcare, iar geometria sa internă trebuie să fie centrată cu precizie pentru a evita un perete excentric, neuniform de grosime.
Răcire trough
Un jgheab de apă în mai multe etape, uneori cu secțiuni separate calde și reci, stabilește dimensiunile finale ale mantalei și finisajul suprafeței pe măsură ce cablul iese din matriță.
În aval de extruder în sine, un indicator de diametru, de obicei un senzor fără contact bazat pe laser, transmite datele înapoi la comenzile de extragere și extruder într-o buclă închisă, determinând automat viteza șurubului sau viteza liniei pentru a menține diametrul exterior într-o bandă de toleranță strânsă, fără ca un operator să intervină pe fiecare metru de cablu produs.
Compararea materialelor de înveliș a cablului de fibră optică
Polimerul ales pentru mantaua exterioara are un efect direct asupra locului in care poate fi instalat un cablu si cat va rezista acolo. Tabelul de mai jos compară materialele care circulă cel mai frecvent printr-o mașină de extrudare a învelișului de sârmă și cablu în producția de cabluri optice.
| Material | Cel mai potrivit pentru | Trăsătură notabilă |
|---|---|---|
| Polietilenă (PE) | În aer liber, îngropare directă, conductă | Rezistență puternică la umiditate și UV |
| PVC | Cablu general de interior | Cost eficient și flexibil |
| Fum redus, zero halogen (LSZH) | Coloane interioare, spații plenum | Ieșire scăzută de fum toxic atunci când este încălzit |
| Polietilenă cu densitate medie (MDPE) | Cablu autoportant aerian și figura 8 | Echilibrul de flexibilitate și duritate |
| Poliuretan | Cablu de câmp robust, flexibil sau tactic | Rezistență ridicată la abraziune și oboseală îndoită |
Alegerea rășinii nu se referă exclusiv la mediul cablului finit. Unii polimeri procesează la o fereastră de temperatură de topire mai îngustă decât alții, ceea ce schimbă cât de indulgent trebuie să fie o anumită mașină de extrudare a învelișului de sârmă și cablu în sistemul său de control al temperaturii. Compușii LSZH în special tind să fie mai sensibili la supraîncălzire decât PE standard, deoarece rășina LSZH arsă își pierde o parte din performanța de ignifugare.
Ce să căutați atunci când alegeți o linie de extrudare pentru cablu optic
Cumpărătorii care evaluează o mașină de extrudare a învelișului de sârmă și cablu pentru producția de cabluri optice tind să se concentreze mai întâi pe preț și pe viteza titlului, dar câteva specificații mai puțin evidente contează, de obicei, mai mult pentru calitatea rezultatelor pe termen lung.
- Rezistența la uzura șuruburilor și cilindrului, deoarece compușii abrazivi, umpluți, cum ar fi LSZH, degradează cilindrul standard de oțel mult mai repede decât PE simplu.
- Controlul diametrului în buclă închisă, astfel încât linia se ajustează singură în timp real, în loc să se bazeze doar pe monitorizarea operatorului
- Numărul și independența zonelor de încălzire, care afectează cât de bine manevrează linia rășinilor sensibile la temperatură
- Lungimea jgheabului de răcire și numărul de etape, deoarece răcirea subdimensionată este una dintre cele mai frecvente blocaje pe liniile de mare viteză
- Compatibilitate cu echipamentele existente de plată, blindare și preluare deja instalate la nivelul fabricii
O linie care rulează rapid pe hârtie, dar nu poate păstra toleranța strânsă a diametrului pe un compus sensibil la temperatură, va ajunge să producă mai multe resturi, nu mai mult cablu utilizabil, odată ce este pus în producție zilnică.
Automatizare și monitorizare în linie pe liniile de producție moderne
Liniile de cabluri optice mai noi leagă din ce în ce mai mult fiecare etapă, de la eșuare până la îmbrăcare, într-un singur sistem de control, mai degrabă decât să ruleze fiecare mașină independent. Datele de viteză, tensiune și temperatură ale liniei de la extruder pot fi înregistrate automat și pot fi comparate cu rezultatele testelor ulterioare ale cablului finit, ceea ce face mult mai ușoară urmărirea unui defect până la rularea exactă de producție și setarea mașinii care l-a cauzat.
Diametrele laser, testele de scântei care verifică integritatea mantalei la tensiune înaltă pe măsură ce cablul se mișcă și contoarele automate de lungime sunt acum standard pe majoritatea liniilor de producție mijlocii până la mari, înlocuind verificările la fața locului manuale care aveau loc doar de câteva ori pe schimb. Monitorizarea continuă, automată, captează un parametru de deriva în câteva secunde, mai degrabă decât după ce o bobină întreagă a fost deja produsă în afara toleranței , care este una dintre cele mai mari îmbunătățiri ale calității pe care industria le-a făcut în ultimii ani.
Testarea calității înainte de expedierea cablului
Cablul finit nu părăsește podeaua fabricii până când trece o serie de verificări fizice și optice. Aceste teste confirmă că fiecare etapă a procesului, de la preformă până la manta, a fost executată în limitele toleranței.
- Testare de atenuare, care măsoară cât de mult se pierde puterea semnalului pe kilometru de fibră
- Testarea rezistenței la tracțiune, tragerea cablului finit pentru a confirma că poate supraviețui sarcinilor de instalare
- Testare de strivire și impact, simulând solicitarea mecanică a instalației de îngropare sau conducte
- Ciclul de temperatură, verificarea jachetei și a tamponului pentru fisuri la căldură și frig extreme
- Testarea de penetrare a apei, care confirmă gelul sau materialul de blocare uscat oprește migrarea umidității
- Testarea cu scânteie a jachetei la tensiune înaltă pentru a prinde găuri sau puncte subțiri rămase de la extrudare
Un cablu care trece testul de atenuare, dar eșuează un test de strivire sau îndoire, nu este încă pregătit pe teren , deoarece instalațiile reale supun cablul la solicitări mecanice mult mai des decât la solicitarea optică pură. Bobinele sunt, de asemenea, prelevate și verificate încrucișat în raport cu jurnalul de producție pentru acel lot, astfel încât orice abatere semnalată în timpul testării poate fi urmărită până la o anumită eșuare, armurare sau extrudare, mai degrabă decât tratată ca o defecțiune izolată, inexplicabilă.
Defecte comune de fabricație și cum sunt prevenite
Cele mai multe defecțiuni ale cablurilor optice pot fi urmărite până la o mică mână de variabile de proces. Înțelegerea acestora îi ajută pe cumpărători să pună întrebări mai clare atunci când evaluează o linie de producție sau un lot de cabluri finit.
| Defect | Cauza fundamentală | Prevenirea |
|---|---|---|
| Grosimea neuniformă a peretelui mantalei | Viteza inconsecventă a șurubului extruderului sau centrarea matriței | Măsurarea diametrului cu laser cu control automat de feedback |
| Puncte de atenuare ridicată | Micro-îndoire în timpul încordării sau tensiune excesivă a fibrelor | Monitorizare controlată a lungimii în exces al fibrei și a tensiunii |
| Pătrunderea apei în timp | Umplere incompletă cu gel sau goluri în banda de blocare | Echipament de umplere cu grăsime de precizie și inspecție după umplere |
| Găuri de suprafață a jachetei | Umiditate în rășină sau material pentru furaje contaminat | Uscarea rășinii înainte de hrănire și testarea scânteii în linie |
| Rigiditatea cablului sau crăparea pe vreme rece | Rășină pentru jachetă greșită aleasă pentru zona climatică | Potrivirea rășinii la temperatură scăzută la regiunea de implementare |
Întrebări frecvente
Din ce este făcut cablul de fibră optică
Miezul și placarea sunt realizate din sticlă de siliciu dopată ultra-pură. Fibra este apoi protejată cu o acoperire de acrilat, un strat tampon, un element de rezistență, cum ar fi tija din fibră de sticlă sau fire de aramidă, și o manta exterioară de polimer, cum ar fi polietilenă, PVC sau compus cu emisii reduse de halogen, zero.
Cât de subțire este o fibră optică în comparație cu un păr uman
Un miez de fibră optică standard și o placare împreună măsoară aproximativ 125 de microni în diametru, care este aproximativ aceeași grosime ca un păr uman mediu, chiar dacă cablul finit din jurul acestuia poate fi de multe ori mai mare odată ce se adaugă tamponarea, elementele de rezistență și mantaua.
De ce etapa de îmbrăcare are nevoie de o mașină de extrudare dedicată
Mantaua trebuie aplicată în jurul miezului fibrei finite într-o singură trecere continuă, la o temperatură și viteza liniei controlate, fără a atinge sau comprima fibrele din interior. O mașină de extrudare specială pentru sârmă și manta de cablu este proiectată special pentru a topi, aplica și răci acel strat de polimer uniform în jurul unui miez de cablu în mișcare.
Care este diferența dintre fibrele cu tampon strâns și cele cu tuburi libere
Fibra cu tamponare strânsă are un strat gros de polimer extrudat direct pe fibra acoperită, ceea ce face mai ușor de manipulat în interior. Fibra cu tub liber se află într-un tub umplut cu gel sau uscat, cu spațiu de mișcare, care absoarbe mai bine expansiunea și contracția determinate de temperatură pe perioade lungi de exterior.
Cum se verifică calitatea unui cablu finit
Cablul finit trece prin teste de atenuare, teste de tracțiune și de strivire, cicluri de temperatură, testare cu scântei și testare de penetrare a apei înainte de a fi aprobat pentru livrare, confirmând că fiecare etapă de la preformă la manta a îndeplinit specificațiile.
De ce fibra monomod și multimod necesită o precizie diferită de fabricație
Fibra cu un singur mod folosește un miez mult mai mic, în jur de 9 microni, care necesită un gradient de dopaj mult mai precis în timpul fabricării preformei decât miezul mai mare de 50 sau 62,5 microni utilizat în fibra multimodală.
Cât de repede rulează în mod obișnuit o linie de îmbrăcăminte de cablu
Vitezele liniei variază foarte mult în funcție de grosimea și diametrul mantalei, variind de la aproximativ 20 de metri pe minut pentru jachetele groase și blindate de exterior până la peste 100 de metri pe minut pentru cablul de interior cu pereți subțiri.
Ce cauzează grosimea neuniformă a peretelui într-o manta de cablu
Pereții neuniformi ai mantalei provin cel mai adesea de la o viteză inconsecventă a șurubului extruderului sau de la o matriță de cruce prost centrată, motiv pentru care măsurarea diametrului laser în buclă închisă legată de comenzile extruderului a devenit standard pe liniile de producție moderne.
 Înrudit Produse