E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Răspunsul direct: Ce definește o mașină bună cu secțiune transversală pentru torarea sârmei de cupru
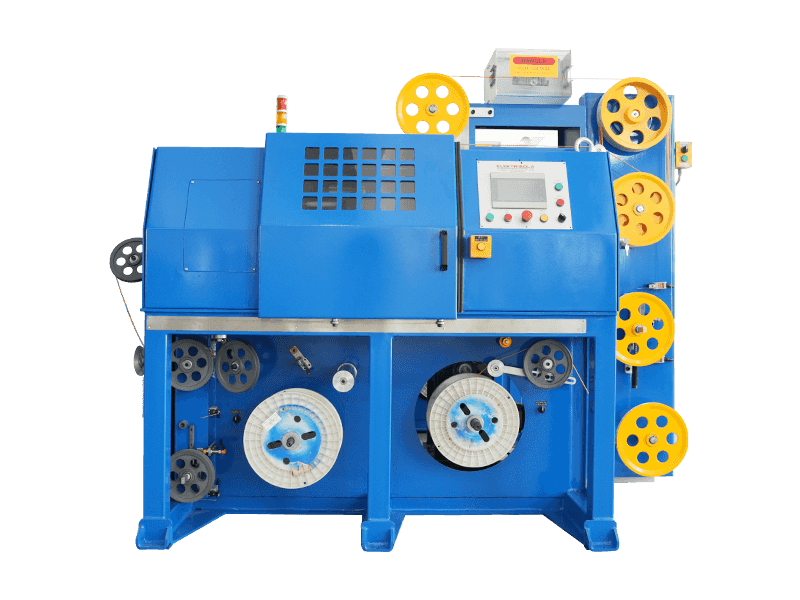
A mașină cu secțiune transversală pentru torarea sârmei de cupru este judecat mai întâi după repetabilitatea dimensională, nu după viteza maximă. Criteriul de referință direct utilizat în majoritatea fabricilor de conductori este o suprafață în secțiune transversală finită deținută în interior plus sau minus 1 la sută de nominală pe o bobină de producție întreagă, confirmată de măsurarea continuă a diametrului cu laser, mai degrabă decât de măsurarea manuală periodică. Orice altceva din acest articol, de la designul cuștii la programele de uzură a matrițelor, există pentru a proteja acel număr unic.
Construcția din cupru cu șuvițe este preferată față de tija solidă acolo unde un cablu trebuie să supraviețuiască la îndoiri repetate. Împărțirea unui conductor mare în 7, 19 sau 37 de fire mai fine distribuie tensiunea de încovoiere pe mai multe raze mici în loc de una mare, acesta fiind motivul mecanic pentru care conductorii spiralați rezistă la fisurarea prin oboseală mult mai mult decât firul solid de aceeași zonă transversală.
O scurtă istorie a modului în care a evoluat echipamentele de eșuare
Înșutarea timpurie a sârmei s-a bazat pe cadre simple de fabricare a frânghiilor adaptate de la mașinile textile, unde bobinele erau montate pe un coș rotit manual. Șuvițele de cupru au fost așezate împreună la viteză mică, iar consistența secțiunii transversale depindea în mare măsură de sentimentul operatorului pentru tensiune, mai degrabă decât de orice feedback măsurat.
Trecerea la cuști cu cadru rigid alimentat la mijlocul secolului al XX-lea a permis mai multor bobine să se rotească ca o singură unitate echilibrată, ceea ce a făcut pentru prima dată o secțiune transversală cu adevărat rotundă, repetabilă, realizabilă la viteza de producție. Proiectele tubulare și planetare au urmat odată ce tehnologia rulmenților și a motorului s-a maturizat suficient pentru a suporta viteze de rotație mai mari fără vibrații excesive.
Liniile moderne adaugă control servo-acționat al tensiunii și măsurare cu laser în linie, închizând bucla dintre ceea ce face mașina și ceea ce măsoară de fapt secțiunea transversală finită, secundă după secundă, în loc să se bazeze pe eșantionarea la sfârșitul cursei.

Principiul de bază de lucru din spatele eșuării și răsucirii
Indiferent de familia de mașini, trei acțiuni fizice au loc în succesiune: firele sunt extrase din bobinele de alimentare sub tensiune inversă controlată, ele converg către o matriță de formare sau un punct de răsucire în care este stabilită geometria de așezare, iar pachetul finit este tras înainte de un cabestan la o viteză potrivită cu viteza de rotație a elementului de răsucire. Raportul dintre viteza capstanului și viteza de rotație este ceea ce determină lungimea de așezare, iar lungimea de așezare este cea care determină atât flexibilitatea, cât și densitatea finală de împachetare a secțiunii transversale.
Tensiunea spatelui merită o atenție deosebită, deoarece acționează asupra fiecărei șuvițe în mod independent. Dacă o frână de bobină este chiar puțin mai strânsă decât vecinii ei, acea șuviță va sta sub o tensiune mai mare decât restul, trăgându-se spre centrul mănunchiului și distorsionând stratul exterior într-o formă neregulată, nerotunda, odată ce conductorul este terminat.
Patru familii de mașini comparate unul lângă altul
Mașini de grupare
Mașinile de îmbinare răsucesc un grup liber de fire fine, de obicei între 0,05 mm și 0,4 mm în diametru, fără o cușcă rigidă a bobinei care să poarte întregul ansamblu. Acest design se potrivește conductoarelor flexibile utilizate în cablul căștilor, cablul USB și cablurile subțiri de control, rulând viteze de rotație în mod obișnuit între 2.000 și 6.000 rpm în funcție de câte fire sunt combinate.
Mașini de eșuat cu cadru rigid
Mașinile cu cadru rigid montează bobine individuale pe o cușcă care se rotește ca o singură unitate echilibrată, care menține tensiunea chiar și pe fiecare șuviță. Acest lucru face ca echipamentul cu cadru rigid să fie alegerea standard pentru conductoarele medii și mari, de la aproximativ 6 mm pătrați până la câteva sute de mm pătrați, unde un strat exterior rotund contează cu adevărat pentru extrudarea în aval.
Mașini tubulare de șuruburi
Modelele tubulare trec sârma printr-un tub rotativ în loc de un cadru complet cușcă, reducând masa rotativă și permițând o viteză mai mare a liniei pentru secțiunile mici și medii. Fabricile care rulează conductoare de volum mare, cu ecartament moderat preferă adesea echipamentele tubulare pentru un zgomot mai mic și o amprentă mai mică pe podea.
Mașini de eșuat planetar
Mașinile planetare sunt construite astfel încât firele pre-răsucite nu se rotesc niciodată în jurul propriei axe, în timp ce sunt încă așezate împreună ca un pachet. Aceasta este metoda preferată ori de câte ori durata de viață la oboseală a firului depășește viteza de producție brută, cum ar fi miezurile cablurilor de alimentare destinate unui serviciu de îndoire constantă.
Geometria secțiunii transversale: lungimea stratului, modelul stratului și compactarea
Lungimea de întindere este distanța de-a lungul conductorului finit necesară pentru ca un singur fir să finalizeze o înfășurare completă de 360 de grade. O lungime mai scurtă oferă o mai bună flexibilitate, dar consumă mai multă lungime de cupru pentru a acoperi aceeași lungime de rulare, ceea ce reduce ușor aria secțiunii transversale efective dacă diametrul firului nu este ajustat pentru a compensa.
| Structura stratului | Număr total de fire | Utilizare comună |
|---|---|---|
| 1 centru 6 | 7 | Cablu de control, cablare aparat |
| 1 centru 6 12 | 19 | Cablu de distribuție a energiei |
| 1 centru 6 12 18 | 37 | Cablu de sudura flexibil, robotica |
| Multi-strat, 61 de fire | 61 | Cablu de alimentare flexibil rezistent |
Rolele de compactare instalate direct după capul de răsucire presează pachetul rotund într-un profil mai dens, eliminând golurile de aer dintre firele individuale. Un conductor compactat cu 19 fire prezintă de obicei o reducere a diametrului exterior de aproximativ 8 până la 10 la sută în comparație cu aceeași zonă de secțiune transversală lăsată necompactat, ceea ce contează oriunde trebuie să se potrivească cablul finit într-un cilindric de conector fix sau dimensionarea conductei.
Unde A Mașină de răsucire perechi de sârmă Se potrivește în linie
A Mașină de răsucire perechi de sârmă este o categorie separată de echipamente de o mașină cu secțiune transversală. În loc să combine multe filamente de cupru goale într-un singur conductor, este nevoie de două conductoare unice deja izolate și le răsucește unul în jurul celuilalt pentru a forma o pereche echilibrată, elementul fundamental al majorității cablurilor de date și comunicații. Răsucirea anulează interferența electromagnetică dintre cei doi conductori, motiv pentru care fiecare cablu Ethernet clasificat în categoria și majoritatea cablurilor de instrumente se bazează pe perechi răsucite, mai degrabă decât pe o simplă întindere paralelă.
Pasul de răsucire este parametrul urmărit de ingineri cel mai îndeaproape pe o mașină de răsucire perechi de fire. Un pas mai strâns, adică mai multe răsuciri pe metru, îmbunătățește respingerea zgomotului, dar consumă mai multă sârmă izolată pe metru finit și crește ușor atenuarea la frecvență mai mare. Producția standard de perechi de telecomunicații rulează de obicei un pas între 12 mm și 20 mm , iar în interiorul unui cablu cu patru perechi, fiecare pereche este de obicei setată la un pas ușor diferit pentru a evita diafonia între perechile vecine.
Setări cheie reglabile pe o mașină de răsucire a perechilor de sârmă
- Pasul de răsucire, setat independent pentru fiecare poziție a arborelui
- Tensiune din spate pe fiecare alimentare individuală a conductorului
- Viteza de preluare a cabestanului, potrivită exact cu turația capului de răsucire
- Tensiunea de frână de compensare pentru a preveni mârâitul pe bobina de alimentare
- Decalaj de pas de la pereche la pereche într-un ansamblu de cablu cu mai multe perechi
Multe unități de producție combină acum o mașină cu secțiune transversală de toroane de cupru pentru treapta conductorului cu o mașină de răsucire perechi de fire pentru etapa de cablare pe o linie continuă. Acest lucru reduce timpul de manipulare dintre procese și scade șansa de oxidare a suprafeței pe firele de cupru goale rămase în așteptare între stații separate.
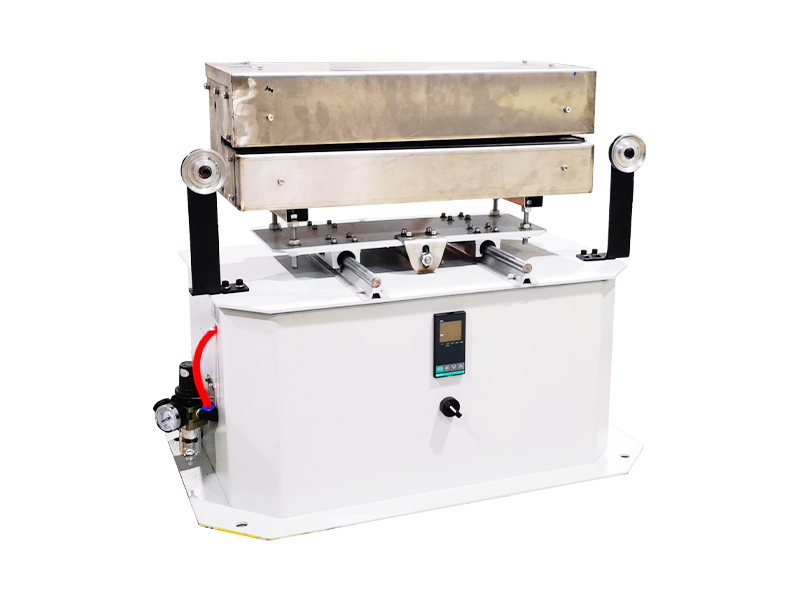
Calitatea cuprului, trasarea și efectele de recoacere asupra calității eșuării
Tija de cupru care alimentează o mașină cu secțiune transversală este aproape întotdeauna cupru rezistent la electrolitic, cu o puritate de 99,9 la sută sau mai mare, redus printr-o serie de matrițe de desen înainte de a ajunge vreodată la capul de răsucire. Temperatura de recoacere în timpul etapei de extragere afectează în mod direct modul în care se comportă fiecare fir odată ce lovește cușca de șuruburi; cuprul subcoacet rămâne mai rigid și revine după răsucire, deformând o secțiune transversală rotundă într-o formă ușor ovală odată ce conductorul părăsește matrița de formare.
Testarea conductibilității după eșuare vizează de obicei o valoare apropiată de 100% IACS (Standard internațional de cupru recoacet). Orice scădere măsurată sub aproximativ 98 la sută IACS indică, de obicei, fie o matriță de tragere supraîncălzită, fie o alungire excesivă a firului introdusă în timpul trecerii de eșuare, ambele merită verificate înainte de a presupune o problemă de calitate a materiei prime.
Finisajul suprafeței joacă, de asemenea, un rol ușor de trecut cu vederea. Șuvițele trase cu matrițe uzate preiau scoruri longitudinale fine care măresc ușor rezistența suprafeței și pot accelera uzura localizată a matriței de formare a mașinii de curățat odată ce șuvița abrazivă începe să treacă prin el de mii de ori pe schimb.
Sisteme de control al tensiunii și de ce contează mai mult decât puterea motorului
Cumpărătorii începători în echipamentele de eșuare se concentrează adesea mai întâi pe puterea motorului, dar controlul tensiunii este ceea ce determină de fapt consistența secțiunii transversale. Frânele mecanice de frecare au fost metoda tradițională, folosind o plăcuță încărcată cu arc pe fiecare flanșă a bobinei și, deși sunt ieftine, se uzează neuniform în timp și necesită reglaje manuale frecvente pentru a rămâne echilibrate pe un set complet de bobine.
Frânele cu particule magnetice au înlocuit plăcuțele de frecare la majoritatea mașinilor de gamă medie și premium, deoarece păstrează o valoare setată a tensiunii, indiferent de cât de mult sârmă rămâne pe bobină, ceea ce frânele de frecare nu pot face, deoarece diametrul bobinei se micșorează în timpul rulării. Controlul activ al tensiunii cu servomotor merge mai departe, folosind un motor mic pe fiecare poziție a bobinei pentru a adăuga sau elimina în mod activ tensiunea pe baza feedback-ului în timp real, care este acum obișnuit pe liniile care produc secțiuni transversale cu toleranță strânsă pentru aplicații de cablaj auto sau aerospațial.
Verificări de calitate în linie Operatorii rulează în timpul unei ture de producție
Cele mai multe linii moderne se potrivesc cu un micrometru laser direct după capul de șuruburi pentru a înregistra diametrul exterior continuu, mai degrabă decât să se bazeze pe eșantionarea manuală la fiecare câteva minute. Aceasta prinde deriva în secțiune transversală înainte ca o bobină întreagă să fie afectată. Punctele de control tipice în timpul unei ture includ următoarele.
- Măsurarea diametrului exterior, înregistrată continuu cu ajutorul unui indicator laser
- Verificarea lungimii de așezare folosind o șuviță marcată și o verificare fizică a riglei
- Inspecție vizuală a suprafeței șuviței pentru a identifica semnele de marcare lăsate de matrițele uzate
- Eșantionarea rezistenței pe secțiune de 500 de metri față de valoarea țintă a ohmului pe km
- Verificați tensiunea bobinei pentru a confirma înfășurarea uniformă fără cuibărirea păsărilor
O schimbare bruscă a lungimii de întindere la jumătatea unei bobine se datorează aproape întotdeauna la o centură de capstan care alunecă sau la o tensiune neuniformă pe una dintre bobine, ambele remedieri rapide odată semnalate mai devreme decât descoperite după ce bobina a fost deja înfășurată și expediată unui client.
Defecte comune ale secțiunii transversale și cauzele lor fundamentale
| Defect observat | Cauza rădăcină probabilă | Remediere tipică |
|---|---|---|
| Secțiune transversală ovală | Tensiunea neuniformă a spatelui bobinei | Reechilibrați setările de frânare pe cușcă |
| Întindere de șuvițe libere, neclare | Moară de formare uzată | Înlocuiți matrița la orele programate |
| Diametrul în derivă la mijlocul bobinei | Cureaua de capstan alunecoasa | Retensionați sau înlocuiți cureaua |
| Scor de suprafață pe șuvițe | Moră de desen uzată în amonte | Inspectați și schimbați setul de matrițe de desen |
| Pasul de răsucire inconsecvent pe perechi | Rulmentul axului uzat provoacă vibrații | Lubrifiați sau înlocuiți rulmentul |
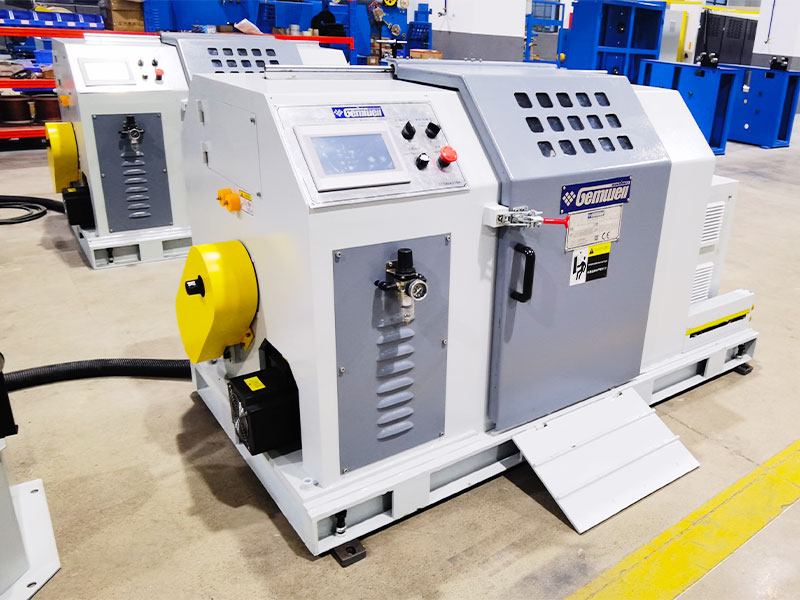
Automatizare, control PLC și înregistrarea datelor pe linii moderne
Instalațiile mai noi ale mașinilor cu secțiune transversală a firului de cupru funcționează sub un controler logic programabil care stochează o rețetă pentru fiecare cod de produs, acoperind împreună lungimea de întindere, punctele de referință ale tensiunii și viteza capstanului împreună într-un singur fișier. Comutarea între produse devine o chestiune de încărcare a unei rețete stocate, mai degrabă decât de resetarea manuală a unei duzini de cadrane, ceea ce reduce timpul de schimbare și reduce șansa ca o eroare de configurare să se desfășoare printr-o întreagă rulare.
Înregistrarea datelor legată de PLC creează, de asemenea, o înregistrare urmăribilă pentru fiecare bobină produsă, etichetând citirile diametrului, viteza de rulare și orice evenimente de alarmă împotriva unui număr de serie al bobinei. Această trasabilitate devine valoroasă ori de câte ori un client din aval raportează o problemă, deoarece echipa de producție poate extrage jurnalul exact pentru acel spool, mai degrabă decât să se bazeze pe memorie sau pe un jurnal de hârtie.
Aplicații din industrie pentru conductoare de cupru torsionate și răsucite
Conductoarele de cupru cu toroane și perechile răsucite apar într-o gamă largă de industrii, iar fiecare aplicație acordă o prioritate diferită producției mașinii cu secțiune transversală.
| Industria | Prioritate | Secțiune transversală tipică |
|---|---|---|
| Ham auto | Rezistență la oboseală la flex | 0,35 până la 6 mm pătrați |
| Cablu de date și telecomunicații | Pas de răsucire constant | 24 până la 26 AWG per conductor |
| Cablu de alimentare al clădirii | Profil rotund, compactat | 6 până la 240 mm pătrați |
| Robotică și cablu pentru lanțuri | Ciclu de viață flexibil ridicat | 0,14 până la 2,5 mm pătrați |
| Cablu de energie regenerabilă | Conductivitate ridicată, rezistență la intemperii | 4 până la 95 mm pătrați |
Considerații privind consumul de energie și eficiența liniei
Masa rotativă este cel mai mare factor al consumului de energie pe o linie de eșuare, deoarece accelerarea și decelerația unei cuști de bobine încărcate necesită mult mai multă putere decât simpla tragere a firului înainte cu viteză constantă. Modelele tubulare, care transportă o masă rotativă mai mică decât o cușcă cu cadru rigid complet, consumă în general mult mai puțină putere per kilogram de conductor finit la rate de ieșire comparabile.
Variatoarele de frecvență ale motoarelor cu capstan și cușcă permit unei linii să crească treptat viteza, mai degrabă decât să sară direct la turația maximă, ceea ce protejează atât componentele mecanice, cât și netezește vârfurile de consum de putere care altfel apar pe sarcinile electrice ale unei instalații.
Obiceiuri de întreținere care mențin stabilă precizia secțiunii transversale
Derivarea secțiunii transversale pe o mașină de eșuat este rareori cauzată de o defecțiune dramatică; este de obicei acumularea lentă a punctelor mici de uzură. Uzura matriței este cel mai frecvent vinovat, deoarece o matriță de formare uzată lasă treptat mănunchiul de șuvițe să se deschidă puțin mai larg decât specificațiile. Operatorii care înregistrează orele de matriță și înlocuiesc matrițele de formare într-un program fix, în loc să aștepte un defect vizibil, raportează mult mai puține bobine în afara toleranței pe parcursul unui an întreg de producție.
Ungerea rulmenților pe cușca sau tubul rotativ afectează, de asemenea, secțiunea transversală indirect. Un rulment uscat sau uzat introduce vibrații în capul de răsucire, care se afișează ca lungime inconsecventă, mai degrabă decât o problemă de diametru, așa că un tehnician care urmărește o plângere privind diametrul ar trebui să verifice în continuare starea rulmentului chiar și atunci când citirea diametrului în sine pare constantă pe buștean.
Alinierea rolei de ghidare este un alt element care merită verificat periodic, deoarece o rolă de ghidare ușor nealiniată poate introduce o tragere laterală subtilă pe traseul firului care apare mai târziu ca o secțiune transversală ovală doar la o inspecție atentă.
Alegerea dintre tipurile de mașini pentru o nouă linie de producție
Cumpărătorii care compară o mașină cu secțiune transversală de înșurubare a sârmei de cupru cu o mașină de îmbinare sau o mașină de răsucire perechi de fire ar trebui să înceapă cu specificația produsului finit, nu cu catalogul de echipamente. Dacă ieșirea este un singur conductor de 6 mm pătrați sau mai mare destinat distribuției de energie, un cadru rigid sau un toron tubular prevăzut cu role de compactare este alegerea practică. Dacă ieșirea este o pereche de comunicații cu doi conductori, este necesară o mașină dedicată de răsucire a perechii de fire cu pas programabil independent per ax, deoarece o mașină de curățare singură nu poate produce o pereche răsucită controlată din fire preizolate.
Compatibilitatea vitezei de linie între echipamentele din amonte și din aval merită, de asemenea, atenție. Un cap de eșuare care rulează mai repede decât poate suporta extruderul de izolație din aval creează pur și simplu o problemă cu bucla tampon, astfel încât potrivirea vitezelor de capstan pe întreaga linie previne vârfurile de tensiune inutile care distorsionează secțiunea transversală la îmbinarea dintre mașini.
De asemenea, merită luate în considerare devreme și spațiul de podea și viitoarea gamă de produse. Amprenta mai mică a unei mașini tubulare se potrivește instalațiilor care rulează volume mari dintr-o gamă de ecartament îngust, în timp ce o linie rigidă a cadrului oferă mai multă flexibilitate pentru a gestiona o extindere mai largă a secțiunilor transversale pe același echipament în timp.
Întrebări frecvente
Ce toleranță de secțiune transversală ar trebui să aibă o mașină de curățat din cupru?
Majoritatea cumpărătorilor de conductori specifică o toleranță în jur plus sau minus 1 la sută a ariei secțiunii transversale nominale, verificată prin măsurarea continuă a diametrului cu laser în timpul producției, mai degrabă decât prin verificări la fața locului.
Este o mașină de răsucire a perechilor de sârme la fel cu o mașină de îmbinat fire?
Nu. O mașină de îmbinare răsucește multe șuvițe goale într-un singur conductor, în timp ce o mașină de răsucire perechi de fire răsucește împreună doi conductori deja izolați pentru a forma o pereche echilibrată folosită în cablurile de date și telecomunicații.
De ce compactarea modifică diametrul exterior al unui conductor torsionat?
Rolele de compactare presează pachetul de fire rotunde într-o formă mai densă imediat după răsucire, eliminând golurile de aer dintre fire. Acest lucru reduce de obicei diametrul exterior cu aproximativ 8 până la 10 la sută comparativ cu un mănunchi necompactat de aceeași zonă a secțiunii transversale.
Ce cauzează o secțiune transversală ovală în loc de rotundă după eșuare?
Tensiunea neuniformă a spatelui pe bobine, cuprul subcoacet care se răsucește înapoi după răsucire sau o matriță de formare uzată sunt cele mai frecvente trei cauze ale unei secțiuni transversale finisate neconforme.
Cât de des ar trebui înlocuite matrițele de formare pe o linie de eșuare?
Un program fix de înlocuire a matriței la oră, în loc să aștepte un defect vizibil, menține stabilă toleranța secțiunii transversale și evită lărgirea treptată care vine cu matrițele uzate.
De ce diferă pasul de răsucire între perechi în interiorul aceluiași cablu cu mai multe perechi?
Acordarea fiecărei perechi de o înălțime ușor diferită reduce șansa ca două perechi să capteze interferențe una de la cealaltă, deoarece potrivirea înălțimii între perechile învecinate crește riscul de diafonie la anumite frecvențe.
Care este diferența dintre o frână cu frecare și o frână cu particule magnetice?
O frână de frecare folosește o plăcuță încărcată cu arc pe flanșa bobinei și necesită o reajustare manuală pe măsură ce bobina se golește, în timp ce o frână cu particule magnetice menține automat o valoare setată a tensiunii, indiferent de firul rămas pe bobină.
 Înrudit Produse