E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ce contează ca echipament de fabricare a cablurilor din sârmă de teflon
O linie de fabricare a cablurilor din sârmă de teflon este o secvență coordonată de mașini, nu o singură unitate independentă. Centrul liniei este o mașină de extrudare de fluoropolimer la temperatură înaltă care topește peleți FEP, PFA sau ETFE și aplică un strat de izolație precis pe conductor. În jurul acelei stații de bază, linia include în mod normal o compensare cu control al tensiunii, o secțiune de preîncălzire sau de recoacere, un jgheab de răcire, un indicator de diametru cu laser, un tester de scântei și o preluare automată. Atunci când cablul finit necesită ecranare, răsucire sau o manta exterioară, linia include și mașini de bandă, mașini de răsucire și o mașină de extrudare a mantalei.
Dacă vă aprovizionați cu echipamente de fabricare a cablurilor din sârmă de teflon, concluzia practică este să selectați mai întâi extruderul FEP/PFA , apoi potriviți fiecare altă mașină la ieșirea sa. Materialele de teflon se topesc peste 300°C și nu pot fi prelucrate pe mașini standard de izolare PVC. Din acest motiv, fiecare stație din aval trebuie să se potrivească cu viteza liniei extruderului și trebuie să se ocupe de suprafața fluoropolimerului proaspăt extrudat fără a o zgâria sau întinde.
Acest articol explică mașinile de care aveți nevoie, specificațiile care separă liniile eficiente de problemele costisitoare și calificările furnizorilor care reduc riscul de punere în funcțiune.
| Stația de linie | Echipamente | Funcția principală | De ce contează pentru sârmă de teflon |
|---|---|---|---|
| Retribuirea dirijorului | Reducere sau retragere controlată de tensiune | Alimenta conductorul la o tensiune constantă, reglabilă | Previne întinderea și menține izolația concentrică |
| Izolație | extruder FEP/PFA la temperatură înaltă | Topește fluoropolimerul și aplică peretele de izolație | Definește temperatura nominală și performanța electrică a firului |
| Răcire | Jgheab de răcire cu apă sau aer | Solidifică topitura într-un profil controlat | Previne golurile, contracția și fluctuația diametrului |
| Testare în linie | Indicator de diametru cu laser și tester de scântei | Verifică grosimea peretelui și detectează găuri | Cablurile de înaltă tensiune și de semnal nu pot tolera defecte ascunse |
| Preluare | Preluare automată prin traversare | Înfășurați firul finit pe bobine | Tensiunea constantă evită deformarea izolației subțiri |
| Bandaj (opțional) | Aparat de bandă histerezis-tensiune | Înfășoară PTFE, mica sau bandă de protecție în jurul miezului | Adaugă rezistență la foc, barieră termică sau ecranare electrică |
| îmbrăcăminte (opțional) | Mașină de extrudare a tecii | Aplică stratul protector exterior | Protejează miezul de teflon în timpul instalării și întreținerii |
Extruderul FEP/PFA este inima unei linii de sârmă de teflon
Extruderul determină calitatea izolației. Fluoropolimerii sunt vâscoși, agresivi din punct de vedere chimic și sensibili la temperatură, așa că mașina trebuie proiectată în jurul a trei cerințe: un interval de temperatură de topire peste 350°C, suprafețe rezistente la coroziune în zona șurubului și a cilindrului și control stabil al temperaturii în mai multe zone. În practica tipică de producție, izolația FEP funcționează la temperaturi de topire între 340°C și 410°C , în timp ce PFA are nevoie de aproximativ 380°C până la 425°C . Cilindrii și șuruburile standard cromate nu sunt potrivite pentru funcționarea continuă cu fluoropolimer; piesele umede trebuie să fie fabricate cu aliaje rezistente la coroziune sau tratamente speciale de suprafață. Dacă sunteți nou în procesarea fluoropolimerului, citiți despre scopul unei mașini de extrudare a teflonului vă va ajuta să definiți cerințele mașinii înainte de a discuta cu furnizorii.
Geometria șurubului și lungimea cilindrului
Majoritatea extruderelor de izolație cu teflon utilizează un raport L/D cu șurub între 24:1 și 28:1 . Butoiul mai lung oferă suficient timp de rezidență pentru a se topi, amesteca și doza fluoropolimerul în mod uniform înainte de a intra în capul matriței. O secțiune de amestecare mai lungă reduce, de asemenea, variația temperaturii topiturii, care apare direct ca fluctuație de diametru pe firul finit. În comparație cu extrudarea PVC, extrudarea fluoropolimerului rulează la viteze mai mici ale șuruburilor pentru a limita forfecarea. Forfecarea ridicată degradează topitura și eliberează produse de descompunere corozive, astfel încât cutia de viteze și transmisia trebuie selectate mai degrabă pentru cuplu decât pentru viteza maximă. The componentele principale ale unui extruder și modul în care se comportă în timpul serviciului continuu de fluoropolimer sunt rezumate în revizuirea noastră tehnică separată.
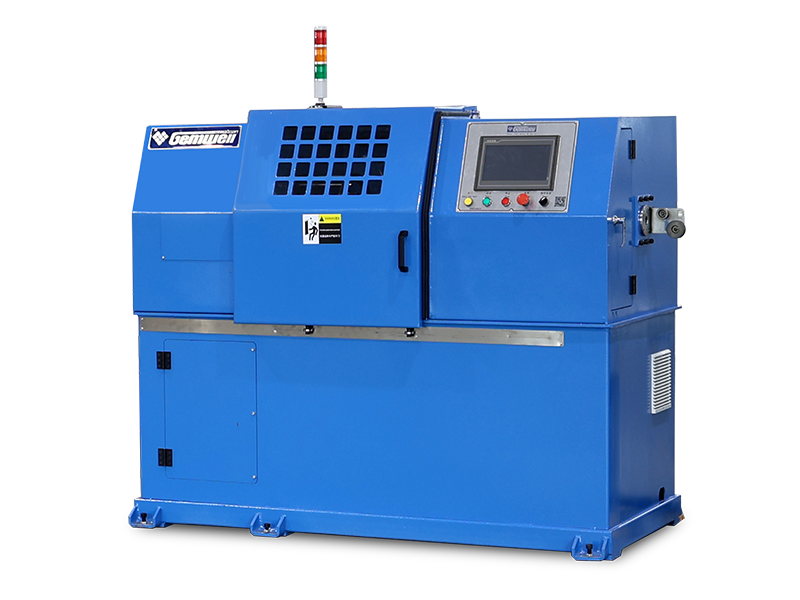
Pentru o soluție special creată, the Extruder de izolație a firului de miez FEP/PFA la temperatură înaltă combină un design cu șurub și cilindru la temperatură înaltă cu încălzirea în mai multe zone și este configurat pentru izolarea firelor de comunicații, auto și industrială la temperaturi înalte.
 FEP/PFA/ETFE/PEEK/PA Linie de extrudare de izolație a firului de miez de temperatură înaltă Manufa Gemwell Electrical Technology Co., Ltd este un producător din China FEP/PFA/ETFE/PEEK/PA de linie de extrudare a izolației firelor de miez de temperatură înaltă... Vizualizare produs →
Stabilitate la temperatură și toleranțe pentru pereți subțiri
Pereții de izolație din teflon au adesea doar 0,15 până la 0,30 mm grosime pentru firele de semnal și auto. La aceste dimensiuni, o variație a temperaturii de topire chiar și de câteva grade modifică debitul și diametrul exterior. Experiența de producție arată că un extruder capabil la temperatură înaltă ar trebui să mențină fiecare zonă de butoi în aproximativ ±3°C până la ±5°C a punctului de referință și ar trebui să revină rapid după schimbările de viteză. Acesta este motivul pentru care automatizarea proceselor contează la fel de mult ca și puterea de încălzire: controlerul trebuie să coordoneze viteza șurubului, temperaturile, viteza liniei și tensiunea de preluare în timp real.
Mașini de susținere: echipamente de întindere, răsucire și îmbrăcare
Majoritatea cablurilor de teflon sunt vândute cu unul sau mai multe straturi suplimentare aplicate după izolație. Mașinile de susținere trebuie să fie blânde cu suprafața fluoropolimerului și precise la tensiune, deoarece conductorul este de obicei din cupru moale, iar izolația se deformează ușor.
Mașini de bandă cu tensiune de histerezis
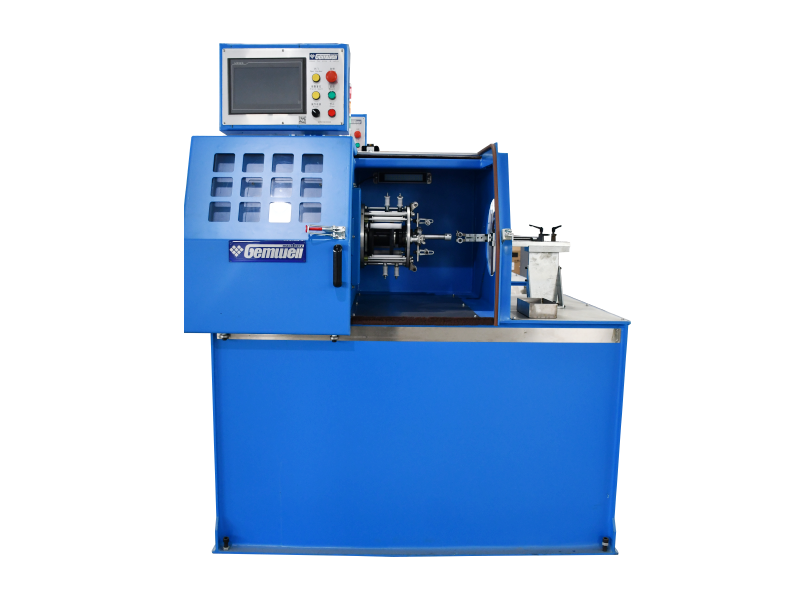
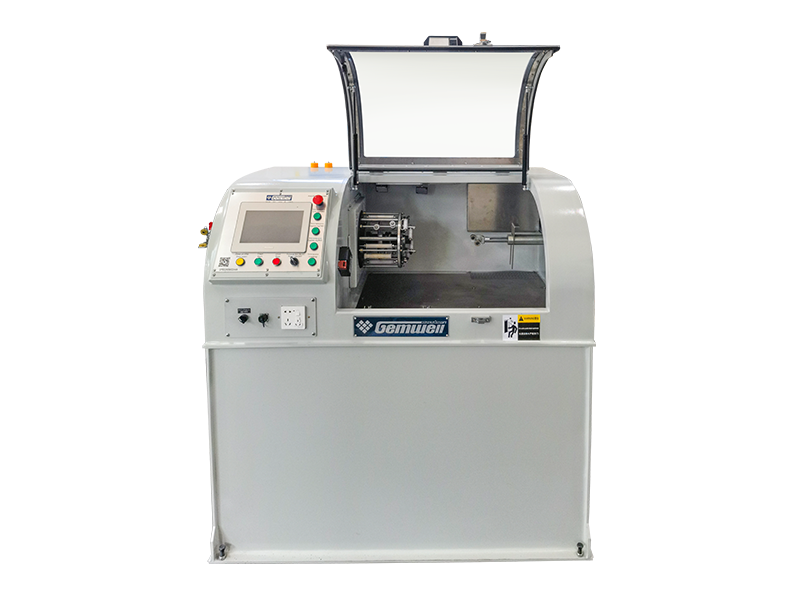
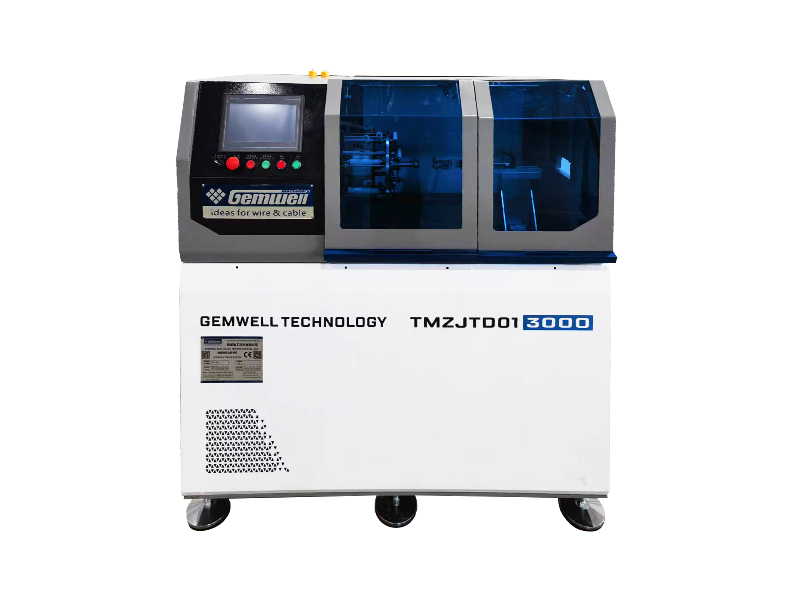
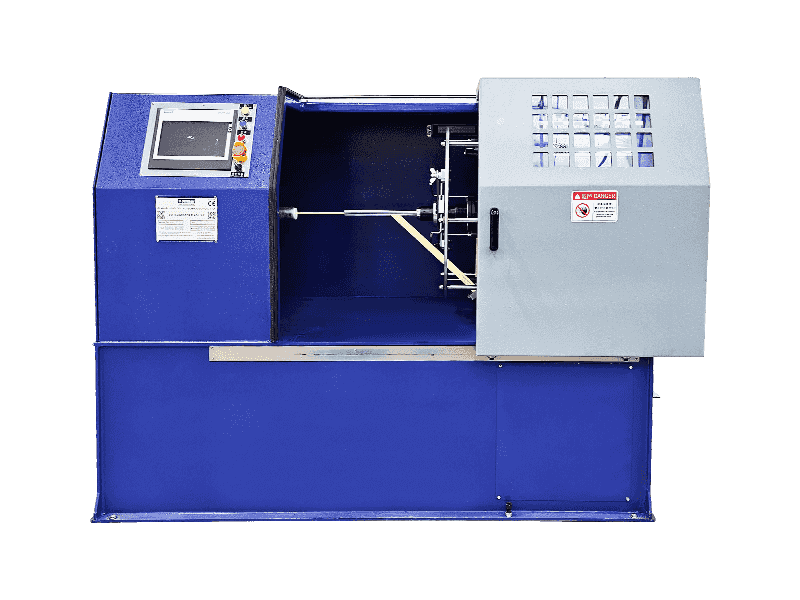
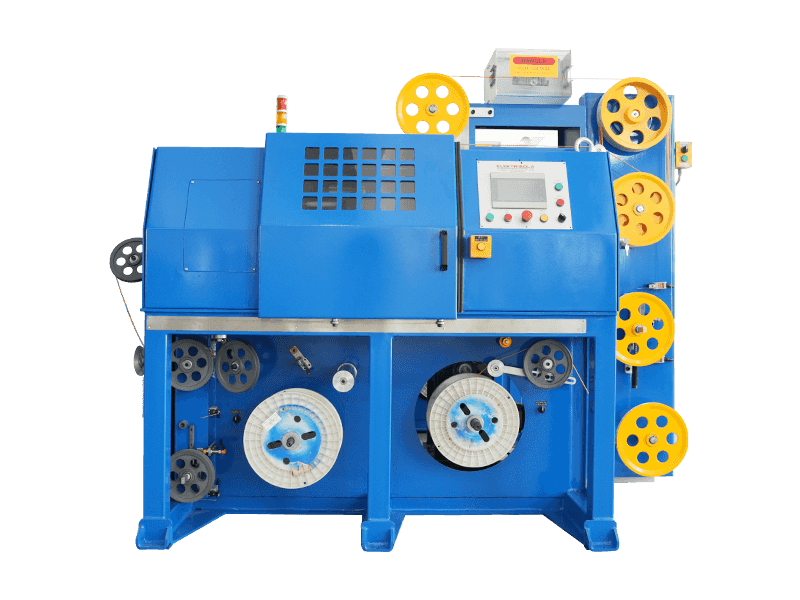
Multe cabluri de teflon sunt înfășurate cu bandă PTFE, bandă de mică sau bandă de poliester înainte de aplicarea mantalei. Banda trebuie să fie întinsă, cu o suprapunere constantă, atât la viteze mici, cât și la viteze mari. Dispozitivele de tensionare cu histerezis oferă un cuplu uniform, reglabil, fără vârfuri bruște de tensiune, motiv pentru care domină aplicațiile de înaltă frecvență și cu fire subțiri. The histerezis-tensiune de înaltă frecvență mașină de bandă este un exemplu reprezentativ; este construit pentru împachetarea cu cuplu redus a conductorilor subțiri și sensibili și menține tensiunea benzii constantă pe o gamă largă de viteze.
Mașină de bandă tip tensionare histerezis pentru producătorii de fire de înaltă frecvență, F Gemwell Electrical Technology Co., Ltd este o mașină de bandă de tip histerezis din China pentru producătorii de fire de înaltă frecvență și OEM/O... Vizualizare produs → Dacă trebuie să decideți între diferite principii de ambalare, comparați consistența tensiunii benzii și nu numai viteza maximă. Elementele de bază ale cum funcționează mașinile de bandă sunt colectate în baza noastră de cunoștințe despre mașina de bandă.
Mașini de răsucire și eșuare
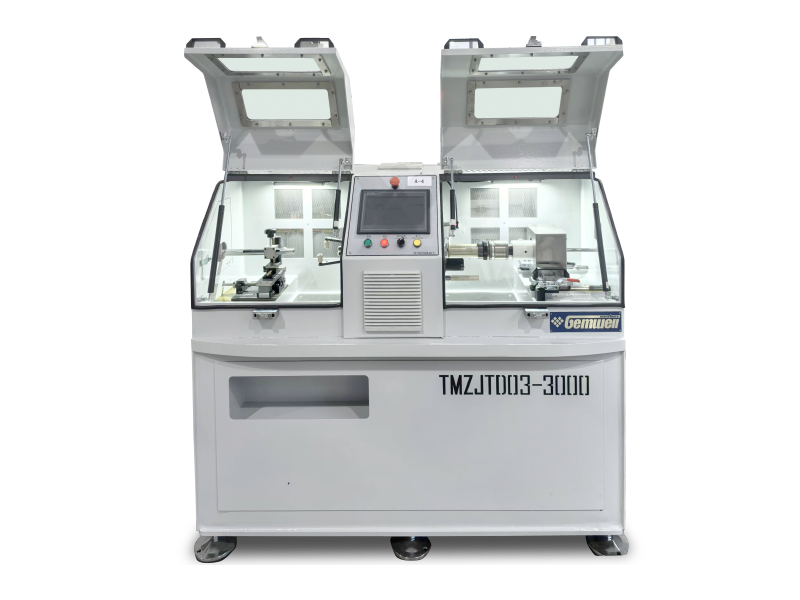
Cablurile de teflon cu mai multe fire și cablurile de date necesită răsucire precisă a perechilor pentru a controla impedanța și diafonia. Mașinile de răsucire fără torsiune, precum modelele pe care Gemwell le construiește pentru cablurile de date auto și cablurile de rețea, răsucesc două sau patru miezuri fără a transmite stresul de răsucire înapoi la conductori. Acest lucru păstrează rectitudinea conductorului și reduce atenuarea semnalelor de înaltă frecvență. Pentru operatori, regula este simplă: verificați setările de tensiune ori de câte ori se modifică construcția firului.
Extrudare teaca si manta
Un strat de jachetă oferă miezului de teflon protecție mecanică și rezistență la flacără. Materialul învelișului este ales de aplicație: compuși LSZH pentru cabluri feroviare și maritime, TPU pentru rezistența la abraziune în cablurile industriale și silicon pentru cablurile care rămân flexibile la temperaturi extreme. Extruderul cu înveliș este mecanic mai simplu decât extruderul cu teflon, dar tensiunea de amortizare și profilul de răcire trebuie să fie în continuare sincronizate cu linia de miez.
Pentru producția de jachete, the Extruder pentru manta cablu de sarma LSZH/XLPE/TPE/TPU se potrivește compușilor fără fum și fără halogen peste miezurile de fluoropolimer, iar configurația sa multifuncțională simplifică modificările compusului atunci când amestecul de ordine variază.
LSZH/XLPE/TPE/TPU Producători de linii de extrudare a mantalei, fabrică - Gemwell Electr Gemwell Electrical Technology Co., Ltd este un producător din China LSZH/XLPE/TPE/TPU pentru linii de extrudare a tecii și o fabrică OEM/ODM, suntem specializați... Vizualizare produs → Specificații tehnice care separă o mașină bună de una cu probleme
Echipamentul de extrudare a teflonului este o investiție de capital pe termen lung, iar diferențele dintre furnizori devin vizibile doar odată ce linia funcționează. Tabelul de mai jos rezumă parametrii care contează cel mai mult pentru izolația FEP/PFA și pentru mașinile care urmează.
| Parametru | Ce trebuie verificat | Țintă tipică sau steag roșu |
|---|---|---|
| Material șurub și butoi | Tip de aliaj sau tratament de suprafață | Aliaj sau acoperire rezistente la coroziune; oțelul nitrurat standard este un steag roșu pentru FEP/PFA |
| Raport L/D șurub | Raportul citat în caietul de sarcini | 24:1 până la 28:1; sub 24:1 limitează calitatea amestecării |
| Zone de incalzire | Numărul de zone pe butoi și matriță | Cel puțin 4 până la 6 zone de butoi; mai multe zone oferă un control mai strict al temperaturii |
| Stabilitatea temperaturii | Toleranță în jurul valorii de referință | ±3°C până la ±5°C; larger swings will appear on the diameter gauge |
| Gama de viteză a liniei | Viteză stabilă minimă și maximă | Trebuie să se potrivească cu construcția firului, de exemplu 100-250 m/min pentru izolație FEP subțire |
| Controlul tensiunii | Pay-off, dansator și tip de preluare | Tensiune în buclă închisă; plățile cu bobină liberă sunt riscante pentru conductorii delicati |
| Măsurare în linie | Indicator de diametru și tester de scântei incluse | Măsurare continuă, nu numai eșantionare post-producție |
| Sincronizare downline | Interfață de control al vitezei | Toate stațiile ar trebui să urmeze extruderul în aproximativ ±0,1% |
O modalitate practică de a filtra furnizorii este să solicitați o probă pe conductorul dvs. real. Dacă constructorul nu poate demonstra diametrul stabil și calitatea suprafeței la viteza liniei țintă, riscul se transferă după livrare. Furnizorii de încredere publică viteza maximă, dar cel mai important număr este cea mai mică viteză la care linia încă păstrează toleranță, deoarece liniile de teflon rulează frecvent cu viteză redusă în timpul pornirii și producției cu pereți subțiri. Înainte de a comanda, confirmați și următoarele puncte:
- Puteți procesa construcția noastră specifică de sârmă pe o linie de testare înainte de livrare?
- Care este cea mai mică viteză stabilă a liniei la care este încă îndeplinită toleranța de izolație?
- Care este timpul de livrare a pieselor de schimb pentru șurub și butoi?
Cum se califică un furnizor de mașini pentru sârmă de teflon
Aparatul este doar jumătate din achiziție; cealaltă jumătate este competența de proces. Înainte de a semna, verificați șase lucruri cu furnizorul.
- Experiență cu fluoropolimer: întrebați ce materiale a prelucrat de fapt constructorul, la ce temperaturi de topire și viteze ale liniei.
- Execuții de probă: solicitați un test pe firul dvs., nu doar o fișă de date de catalog.
- Calitatea documentației: scheme electrice, programe de întreținere și manuale de operare în limba dvs.
- Disponibilitatea pieselor de schimb: obțineți termene de livrare pentru șurub, cilindru, încălzitoare și plăci de control.
- Instalare și instruire: confirmați dacă inginerii de punere în funcțiune sunt incluși în ofertă.
- Profunzimea ingineriei: numărul de brevete și dimensiunea echipei de cercetare și dezvoltare indică cât de repede poate rezolva furnizorul o problemă neașteptată a procesului.
Gemwell Electrical Machinery, înființată în 2005, raportează că echipamentele sale au fost vândute la mai mult de 40 de țări , inclusiv Statele Unite, Canada, Germania, Italia, India și Thailanda. Compania afirmă că deține 8 brevete de invenție și peste 30 de brevete de model de utilitate începând cu 2025, iar filiala sa FEISU se concentrează pe echipamente de extrudare pentru firele de transmisie a semnalului electronic. Aceste cifre nu înlocuiesc o operațiune de probă, dar arată o companie care a investit în experiență de producție în extrudarea izolației, răsucirea, bandajarea și învelișul.
Exemple de configurații de linii pentru produse obișnuite din sârmă de teflon
Acesta este modul în care alegerile mașinii se unesc în practică. Utilizați aceste configurații ca punct de plecare și ajustați-le pentru volumul de ieșire, spațiul de podea și standardul de cablu aplicabil.
| Tip cablu | Configurație tipică de linie | Scopul principal de producție |
|---|---|---|
| Sârmă de conectare FEP/PTFE cu un singur miez | Pay-off, extruder FEP/PFA, răcire, manometru, tester scântei, preluare | Grosimea peretelui stabilă și performanța constantă la temperatură ridicată |
| Cablu de semnal coaxial sau de înaltă frecvență | Pay-off, extruder FEP, răcire, împachetare bandă opțională, preluare | Capacitate uniformă și atenuare scăzută a semnalului |
| Cablu industrial ecranat cu mai multe fire | Pay-off, extruder, mașină de răsucire, mașină de bandă, extruder de teacă, preluare | Geometrie stabilă a perechii și continuitate de ecranare |
| Cablu rezistent la foc invelit in mica | Pay-off, extruder, mașină de bandă mica, extruder jacket, take-up | Strat continuu de mica si diametru total uniform |
Întrebări frecvente despre echipamentele de fabricare a cablurilor din sârmă de teflon
Care este diferența dintre PTFE și FEP/PFA într-o linie de extrudare?
PTFE nu este prelucrabil prin topire în sensul convențional al extruderului cu șurub. De obicei, este prelucrat prin extrudare cu pastă, extrudare cu berbec sau ambalare cu bandă. FEP și PFA sunt procesabile prin topire, astfel încât pot fi extrudate pe un extruder cu șurub la temperatură înaltă la temperaturi de topire între aproximativ 340°C și 425°C. Pentru majoritatea liniilor de izolație de sârmă, FEP și PFA sunt alegerile practice; PTFE apare atunci când standardul cablului necesită combinarea proprietăților dielectrice și a temperaturii continue.
Același extruder poate procesa FEP și PFA?
Da, în majoritatea cazurilor, dacă mașina este evaluată pentru o temperatură mai mare de topire a PFA, șurubul și cilindrul sunt rezistente la coroziune, iar capacitatea încălzitorului acoperă întreaga gamă de temperatură. Fereastra de procesare se schimbă între materiale, dar comutarea necesită de obicei doar un nou profil de temperatură și o ușoară reglare a vitezei șurubului. Confirmați temperatura maximă de funcționare și tratamentul suprafeței rezistente la coroziune cu constructorul.
Ce viteză poate atinge o linie de izolare cu teflon?
Pentru izolația subțire FEP în jurul conductorilor de 0,5-1,0 mm, vitezele tipice durabile variază de la 100 la 250 m/min. PFA și pereții mai groși reduc viteza deoarece topirea necesită mai mult timp pentru a se relaxa în matriță. Rezultatul exact depinde de calitatea rășinii, de designul șurubului extruderului și de lungimea de răcire, astfel încât furnizorul ar trebui să furnizeze un interval de viteză bazat pe construcția specifică a firului, mai degrabă decât un maxim unic.
Ce cauzează rugozitatea suprafeței sau bulele în izolația cu teflon?
Cele mai frecvente cauze sunt temperatura de topire sub fereastra recomandată de producătorul rășinii, degradarea polimerului de la supraîncălzire sau forfecare excesivă, umiditatea în pelete, contaminarea și o geometrie a matriței care nu se potrivește cu raportul de tragere. Bulele indică de obicei umiditate sau degradare termică; rugozitatea indică de obicei temperatură sau designul matriței. Un controler de înregistrare a datelor ajută la identificarea rapidă a defecțiunii.
Este obligatorie un aparat de bandă dacă cablul are deja manta FEP?
Nu neapărat. Dacă stratul de bandă este doar pentru ecranare, un strat conductor extrudat sau un scut împletit îl poate înlocui. Dar dacă specificația cablului necesită bandă de mica pentru rezistență la foc sau bandă PTFE pentru construcția dielectrică, mașina de bandă histerezis-tension devine obligatorie. Verificați specificațiile clientului înainte de a renunța la stația de înregistrare din cotație.
Cât spațiu necesită o linie de producție de sârmă de teflon?
O linie de bază cu un singur extruder, care include debit, jgheab de răcire, echipament de măsurare și preluare, ocupă de obicei aproximativ 15-25 m în lungime și 2-3 m în lățime. Când adăugați o mașină de bandă, o mașină de răsucire și un extruder de jachetă, linia completă poate ajunge la 40-60 m. Solicitați furnizorului un desen înainte de a planifica podeaua fabricii și utilitățile.
Alegerea echipamentului de fabricare a cablurilor din sârmă de teflon este, la sfârșitul zilei, un exercițiu de potrivire. Extruderul definește calitatea izolației, mașinile de bandă și răsucire definesc geometria cablului, iar extruderul de manta definește protecția mecanică. Începeți cu extruderul FEP/PFA, verificați mașinile de susținere pe propriul conductor și calificați furnizorul cu o funcționare de probă. Această comandă ține sub control atât riscul tehnic, cât și riscul de achiziție.
 Înrudit Produse