Acasă / Ştiri / Informații media / Mașină de extrudare pentru sârmă și cablu: cum funcționează și cum să alegi

Informații media

Mașină de extrudare pentru sârmă și cablu: cum funcționează și cum să alegi

Informații media 2026-06-15
Tehnologia de bază

Ce este o mașină de extrudare în producția de sârmă și cabluri

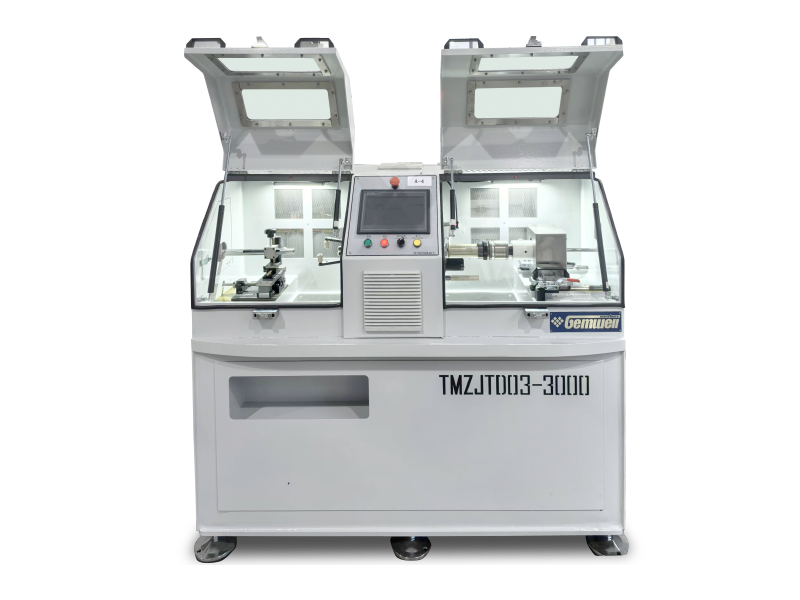
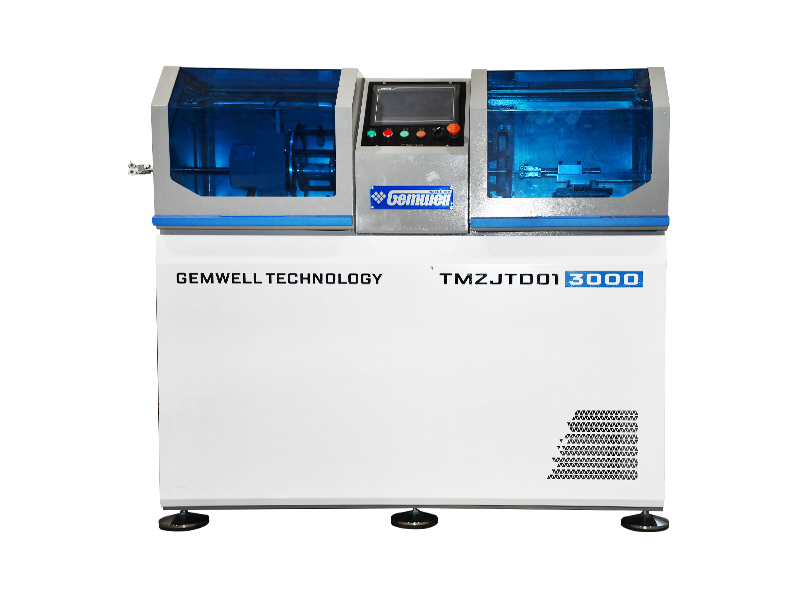
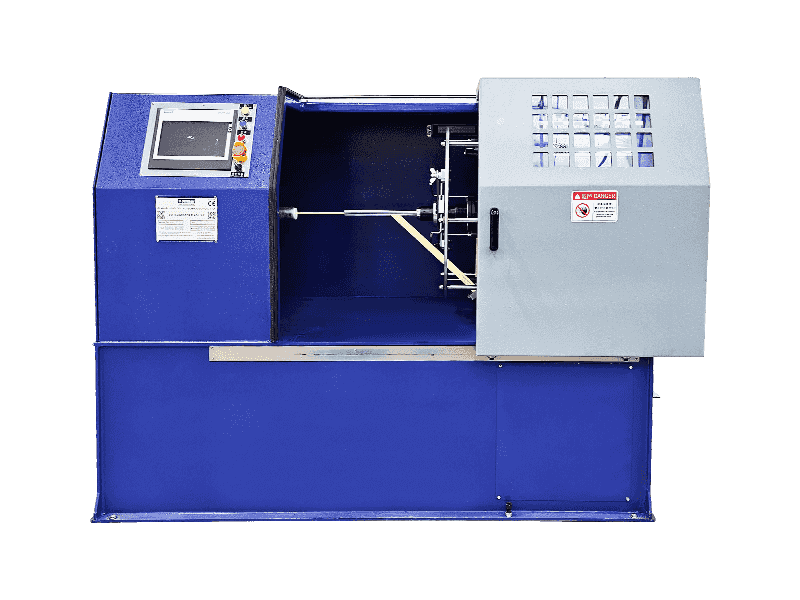
O mașină de extrudare - în special a extruder de sârmă și cablu — este echipamentul central utilizat pentru aplicarea unui strat continuu de material izolator sau de înveliș pe un conductor metalic. În termeni practici, aceasta înseamnă topirea unui compus termoplastic cum ar fi PVC, XLPE sau LSZH în interiorul unui butoi încălzit, apoi forțarea materialului topit printr-o matriță care îl înfășoară uniform în jurul unui fir de cupru sau aluminiu în mișcare. Rezultatul este un conductor izolat produs într-o singură trecere, neîntreruptă, la viteze care pot depăși 1.200 de metri pe minut pe liniile de cablu de date de ecartament fin.

Mașina de extrudare este coloana vertebrală a fiecărei fabrici de sârmă și cablu din întreaga lume. Fără acesta, conductorii bruti de cupru sau aluminiu nu pot fi izolați și nu poate fi fabricat niciun cablu finit - fie un cablu de alimentare, un cablu Ethernet Cat 6A sau o linie submarină de înaltă tensiune. Fiecare extruder de sârmă și cablu îndeplinește aceeași sarcină fundamentală: conversia granulelor de plastic solide sau a pulberii într-un flux topit controlat cu precizie, apoi depunerea acelui flux pe un conductor la grosimea peretelui, concentricitatea și calitatea suprafeței constante.

Distincția critică dintre un extruder de sârmă și cablu și o mașină generică de extrudare a materialelor plastice este ansamblul matriței transversale. În timp ce un extruder cu profil standard împinge materialul direct printr-o matriță fixă, un extruder de sârmă și cablu redirecționează topitura la 90 de grade (sau în linie în unele configurații) pentru a înconjura un conductor în mișcare. Acest design de cruce este ceea ce face posibilă izolarea sârmei la viteze de producție - și ceea ce face ca proiectarea unui extruder de sârmă și cablu să fie mai complexă și mai specializată decât orice altă categorie de mașini de plastic.

1.200 m/min Viteza maximă a liniei pentru cablu de date de calibre fin
±0,01 mm Toleranță dimensională la produsele de cablu premium
35–40 % Ponderea volumului de izolație a cablurilor folosind PVC la nivel global

Cum a Extruder de sârmă și cablu Lucrări: Procesul complet

Înțelegerea modului în care funcționează o mașină de extrudare de la început până la sfârșit este esențială pentru oricine care evaluează, cumpără sau întreține o linie de extrudare de sârmă și cablu. Procesul este continuu - spre deosebire de turnarea prin injecție, un extruder care funcționează corect nu se oprește niciodată la mijlocul producției - și fiecare subsistem se alimentează direct în următorul.

01

Pay-Off și Conductor Feed

Conductorul gol de cupru sau aluminiu se desfășoară dintr-o bobină de pe unitatea de plată, trece printr-un dispozitiv de îndreptat pentru a îndepărta ansamblul bobinei și, opțional, printr-un preîncălzitor care încălzește suprafața conductorului la 60–120°C. Preîncălzirea îmbunătățește aderența dintre izolație și conductor, ceea ce este deosebit de important pentru cablul de alimentare XLPE, unde compusul trebuie să se lege de suprafața metalică.

02

Hrănirea și plastificarea în butoi

Pelete sau pulbere cad din buncăr în gâtul de alimentare din partea din spate a cilindrului extruderului. Șurubul rotativ transportă materialul înainte prin zonele cilindrice din ce în ce mai fierbinți - pentru PVC standard, acestea variază de la 150°C la zona de alimentare până la 180°C lângă matriță. Geometria șurubului determină cât de bine este topit și omogenizat compusul. Pentru PVC, un șurub cu un raport L/D de 20:1 până la 25:1 și un raport de compresie aproape de 3:1 este standard. XLPE pentru cablul de medie tensiune necesită un șurub mai lung 30:1 L/D pentru a preveni reticulare prematură în cilindru.

03

Matriță transversală — Aplicarea izolației conductorului

Compusul topit iese din butoi și intră în cruce, unde este redirecționat în jurul conductorului de intrare. O torpilă sau un deflector din interiorul traversei despart fluxul de topire și îl converge uniform în jurul firului. Există două abordări de instrumente: scule de presiune , unde topitura contactează conductorul din interiorul matriței sub presiune (utilizat pentru aplicații de izolare care necesită aderență, cum ar fi cablul de alimentare XLPE) și scule pentru tuburi , unde topitura iese ca un tub care se trage în jos pe conductor după matriță (obișnuit pentru mantașele largi pe cablurile cu mai multe fire).

04

Răcire, măsurare și preluare

Conductorul proaspăt izolat intră într-un jgheab de răcire cu apă. Un conductor din PVC de 1 mm de perete care rulează la 200 m/min necesită, de obicei, 20-30 de metri de răcire activă pentru a se solidifica complet, fără deriva dimensională. Indicatoarele de diametru cu laser, testere de scântei (1 kV până la 15 kV în funcție de clasa de izolație) și monitoarele de capacitate funcționează continuu în linie. O unitate de extragere a capstanului controlează viteza liniei cu o precizie de ± 0,1% înainte ca cablul finit să fie înfășurat pe o bobină de preluare.
Tipuri de configurații ale extruderului de sârmă și cablu

Nu toate mașinile de extrudare sunt proiectate în același mod. Configurația extruderului de sârmă și cablu - cu un singur șurub, tandem, coextrudare - determină direct ce produse pot fi fabricate, cu ce viteză și cu ce cost de capital. Selectarea unei configurații greșite pentru o gamă de produse duce la probleme de calitate, timpi de nefuncționare excesivi sau investiții inutile.

Configurații comune ale extruderului de sârmă și cablu și parametri tipici de funcționare (Sursa: specificații tehnice industriale de la Davis-Standard, Rosendahl Nextrom și Gemwell)
Tip extruder Diametrul șurubului Aplicație primară Viteza maximă tipică a liniei
Un singur șurub (alezaj neted) 25–150 mm Izolatie si manta din PVC Până la 800 m/min (ecartament fin)
Un singur șurub (alimentare canelată) 45–120 mm Compuși HDPE, LSZH, PP Până la 600 m/min
Extruder dublu tandem Două șuruburi de 45–90 mm fiecare Izolație cu două straturi și jachetă Până la 500 m/min
Linie triplă de co-extrudare Trei extrudere, 60–200 mm MV/HV XLPE cu ecrane semiconductoare 3–10 m/min (cablu mare de alimentare)
Linie de sârmă fină de mare viteză (extrudere pereche) 30–45 mm pe cap Cat 6A, Cat 8, cablu coaxial Peste 1.000 m/min

Extruder cu un singur șurub: calul de lucru al industriei

Extruderul de sârmă și cablu cu un singur șurub reprezintă cea mai mare parte a producției globale de izolație în volum. Un extruder cu un singur șurub de 60 mm care funcționează la 120 rpm poate furniza 180-220 kg/h de compus PVC, suficient pentru a acoperi 1,5 mm² sârmă de construcție la 400 m/min. Simplitatea unui singur aranjament cu șurub și cilindru înseamnă o schimbare mai rapidă a șuruburilor pentru tranzițiile de produs, un stoc mai mic de piese de schimb și o depanare simplă - avantaje pe care producătorii de sârmă de construcție cu volum mare le prețuiesc foarte mult.

Co-extrudare și linii tandem: eficiență multistrat

Pentru cablurile care necesită două sau mai multe straturi discrete - izolație XLPE cu o manta din PVC lipită sau un cablu auto cu o bandă de identificare colorată peste un compus de bază alb - configurațiile tandem sau co-extrudare alimentează compuși separați într-o traversă cu două canale sau trei canale. Acest lucru elimină necesitatea unei treceri de rebobinare între straturi, reducând costurile de procesare cu 15-25% la produsele cu mai multe straturi. Coextrudarea triplă este obligatorie pentru cablul XLPE de medie tensiune, unde ecranele semiconductoare interioare și exterioare trebuie să se lipească de izolație în timp ce sunt încă topite, fără contaminare la interfețe.

Materiale prelucrate pe un extruder de sârmă și cablu

Familia de compuși care este procesată definește întreaga specificație a mașinii de extrudare - geometria șurubului, metalurgia butoiului, profilul temperaturii și capacitatea de răcire. Diferitele materiale de izolație se comportă foarte diferit în timpul extrudarii, iar utilizarea compusului greșit pe un extruder de sârmă și cablu nepregătit are ca rezultat o producție degradată, rate mari de deșeuri sau deteriorarea echipamentului.

PVC

Clorura de polivinil (PVC)

PVC reprezintă aproximativ 35–40% din volumul total de izolație a cablurilor la nivel global. Procesează cu ușurință între 160–190°C și acceptă o gamă largă de plastifianți și ambalaje ignifuge. Provocarea cheie este sensibilitatea termică - peste 200°C sau sub forfecare excesivă, PVC se degradează și eliberează clorură de hidrogen, care corodează cilindrul și crucea. Șuruburile standard pentru PVC utilizează un raport de compresie de 2,5–3,0:1 cu șuruburi cromate lustruite.

XLPE

Polietilenă reticulata (XLPE)

XLPE este izolația standard pentru cablurile de alimentare de medie tensiune (1–35 kV) și de înaltă tensiune. Reacția de reticulare trebuie să aibă loc după matriță - nu în interiorul cilindrului extruderului - ceea ce constrânge proiectarea șurubului pentru a evita încălzirea excesivă prin forfecare. Tuburile de azot cu polimerizare uscată mențin temperaturi peste 200°C pentru sistemele cu peroxid. Sistemele Silane-XLPE folosesc un extruder mai simplu de sârmă și cablu, dar necesită o saună post-extruziune sau o baie de apă fierbinte pentru a finaliza reacția de reticulare.

LSZH

Scăzut fum, zero halogen (LSZH)

Compușii LSZH conțin umpluturi minerale - trihidrat de aluminiu (ATH) sau hidroxid de magneziu - la încărcări de 50-65% din greutate, făcându-i foarte abrazivi, cu vâscozitate la topire semnificativ mai mare decât PVC. Extruderele de sârmă și cablu care rulează LSZH necesită butoaie bimetalice (suprafață de uzură de minim 60 HRC), șuruburi din aliaj întărit și capete mai mari. Ratele de ieșire sunt cu 20-30% mai mici decât secțiunile echivalente din PVC. LSZH este obligatoriu conform standardelor de incendiu IEC 60332 și EN 50266 pentru tuneluri, nave marine și clădiri publice.

TPU

TPE și poliuretan termoplastic (TPU)

TPE și TPU au crescut rapid în aplicațiile pentru automobile, robotică și cabluri portabile pentru scule, înlocuind cauciucul vulcanizat în multe utilizări cu flexibilitate ridicată. Sunt extrudabile pe extrudere standard de sârmă și cablu, cu modificări modeste ale șuruburilor, procesează la 190–220°C și elimină complet etapa de vulcanizare. TPU oferă o rezistență remarcabilă la abraziune - de 10 până la 50 de ori mai mare decât PVC-ul - făcându-l mantaua preferată pentru cablurile cu lanțuri de tragere și cablurile robotilor industriali care flexează milioane de cicluri pe durata de viață.

FEP

Fluoropolimeri (FEP, ETFE, PTFE)

Cablurile izolate cu fluoropolimer servesc aplicațiilor aerospațiale, militare și industriale de înaltă temperatură care necesită un serviciu continuu la 150–260°C. FEP și ETFE sunt prelucrabile prin topire pe extrudere specializate de sârmă și cablu cu căi de topire căptușite cu PTFE sau construcție din aliaj de nichel, deoarece fluoropolimerii sunt corozivi pentru oțelul standard la temperaturi de procesare de 340–380°C. PTFE în sine necesită extrudare ram (pastă) mai degrabă decât extrudarea cu șurub. Liniile de fluoropolimeri dedicate Davis-Standard se ocupă de dimensiuni ale conductorilor de la 10 AWG la 30 AWG, cu grosimi ale peretelui de la 0,076 la 0,30 mm.

HDPE

HDPE și compuși dielectrici spumați

Polietilena de înaltă densitate – atât solidă, cât și spumă fizic – este izolația de alegere pentru cablurile de date structurate (Cat 5e, Cat 6, Cat 6A, Cat 8) și cablul coaxial. Spumarea cu injecție de azot sau un agent de expandare chimic reduce constanta dielectrică de la 2,3 (HDPE solid) la 1,5–1,8, ceea ce permite cablului Cat 6A să atingă o lățime de bandă de 500 MHz. Controlul diametrului pe un fir de izolație spumă și un extruder de cablu trebuie să fie mai strâns de ±0,005 mm pentru a menține impedanța cablului în toleranța de ±3 ohmi a standardelor TIA-568.

Parametri critici de calitate care definesc performanța mașinii de extrudare

Calitatea în extrudarea sârmei și cablurilor nu este o singură variabilă - este controlul simultan al mai multor parametri interdependenți, adesea prin automatizare în buclă închisă pe liniile moderne de mașini de extrudare. Înțelegerea parametrilor care contează cel mai mult și a modului în care se relaționează între ei este cheia pentru a rula o operație de extruder cu sârmă și cablu de mare randament.

Excentricitatea și uniformitatea grosimii peretelui

Excentricitatea - poziția decentrată a conductorului în interiorul izolației - determină în mod direct rigiditatea dielectrică a cablului și capacitatea acestuia de a trece testele de rezistență la înaltă tensiune. IEC 60227 specifică că pentru un fir de clădire din PVC de 1,5 mm² cu grosimea nominală a peretelui de 0,7 mm, peretele minim în orice punct nu trebuie să scadă sub 80% din nominal . Aceasta înseamnă că excentricitatea maximă admisă este de ±0,14 mm pe un perete de 0,7 mm. Obținerea constantă a acestui lucru la 500 m/min necesită o traversă controlată de concentricitate cu șuruburi de centrare a matriței, un ghidaj de conductor în amonte și un monitor de capacitate în linie care se alimentează înapoi la actuatoarele capului transversal.

Temperatura de topire și stabilitatea presiunii de topire

Presiunea de topire la capul matriței este principalul indicator în timp real al stabilității procesului pe un extruder de sârmă și cablu. Fluctuațiile de presiune cauzate de uzura șurubului, alimentarea neconsecventă a peleților sau șuruburile uzate apar direct ca variație de diametru a cablului finit. O mașină de extrudare stabilă menține variația presiunii topiturii sub ±2 bar la starea de echilibru. Unele linii de precizie instalează o pompă cu angrenaje între extruder și cruce pentru a decupla variația de ieșire a șurubului de presiunea matriței, permițând controlul diametrului la ± 0,003 mm - o cerință pentru aplicațiile de precizie ale cablurilor coaxiale și cu fibră optică.

Controlul temperaturii zonei de butoi

Un butoi tip extruder de sârmă și cablu are patru până la șase zone de temperatură controlate independent. Pentru PVC, acestea cresc de la aproximativ 150°C în zona de alimentare la 180°C lângă matriță. Controlerele PID de precizie mențin fiecare zonă la ±1°C, deoarece o deviere de 5°C a temperaturii topiturii se traduce direct în variația vâscozității și împrăștierea grosimii peretelui. Benzile de încălzire și termocuplurile defecte sunt o cauză comună a anomaliilor zonei de temperatură, care sunt adesea diagnosticate greșit ca probleme compuse sau șuruburi - înlocuirea preventivă a termocuplurilor la fiecare 12-18 luni este cea mai bună practică.

Controlul vitezei liniei și al cabestanului

Unitatea de extragere a capstanului stabilește raportul de tragere și controlează direct diametrul final al izolației. Un cabestan acţionat de servo cu feedback de tensiune al rolei dansatoare răspunde la citirile calibrelor de diametru în 50–100 ms pe comenzile CNC moderne. Reglarea vitezei mai bună decât variația vitezei de ± 0,1% este esențială pentru izolarea cu pereți subțiri, unde o excursie a vitezei de 0,5% produce o modificare măsurabilă a diametrului. Viteza liniei este, de asemenea, pârghia principală de debit: dublarea de la 200 la 400 m/min dublează producția pe aceeași mașină de extrudare, astfel încât stabilitatea capstanului are un impact direct asupra economiei producției.

Calitatea suprafeței și rata de promovare a testului Spark

Defectele de suprafață - bule, gropi, dungi sau textura aspră - pot duce la defecțiuni electrice la testarea scânteilor. Bulele sunt cel mai adesea cauzate de umiditatea compusului peste 0,05% (rezolvată prin pre-uscare pelete la 70–80°C timp de 2–4 ore) sau aditivii volatili din compus. Dungile indică de obicei material degradat sau contaminare în zonele moarte ale traversei. Criteriul de referință în industrie pentru liniile de izolație de volum este rata de trecere a testului de scânteie continuă de mai sus 99,8% de toată lungimea testată.

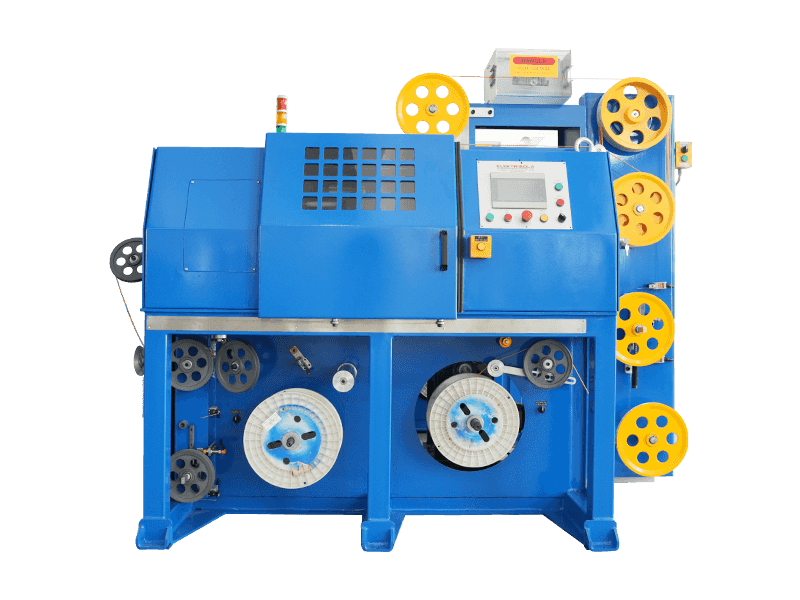
Dispoziție completă a liniilor de extrudere de sârmă și cablu: de la plată până la preluare

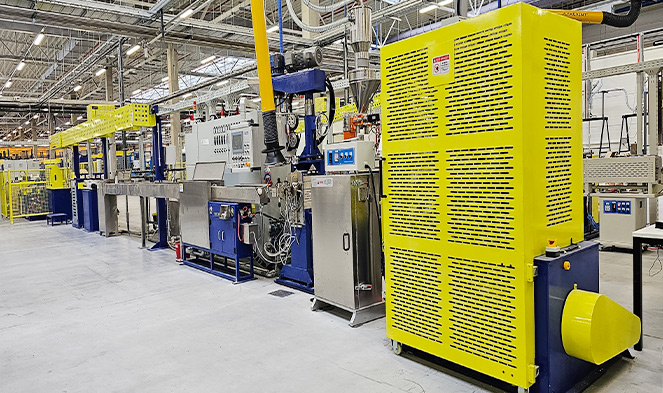
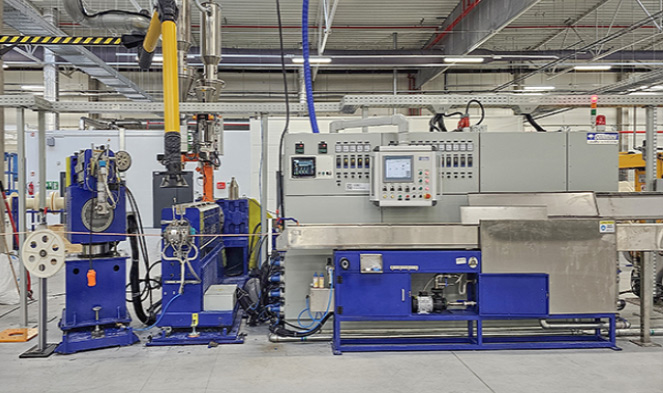
Un extruder de sârmă și cablu nu este niciodată o mașină de sine stătătoare. Se află în centrul unei linii complete de extrudare al cărei aspect - de la bobina de plată până la preluarea cablului finit - determină deșeurile de pornire, timpul de schimbare și consistența dimensională finală. Lungimea totală a liniei variază de la 20 de metri pentru o linie de izolație a firului de clădire mică la peste 150 de metri pentru o linie XLPE de medie tensiune cu tuburi de polimerizare cu azot.

  1. Unitate de plată — ține tamburul conductorului gol (până la 3.000 kg pentru cabluri mari de alimentare) cu un braț de dansator cu tensiune controlată. Recompensele active cu servomotor mențin tensiunea constantă chiar și în timpul accelerării bobinei.
  2. Îndreptător și preîncălzitor — îndreptează conductorul bobinat și îndepărtează oxidarea suprafeței. Preîncălzirea la 60–120°C este standard pentru cablul de alimentare XLPE pentru a îmbunătăți aderența izolației.
  3. Extruder de sârmă și cablu cu cruce - unitatea de bază. Lungimea cilindrului, diametrul șurubului și alezajul capului transversal sunt dimensionate în funcție de compusul specific și gama de produse fabricate.
  4. Jgheaburi de răcire — de obicei, două până la trei secțiuni seriale de răcire cu apă cu temperatură în scădere (caldă, caldă, rece) pentru a evita șocul termic și stresul rezidual în peretele de izolație.
  5. Măsurare în linie — indicator de diametru exterior cu laser, monitor de capacitate, tester de scântei și, opțional, un scanner cu raze X pentru grosimea peretelui pentru produse cu cabluri de precizie. Toate instrumentele furnizează date către PLC-ul de linie pentru control în buclă închisă.
  6. Capstan și dansator — retragere servo-acționată menținând tensiunea și viteza liniei la o variație de viteză mai bună de ±0,1%.
  7. Unitate de marcare — unitatea de imprimare cu jet de cerneală sau de gravare aplică semne de contor, tensiuni nominale, coduri de culori și text de identificare pe suprafața exterioară a izolației sau a mantalei.
  8. Preluare și bobinare — bobinator de bobină sau răsucitor de tambur, cu tăiere și transfer automat pe linii echipate cu acumulator pentru a evita opririle de producție la schimbarea bobinei.

Alinierea greșită între plăcuță și traversă de până la 2-3 mm la viteză mare provoacă vibrații ale conductorului și vârfuri de excentricitate care sunt dificil de corectat fără oprirea liniei. Toate unitățile trebuie montate pe un cadru de bază de oțel rigid și aliniate cu grijă în timpul instalării.

Defecte de extrudare pe liniile de extrudare de sârmă și cablu: cauze și corecții

Chiar și liniile de extrudere de sârmă și cablu bine întreținute întâmpină defecte de producție. Recunoașterea tipului de defect și identificarea rapidă a cauzei sale principale este diferența dintre un interval scurt de corecție și ore de producție a deșeurilor. Tabelul de mai jos acoperă cele mai frecvente defecte întâlnite pe liniile de mașini de extrudare din industrie.

Defecte comune de extrudare a sârmei și cablurilor, cauzele fundamentale și acțiunile corective (Sursa: referință tehnică Gemwell Electrical Machinery, 2026)
Defect Cauza cea mai comună Acțiune corectivă
Variația diametrului (ciclică) Creștere a șurubului, vârf uzat, presiune de topire instabilă Instalați pompa cu viteze; inspectați și înlocuiți componentele șuruburilor uzate
Bule și goluri în izolație Umiditate compusă peste 0,05%; degradarea plastifiantului volatil Compus preuscat 2–4 ore la 70–80°C; revizuirea pachetului de aditivi
Suprafață aspră (piele de rechin) Ruptura topiturii de la rata de forfecare excesivă a peretelui matriței Creșteți temperatura matriței; reduce viteza liniei; adăugați un ajutor de procesare
Excentricitate ridicată Vibrația conductorului; vârful matriței nealiniat; tub de ghidare uzat Re-centrarea traversei; înlocuiți tubul de ghidare; verifica tensiunea conductorului
Dunări și decolorare Material degradat în zonele moarte ale traversei Curăţare traversă; dezasamblați și curățați; inspectați zonele moarte
Eșecuri ale testului de scânteie (găuri) Contaminare în compus; bule; punct subțire din excentricitate Compus pentru ecran; abordați problema excentricității; îmbunătățirea curățeniei la manipularea materialelor

Cum să selectați mașina de extrudare potrivită pentru producția dvs. de sârmă și cablu

Selectarea unui extruder de sârmă și cablu necesită elaborarea unui set structurat de specificații înainte de a aborda orice producător. Alegerea greșită a mașinii — șurub subdimensionat, raport L/D incorect, răcire insuficientă sau viteza inadecvată a liniei — nu poate fi compensată complet prin ajustări operaționale. Definiți următorii parametri înainte de a solicita oferte:

Gama de dimensiuni a conductorului

Definiți secțiunea transversală minimă a conductorului (de exemplu, 0,1 mm² pentru cablul de date) și maximă (de exemplu, 300 mm² pentru cablul de alimentare). Acest interval determină dimensiunea dorită a găurii traversei, selectarea matriței și a vârfului și dacă o singură traversă poate acoperi întreaga gamă sau sunt necesare mai multe traverse.

Familia compusului și grosimea peretelui

PVC, LSZH și XLPE necesită fiecare geometrie diferită a șurubului. Grosimea minimă a peretelui din gama de produse determină selecția geometriei matriței și vârfului și ținta raportului de tragere (DDR). Depășirea DDR 2.5 pe LSZH poate introduce fracturi de topire, ducând la defecțiuni ale suprafeței la testarea cu scântei.

Producție țintă în kg/h

Calculați puterea țintă din viteza liniei înmulțită cu greutatea liniară a cablului izolat la dimensiunile nominale. Acest calcul dimensionează diametrul șurubului extruderului și motorul de antrenare. Un extruder de sârmă și cablu de 60 mm care funcționează la 120 rpm furnizează aproximativ 180–220 kg/h de compus PVC - suficient pentru sârmă de construcție de 1,5 mm² la 400 m/min.

Toleranțe dimensionale necesare

Toleranțele standard ale sârmei de clădire conform IEC 60227 sunt realizabile cu feedback de bază pentru calibrul diametrului. Cablul auto conform ISO 6722 sau cerințele de cablare aerospațială necesită o pompă cu angrenaje și măsurarea grosimii peretelui cu raze X. Definiți cea mai strânsă toleranță din gama de produse și dimensionați instrumentația în consecință - este posibilă montarea ulterioară a unei pompe cu angrenaje după instalare, dar adaugă costuri și timpi de nefuncționare.

Numărul de straturi necesar

Izolația cu un singur strat utilizează un extruder. Strat dublu (izolație plus manta) necesită fie o linie tandem cu două extrudere în secvență, fie o traversă de co-extrudare. Coextrudarea triplă pentru cablul XLPE de medie tensiune cu ecrane semiconductoare necesită trei extrudere care alimentează o singură traversă cu trei canale - o platformă complet diferită de o linie de sârmă de clădire.

Nivel de automatizare și buget

O linie complet automatizată de extrudere de sârmă și cablu, cu control al diametrului în buclă închisă, schimbare automată a bobinei și gestionarea rețetei, reduce deșeurile de pornire și costul forței de muncă cu 30-60% în comparație cu operarea manuală. Prețurile liniei instalate pentru o linie de sârmă de construcție PVC/LSZH de uz general (extruder de 60 mm, 25:1 L/D, pompă cu angrenaje, indicator laser) variază de la 300.000 USD la 800.000 USD. Liniile de coextruziune triplă de tensiune medie XLPE pornesc de la 2 milioane USD și depășesc 8 milioane USD pentru configurațiile verticale VCV cu polimerizare uscată completă. (Sursa: referință din industria Gemwell, 2026)

Aplicații ale extruderelor de sârmă și cabluri în sectoarele industriale cheie

Aceeași tehnologie fundamentală a mașinilor de extrudare deservește industrii radical diferite, fiecare cu propriile cerințe de compuși, toleranțe dimensionale și economie de producție. Înțelegerea contextului aplicației este la fel de importantă ca și înțelegerea mașinii în sine.

Automobile

Automobile Wire Harness Cables

Automobile wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Infrastructura de energie

Cablu de alimentare de medie și înaltă tensiune

La scara opusă, cablul de alimentare submarin și cablul terestre de foarte înaltă tensiune utilizează cele mai mari configurații de extruder de sârmă și cablu disponibile. Secțiunile transversale ale conductorului de la 500 mm² la 2.500 mm² necesită linii de coextrudare triple care aplică ecranul semiconductor interior, peretele izolator XLPE (15–25 mm grosime) și ecranul semiconductor exterior într-o singură trecere la 3–10 m/min. Curățarea izolației la clasa de cablu 220–525 kV este extraordinară – particulele metalice mai mari de 125 microni în XLPE sunt interzise, ​​necesitând manipularea compusului ultra-curat și zonele de asamblare în cameră curată în jurul traversei. Cu peste 250 de sisteme de cabluri pentru clădiri instalate în întreaga lume, Davis-Standard este unul dintre liderii recunoscuți pentru acest segment.

Date și telecomunicații

Date și telecomunicațiimunications Cables

Cablajul structurat pentru Cat 6A și Cat 8 Ethernet și cablul coaxial pentru distribuția în bandă largă, acordă prioritate uniformității capacității și controlului impedanței, mai degrabă decât rezistența la tensiune. Cat 6A cu miez solid utilizează izolație FEP spumă sau HDPE solidă la un perete de 0,25–0,35 mm pe un conductor de 0,57 mm, produs la 800–1.000 m/min. Procesul de spumare — spumare fizică cu injecție de azot sau spumare chimică cu azodicarbonamidă — reduce constanta dielectrică de la 2,3 (HDPE solid) la 1,5–1,8, permițând o lățime de bandă de 500 MHz. Controlul diametrului pe un extruder de sârmă de izolație spumă și cablu trebuie să atingă o valoare mai bună de ±0,005 mm pentru a menține impedanța în toleranța de ±3 ohmi a standardelor TIA-568.

Încărcare EV

Cabluri de încărcare pentru vehicule electrice

Cablurile de încărcare rapidă EV DC gestionează curent continuu de până la 500 A la 1.000 V DC, cu raze de îndoire sub 30 mm la -40°C — o combinație care necesită mantale flexibile din TPU sau silicon aplicate pe liniile de extrudare cu mai multe straturi de sârmă și cablu. Designurile răcite cu lichid adaugă o complexitate a stratului, cu izolația extrudată peste un tub de cupru care transportă fluid de răcire. Liniile de mașină de extrudare pentru acest produs trebuie să gestioneze mai multe straturi simultane, păstrând în același timp proprietățile de flexibilitate care permit cablului să atârne, să se retragă și să se flexeze de mii de ori în timpul utilizării pe teren. Se estimează că cererea globală de cabluri de încărcare pentru vehicule electrice va crește cu peste 20% CAGR până în 2030, conducând la noi investiții semnificative în capacitatea extruderului de sârmă și cablu la nivel mondial.

Practici de întreținere care prelungesc durata de viață a extruderului de sârmă și cablu

Un extruder de sârmă și cablu este un activ cu consum mare de capital, cu costuri ale liniei instalate de la 300.000 USD la peste 8 milioane USD, în funcție de configurație. Întreținerea adecvată se traduce direct în timpul de funcționare, calitatea produsului și durata de viață măsurată în ani și nu în luni. Practicile de mai jos reprezintă standardul adoptat de producătorii de sârme și cabluri de mare capacitate la nivel global.

Monitorizarea uzurii șuruburilor și cilindrului

Măsurați diametrul găurii cilindrului și diametrul șurubului la fiecare 6-12 luni folosind instrumente calibrate. Când jocul diametrul dintre șurub și cilindru depășește 0,4–0,6 mm (în funcție de diametrul șurubului), consistența de ieșire scade și debitul de scurgere crește, provocând fluctuații de presiune care apar ca variații de diametru în cablul finit. Înlocuirea șurubului înainte ca cilindrul să atingă aceeași etapă de uzură este de obicei mai rentabilă decât înlocuirea ambelor simultan.

Frecvența de curățare a traversei

LSZH și compușii pigmentați necesită dezasamblarea și curățarea traversei la fiecare 8-24 de ore de producție pentru a îndepărta materialul degradat din zonele moarte din matriță și torpilă. Compusul natural PVC standard pe o linie curată poate dura 200-500 de ore între curățări complete. Un ciclu de purjare programat folosind un compus de purjare stabil la căldură înainte de fiecare oprire îndepărtează reziduurile fără a fi demontat și prelungește semnificativ intervalul de service.

Inspecția benzii de încălzire și a termocuplului

Benzile de încălzire și termocuplurile defecte provoacă anomalii ale zonei de temperatură, care sunt adesea diagnosticate greșit ca probleme de compus sau șuruburi pe extruderul de sârmă și cablu. Inspectați trimestrial clemele încălzitorului pentru slăbire și puncte fierbinți. Înlocuiți termocuplurile preventiv la fiecare 12-18 luni - costul unui termocuplu este banal în comparație cu deșeurile generate de o singură zonă de temperatură scăpată de sub control pe o linie XLPE.

Serviciu de transmisie și cutie de viteze

Cutiile de viteze ale extruderului funcționează sub sarcini mari, ciclice de cuplu. Urmați intervalele de schimbare a uleiului de transmisie specificate de OEM, de obicei la fiecare 4.000–8.000 de ore de funcționare. Analiza vibrațiilor la cutia de viteze de două ori pe an identifică uzura rulmenților înainte de defecțiunea catastrofală. O defecțiune a cutiei de viteze pe o linie de extrudere de sârmă și cablu de mare viteză cauzează ore până la zile de oprire neprogramată și potențiale daune ale arborelui șurubului.

Calibrarea manometrelor și verificarea testerului de scântei

Diametrele laser necesită calibrare lunară față de ținte de referință trasabile. Testerele de scântei trebuie verificate împotriva unui defect artificial cunoscut (un orificiu controlat în izolație) la începutul fiecărei ture de producție. Un tester de scântei necalibrat care ratează erorile reale este mai periculos decât nici un tester, deoarece creează o încredere falsă în calitatea produsului în timp ce expediază cablul defect.

Calitatea apei prin jgheab de răcire

Răcirea prin apă acumulează de-a lungul timpului creșterea biologică, depunerile de calcar și plastifianții. Biofoulingul din interiorul unui jgheab de răcire poate contamina suprafața cablului cu depuneri organice care se manifestă sub formă de dungi la suprafață sau defecțiuni de aderență. Menține conductivitatea apei, pH-ul și nivelurile de biocid în conformitate cu specificațiile. Completați cicluri de scurgere și curățare pe sistemul de jgheaburi trimestrial sau mai frecvent pe liniile din PVC unde extracția plastifiantului în apă este mare.

Specificațiile șuruburilor și cilindrului pentru diferiți compuși de cabluri

Șurubul și cilindrul sunt componentele cele mai critice din punct de vedere mecanic din orice extruder de sârmă și cablu. Geometria lor, metalurgia și tratarea suprafeței determină rata de ieșire, omogenitatea compusului, stabilitatea presiunii și durata de viață. Specificarea șurubului corect pentru familia de compuși țintă nu este opțională - rularea unui șurub PVC pe un compus XLPE sau un compus LSZH va produce probleme de calitate care nu pot fi rezolvate prin ajustarea profilelor de temperatură sau viteză.

Specificații recomandate pentru șuruburi și cilindri în funcție de familia de compuși pentru aplicații de extrudere de sârmă și cablu
Compus Raportul L/D Raport de compresie Căptușeală de butoi Suprafața șurubului Interval de temperatură a procesului
PVC 20:1 până la 25:1 2,5–3,0:1 Bimetalic standard Cromat, lustruit 150–190°C
XLPE 25:1 până la 30:1 2,0–2,5:1 Bimetalic standard Aliaj tratat cu nitrură 200–220°C
LSZH/HFFR 25:1 până la 36:1 2,0–2,8:1 Bimetalic cu uzură ridicată (60 HRC min) Oțel înalt aliat călit 180–210°C
TPU/TPE 20:1 până la 24:1 2,5–3,5:1 Bimetalic standard Tratat cu nitrură 190–220°C
FEP/ETFE 20:1 până la 24:1 3,0–4,0:1 Căptușit cu PTFE sau aliaj de nichel Aliaj de nichel 340–380°C

Raportul L/D (lungime-diametru) este unul dintre cei mai dezbătuți parametri în specificațiile extruderului de sârmă și cablu. Șuruburile mai lungi oferă mai mult timp de rezidență pentru topire și omogenizare, ceea ce este benefic pentru compuși dificili precum LSZH cu încărcare de umplutură de 50-65%. Cu toate acestea, șuruburile mai lungi cresc, de asemenea, aportul de căldură de forfecare, ceea ce poate declanșa reticulare prematură în XLPE sau degradare în PVC-ul sensibil la căldură. Unii furnizori oferă șuruburi cu un L/D de 36:1 special pentru aplicații de spumare fizică în care amestecarea și topirea precisă a materialului sunt critice. Alegerea corectă depinde întotdeauna de compusul specific procesat, nu de o singură recomandare universală.

v