E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ce înseamnă de fapt fire și cablu?
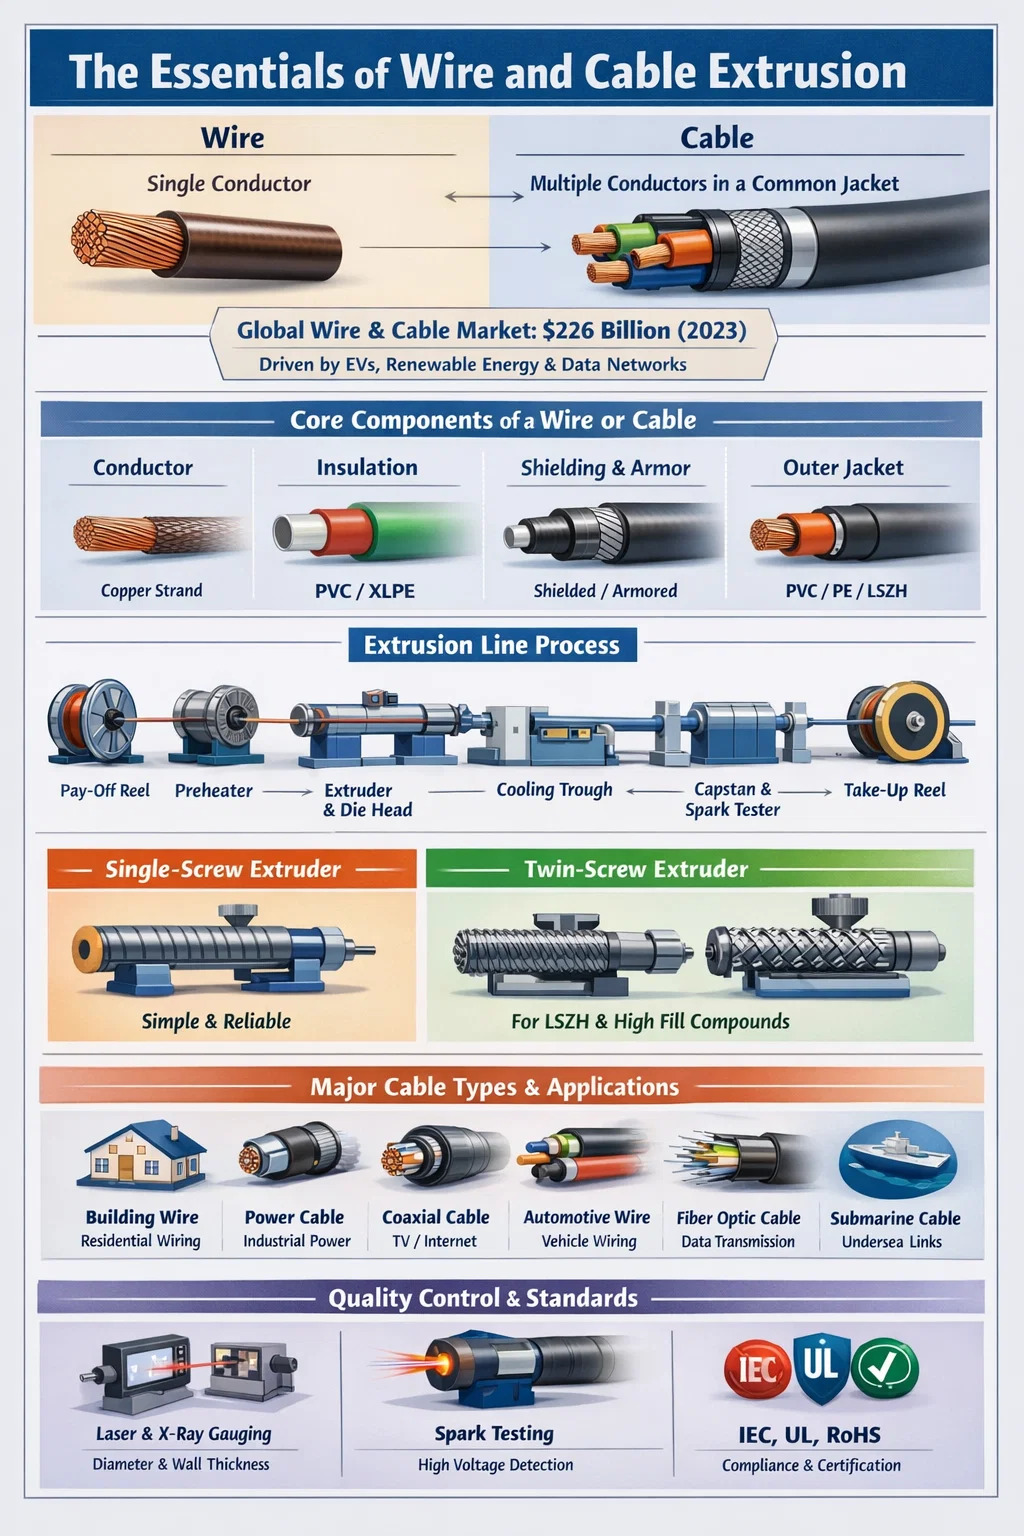
Firul și cablul sunt coloana vertebrală a infrastructurii electrice moderne, dar mulți oameni folosesc acești doi termeni în mod interschimbabil atunci când sunt diferiți din punct de vedere tehnic. Un fir este un singur conductor - de obicei un fir de metal, cel mai frecvent cupru sau aluminiu - în timp ce un cablu este un ansamblu de doi sau mai mulți conductori grupați împreună într-o manta sau manta comună. Această distincție contează enorm în producție, instalare și conformitatea cu reglementările.
În termeni practici, un fir de cupru gol ar putea fi folosit pentru împământare, în timp ce un cablu multinucleu izolat cu PVC transportă energie într-o clădire rezidențială. Piața globală de sârmă și cablu a fost evaluată la aproximativ 226 miliarde USD în 2023 și se estimează că va crește în mod constant, determinat de urbanizare, extinderea infrastructurii EV și proiecte de energie regenerabilă. Înțelegerea diferenței dintre sârmă și cablu este fundamentală pentru selectarea materialelor potrivite, a procesului de fabricație și a echipamentului - inclusiv a cablului și a extruderului potrivit.
Componentele de bază: ce alcătuiesc un fir sau un cablu
Indiferent dacă vă uitați la un simplu fir de conectare sau la un cablu de alimentare de înaltă tensiune, structura fundamentală urmează un model consistent. Fiecare strat are un rol de protecție sau funcțional specific.
Dirijor
Conductorul este miezul activ electric. Cuprul rămâne materialul dominant datorită conductivității sale (aproximativ 58 MS/m), dar aluminiul este utilizat pe scară largă în liniile aeriene de transmisie datorită costului său mai mic și greutății mai mici. Conductorii pot fi solidi sau plini. Conductoarele cu toroane oferă o flexibilitate mai bună și sunt preferați în aplicațiile în care cablurile sunt îndoite sau mutate frecvent.
Izolație
Izolația înconjoară fiecare conductor pentru a preveni scurgerile electrice și scurtcircuitele. Materialele izolante obișnuite includ PVC (policlorură de vinil), XLPE (polietilenă reticulata), LSZH (scăzut de fum, zero halogen) și compuși de cauciuc. Alegerea depinde de tensiunea de funcționare, intervalul de temperatură și condițiile de mediu. Izolația XLPE poate suporta temperaturi de până la 90°C continuu și până la 250°C în condiții de scurtcircuit , făcându-l standard în cablurile de medie și înaltă tensiune.
Scuturi și armuri
Unele cabluri includ ecranare metalică (bandă de cupru, folie de aluminiu sau fire împletite) pentru a bloca interferența electromagnetică. Cablurile blindate adaugă un strat de sârmă de oțel sau bandă de oțel pentru protecție mecanică în aplicații subterane sau industriale.
Jacheta exterioară
Jacheta exterioară este stratul de protecție final care ține totul împreună și oferă rezistență la umiditate, substanțe chimice, radiații UV și abraziune mecanică. PVC-ul este cel mai comun material pentru jachetă la nivel global, deși PE (polietilenă) și TPU (poliuretan termoplastic) sunt în creștere în utilizare pentru aplicații de specialitate.
Principalele tipuri de fire și cabluri și aplicațiile lor
Industria sârmei și cablurilor acoperă o gamă enormă de tipuri de produse. Fiecare categorie este concepută pentru un set specific de cerințe electrice, mecanice și de mediu.
| Tip cablu | Aplicație tipică | Izolație Material | Gama de tensiune |
|---|---|---|---|
| Sârmă de clădire (NM-B, THHN) | Cablaje rezidentiale | PVC/Nailon | Până la 600V |
| Cablu de alimentare | Distribuția de energie industrială | XLPE / EPR | 1kV – 500kV |
| Cablu coaxial | TV, internet, semnal RF | PE spumă / PE solid | Tensiune joasă |
| Sârmă pentru automobile | Cablajul vehiculului | PVC / XLPE / TPU | 12 V – 800 V (EV) |
| Cablu fibră optică | Transmiterea datelor | LSZH / PE | N/A (optic) |
| Cablu submarin | Legături submarine de energie/date | XLPE | Până la 525 kV (HVDC) |
Fiecare dintre aceste categorii necesită un proces de extrudare specific, iar extruderul de sârmă și cablu utilizat trebuie să fie potrivit cu vâscozitatea materialului, grosimea necesară a peretelui și viteza de producție.
Rolul unui Extruder de sârmă și cablu în Producție
Extruderul de sârmă și cablu este piesa centrală a echipamentului în linia de producție. Funcția sa principală este de a aplica izolație, înveliș sau alte straturi de polimer pe un conductor prin topirea materialului termoplastic sau termorigid și împingându-l printr-o matriță în jurul firului la viteză mare. Fără un extruder configurat corespunzător, este imposibil să se obțină o grosime constantă a peretelui, o aderență bună și proprietățile mecanice cerute de standarde precum IEC 60228, UL 44 sau RoHS.
O linie tipică de extrudare a sârmei și cablurilor include următoarele componente care funcționează în secvență: o bobină de plată care alimentează conductorul gol, un preîncălzitor, extruderul însuși cu capul său de matriță, un jgheab de răcire, un capstan sau o unitate de transport, un tester de scântei pentru detectarea defectelor și o bobină de preluare. Fiecare stație trebuie să fie precis sincronizată. Chiar și o variație de 5% a vitezei liniei poate cauza abateri ale grosimii peretelui care nu respectă cerințele de toleranță dimensională.
Extrudere cu un singur șurub vs. extrudere cu două șuruburi
Cea mai comună configurație în producția de sârmă și cablu este extruder cu un singur șurub , care este favorizat pentru simplitate, fiabilitate și costuri reduse de întreținere. Mașinile cu un singur șurub manipulează eficient PVC, PE, XLPE și majoritatea materialelor standard ale jachetei. Raportul șuruburilor L/D (lungime-diametru) variază de obicei între 20:1 și 30:1 pentru aplicații cu sârmă și cablu.
Extrudoarele cu două șuruburi, atât co-rotative, cât și contra-rotative, sunt utilizate atunci când compusul necesită amestecare intensivă - de exemplu, când se produc compuși LSZH (scăzut fum zero-halogen) care conțin încărcături mari de umpluturi minerale precum ATH (trihidrat de aluminiu). Aceste materiale de umplutură pot depăși 60% din greutate în compus, ceea ce face ca dispersia completă să fie critică pentru îndeplinirea standardelor de performanță la foc precum EN 60332.
Extrudare în tandem și cu două straturi
Pentru cablurile care necesită două straturi polimerice distincte - cum ar fi un strat semiconductor plus un strat de izolație în cablurile de medie tensiune - se utilizează extrudarea tandem (două extrudere în serie) sau coextrudarea cu trei straturi (trei extrudere care alimentează simultan un cap de matriță comun). Coextrudarea triplă asigură că cele trei straturi sunt lipite când sunt încă fierbinți, ceea ce este esențial pentru cablurile XLPE, unde interfețele trebuie să fie curate și fără goluri pentru a preveni descărcarea parțială la tensiuni înalte.
Parametrii tehnici cheie ai unui extruder de sârmă și cablu
Când se specifică sau se evaluează un extruder de sârmă și cablu, mai mulți parametri tehnici determină dacă mașina este potrivită pentru un anumit produs și cerință de debit.
- Diametrul șurubului: Variază de la 30 mm pentru izolarea firelor fine la 150 mm sau mai mare pentru mantaua cablurilor grele. Diametrele mai mari ale șuruburilor oferă un randament mai mare, dar necesită mai multă putere de antrenare.
- Raport L/D: Un raport L/D mai mare asigură o plastificare și amestecare mai bune. Pentru PVC, 24:1 până la 28:1 este tipic; pentru PE și XLPE, 25:1 până la 30:1 este obișnuit.
- RPM și rata de ieșire: Extruderele moderne de mare viteză pentru fire de telecomunicații pot funcționa la viteze de șurub care depășesc 200 RPM, atingând viteze de linie de 1.000 m/min sau mai mult pentru izolarea cu pereți subțiri pe conductori mici.
- Zone de temperatura: Butoiul este împărțit în mai multe zone de încălzire controlate independent (de obicei 4 până la 8). Controlul precis al zonei previne degradarea termică a materialelor sensibile la căldură, cum ar fi PVC-ul, care începe să se degradeze peste 200°C.
- Design cap matriță: Capetele de matriță sub presiune și capetele de matriță pentru tuburi servesc diferite scopuri. Motoarele de presiune creează un contact intim între izolație și conductor; matrițele tubulare lasă un spațiu mic de aer și sunt utilizate acolo unde izolația nu trebuie să se lege de conductor.
- Sistem de antrenare: Unitățile vectoriale de curent alternativ cu feedback în buclă închisă sunt acum standard, permițând un control precis al vitezei și îmbunătățiri ale eficienței energetice de 15–25% în comparație cu sistemele mai vechi de antrenare CC.
Selectarea materialului afectează și designul extruderului. PVC-ul este sensibil la forfecare și necesită o geometrie atentă a șuruburilor pentru a evita supraîncălzirea localizată. XLPE destinat reticularii prin tuburi CV (vulcanizare continuă) trebuie procesat la temperaturi de topire controlate pentru a preveni reticulare prematură în interiorul extruderului - un fenomen numit „arsură”.
Tehnologii de reticulare în extrudarea cablurilor
Pentru cablurile de alimentare de medie și înaltă tensiune, interconectarea izolației din polietilenă o transformă dintr-un material termoplastic într-un termorezistent, îmbunătățind dramatic rezistența la căldură și performanța electrică pe termen lung. Extruderul de sârmă și cablu trebuie să fie compatibil cu metoda de reticulare aleasă.
Legătura încrucișată cu peroxid (linii CV)
Cea mai utilizată metodă pentru cablurile de înaltă tensiune. După ce extruderul aplică compusul XLPE, cablul trece printr-un tub de vulcanizare continuă (CV) umplut cu azot la presiune ridicată (de obicei 6-12 bar) și temperaturi de până la 300°C. Peroxidul se descompune și formează legături încrucișate covalente între lanțurile de polietilenă. Liniile CV pentru cablurile EHV (de foarte înaltă tensiune) pot avea o lungime de 200 de metri sau mai mult pentru a asigura un timp de rezidență suficient pentru reticulare completă înainte de răcire.
Reticulare silan (monosil și sioplas)
O metodă mai economică utilizată pentru cablurile de joasă și medie tensiune. În procesul Monosil, altoirea cu silan are loc în interiorul unui extruder special proiectat, iar reticularea este finalizată prin scufundarea cablului finit în apă fierbinte sau abur. Acest lucru evită necesitatea unui tub CV și este potrivit pentru volume de producție mai mici.
Legătura încrucișată cu fascicul de electroni (EB).
Folosit pentru izolarea firelor cu pereți subțiri în aplicații auto, aerospațiale și militare. După extrudare, cablul trece printr-un accelerator de electroni care bombardează izolația cu electroni de înaltă energie, provocând reticulare fără utilizarea de substanțe chimice. Reticularea EB produce fire care sunt evaluate pentru temperaturi de până la 150°C sau mai mari, ceea ce este important pentru aplicațiile auto în apropierea surselor de căldură.
Izolație and Jacketing Materials: How They Affect Extruder Selection
Alegerea materialului dictează direct tipul și configurația extruderului de sârmă și cablu necesar. Fiecare polimer are un comportament diferit la topire, ferestre de temperatură de procesare și sensibilitate la forfecare și degradare.
PVC (clorura de polivinil)
PVC reprezintă mai mult de 40% din materialul de izolație și manta consumat la nivel global în industria sârmei și cablurilor. Este rentabil, ignifug sub formă compusă și ușor de procesat. Temperaturile de procesare variază de obicei între 160°C și 190°C. Compușii PVC sunt disponibili într-o gamă largă de valori de duritate Shore A (de la 60 pentru clasele flexibile până la 95 pentru tipurile rigide). Șuruburile utilizate pentru PVC sunt de obicei modele cu compresie scăzută pentru a evita căldura excesivă de forfecare.
PE și HDPE
Polietilena oferă proprietăți dielectrice excelente și rezistență la umiditate, ceea ce o face alegerea standard pentru cablurile de telecomunicații și cablurile de distribuție subterană. Jachetele HDPE sunt comune pe cablurile de medie tensiune și cablurile cu fibră optică pentru combinația lor de rigiditate și rezistență chimică. Temperaturile de prelucrare pentru PE variază de la 180°C la 230°C, în funcție de indicele de topire.
Compuși LSZH
Materialele cu emisii reduse de halogen zero sunt obligatorii în aplicații precum tuneluri, clădiri publice și nave navale, unde fumul toxic de la arderea PVC-ului ar putea pune viața în pericol. Compușii LSZH se bazează în mod obișnuit pe EVA (etilenă acetat de vinil) sau amestecuri de poliolefine puternic încărcate cu ATH sau MDH (dihidroxid de magneziu) ca ignifugă. Aceste materiale de umplutură fac compușii LSZH semnificativ mai greu de prelucrat , care necesită extrudere cu două șuruburi sau mașini special concepute cu un singur șurub, cu șuruburi de barieră și cutii de viteze cu cuplu mare.
TPU și elastomeri de specialitate
Poliuretanul termoplastic oferă rezistență și flexibilitate excepționale la abraziune, făcându-l un material de jachetă preferat pentru lanțuri de tracțiune, cabluri robotice și aplicații offshore. TPU necesită un control precis al temperaturii, deoarece fereastra sa de procesare este îngustă - de obicei 180 ° C până la 210 ° C - și supraîncălzirea cauzează degradare hidrolitică dacă materialul nu a fost uscat corespunzător în prealabil. Conținutul de umiditate trebuie să fie sub 0,02% înainte de procesare.
Controlul calității în extrudarea sârmelor și cablurilor
Controlul calității în producția de sârmă și cablu nu este opțional - este impus de standardele internaționale și este direct legat de siguranță. Un cablu cu izolație subdimensionată se poate defecta catastrofal în funcționare, provocând incendii electrice sau decese.
Sisteme de măsurare în linie
Liniile moderne de extrudare sunt echipate cu instrumente de măsurare a diametrului în linie folosind tehnologia laser sau cu raze X. Manometrele laser măsoară diametrul exterior în două sau trei axe simultan și transmit datele înapoi la comenzile de viteză și de ieșire ale extruderului. Cerințele de toleranță pentru multe tipuri de cabluri sunt de ± 0,05 mm sau mai strâns , care necesită control în buclă închisă în timp real, mai degrabă decât măsurarea manuală periodică.
Indicatoarele de grosime a peretelui cu raze X merg mai departe prin măsurarea grosimii peretelui de izolație în patru sau mai multe planuri simultan, detectând excentricitatea - o condiție în care conductorul este decentrat în interiorul izolației. Excentricitatea dincolo de limitele specificate poate provoca defectarea dielectrică la tensiune înaltă.
Testarea scânteii
Fiecare conductor izolat trece printr-un tester de scântei (numit și detector de vacanță) pe linia de producție. Un electrod de înaltă tensiune înconjoară cablul și aplică o tensiune de testare DC sau AC. Găurile, golurile sau contaminarea care rupe izolația provoacă o descărcare de scântei, declanșând un contor și uneori oprind linia. Tensiunile de testare a scânteii variază de obicei de la 1 kV pentru cablul de joasă tensiune până la 25 kV sau mai mare pentru izolarea cablului de medie tensiune , în conformitate cu standarde precum IEC 60885-2.
Dirijor Resistance and Insulation Resistance Testing
Testele offline includ măsurători de rezistență în curent continuu a conductorului (pentru a verifica secțiunea transversală și puritatea materialului în raport cu IEC 60228) și testarea rezistenței izolației folosind un megaohmmetru. Un cablu bun izolat cu PVC ar trebui să prezinte valori de rezistență de izolație de sute de megaohmi pe kilometru la temperatura ambiantă.
Standarde și certificări pentru fire și cabluri
Industria sârmei și cablurilor este guvernată de un cadru cuprinzător de standarde naționale și internaționale. Conformitatea este necesară pentru accesul pe piață în majoritatea țărilor și este verificată de laboratoare de testare terțe.
- Standardele IEC (Comisia Electrotehnică Internațională): IEC 60228 acoperă specificațiile conductorilor; IEC 60502 acoperă cablurile de alimentare de până la 30kV; IEC 60332 acoperă testele de propagare a flăcării.
- Standarde UL (Underwriters Laboratories, SUA): UL 44 acoperă firele și cablurile termoizolate; UL 83 acoperă sârmele termoizolate; UL 1581 este standardul de referință pentru fire și cabluri electrice.
- RoHS și REACH: Reglementările de mediu care restricționează substanțele periculoase, inclusiv stabilizatorii de plumb din PVC - o provocare de conformitate care a determinat reformularea multor compuși de sârmă în Europa și din ce în ce mai mult în Asia.
- CPR (Regulamentul privind produsele de construcție, UE): Din 2017, cablurile utilizate în construcții în UE trebuie să poarte marcaj CE și să fie clasificate pentru performanța de reacție la foc (clase Aca până la Fca).
- Standarde auto: ISO 6722 și LV 216 guvernează firele auto utilizate în sistemele de 12V și 48V; pentru cablarea EV de înaltă tensiune, ISO 19642 și USCAR-2 sunt din ce în ce mai menționate.
Producătorii trebuie să documenteze că procesul lor de extrudare, formularea materialului și produsul final îndeplinesc toate standardele aplicabile. Acest lucru necesită înregistrări detaliate ale procesului, cabluri de probă reținute și audituri periodice de la terți.
Factori de creștere: unde cererea de sârmă și cablu este în expansiune
Câteva tendințe globale majore creează o cerere susținută și accelerată pentru produse de sârmă și cablu și, în consecință, pentru extrudere de sârmă și cablu de înaltă performanță, capabile să producă tipurile de produse necesare la costuri competitive.
Cabluri pentru vehicule electrice
Un vehicul convențional cu motor cu combustie internă conține aproximativ 1,5 până la 2 kilometri de sârmă în cablajul său. Un vehicul electric cu baterie completă, cu distribuția suplimentară a energiei de înaltă tensiune, sistemul de gestionare a bateriei și infrastructura de încărcare, poate necesita 3 până la 4 kilometri de sârmă per vehicul . Având în vedere că vânzările globale de vehicule electrice se estimează că vor ajunge la 30 de milioane de unități pe an până în 2030, aceasta reprezintă o cerere masivă și în creștere pentru fire de calitate auto și extruderele care le produc.
Infrastructura energiei regenerabile
Parcurile eoliene offshore necesită cabluri submarine de diametru mare pentru a conecta turbinele între ele și la țărm. Un singur proiect eolian offshore poate necesita sute de kilometri de cabluri inter-array de 33 kV și un cablu de export de înaltă tensiune care se poate întinde pe 100 km sau mai mult până la un punct de conectare la rețea onshore. Materialele și procesele implicate - în special co-extrudarea triplă a sistemelor de izolație XLPE - necesită cele mai sofisticate configurații de extruder de sârmă și cablu disponibile.
Centru de date și extindere a rețelei 5G
Creșterea explozivă a infrastructurii cloud computing și AI generează o cerere fără precedent pentru cabluri de alimentare și semnal pentru centrele de date. Între timp, lansarea rețelei 5G necesită cantități enorme de cablu de fibră optică și cablu coaxial pentru conexiunile la stația de bază. Ambele produse necesită extrudarea cu precizie a izolației cu pereți subțiri la viteze mari ale liniei.
Modernizarea și electrificarea rețelei
Guvernele din întreaga lume investesc masiv în modernizarea infrastructurii vechi de transport și distribuție a energiei electrice. Numai SUA au identificat nevoi de investiții în rețea de peste 65 de miliarde de dolari conform legislației recente privind infrastructura. O mare parte din această investiție se transferă direct în cablurile subterane de distribuție de medie tensiune și cablurile de transmisie de înaltă tensiune - toate produse pe linii de extrudare a sârmei și cablurilor.
Alegerea corectă a extruderului de sârmă și cablu: considerații practice
Selectarea unui extruder de sârmă și cablu este o investiție de capital semnificativă - mașinile de la producători reputați variază de la 100.000 USD pentru o configurație de bază cu un singur șurub la câteva milioane de dolari pentru o linie completă de extrudare a cablurilor de înaltă tensiune. Decizia trebuie să țină cont de cerințele curente ale produsului, de schimbările anticipate ale mixului de produse și de asistența pe termen lung.
Potriviți extruderul cu materialul dvs
Un singur extruder nu poate fi configurat în mod optim atât pentru compușii PVC, cât și LSZH fără schimbări de șurub. Dacă producția dvs. implică mai multe materiale, fie planificați linii dedicate, fie investiți în sisteme cu șuruburi și cilindri cu schimbare rapidă. Mulți producători oferă capete de extrudare modulare și configurații multiple de șuruburi pentru a oferi flexibilitate fără duplicarea întregii linii.
Luați în considerare automatizarea și integrarea Industriei 4.0
Extruderele moderne de sârmă și cablu vin din ce în ce mai mult cu conectivitate OPC-UA, permițând schimbul de date în timp real cu MES (sisteme de execuție a producției) și platforme de management al calității. Controlul automat în buclă închisă, bazat pe datele de măsurare în linie, reduce ratele de deșeuri și dependența de abilitățile operatorului. Unii producători raportează reduceri ale deșeurilor 30–50% după implementarea controlului diametrului în buclă închisă în comparație cu reglarea manuală.
Evaluați asistența post-vânzare și disponibilitatea pieselor de schimb
Un extruder care nu poate fi întreținut rapid atunci când un șurub sau un butoi se uzează este o răspundere de producție. Componentele de uzură - șuruburi, butoaie, vârfuri de cruce și matrițe - sunt consumabile în extrudarea sârmei, în special atunci când rulează compuși umpluți cu abraziv. Confirmați că producătorul sau un distribuitor regional deține aceste piese în stoc și includeți timpii de livrare în calculul costului total de proprietate.
Conducător producatori de extrudere de sarma si cablu includ Maillefer (parte a Nextrom), Troester, Rosendahl Nextrom, Davis-Standard și câțiva producători chinezi, cum ar fi Taiyuan Heavy Industry și Dalian Rubber & Plastics Machinery. Fiecare oferă echilibre diferite de nivel de tehnologie, preț și capacitate regională de servicii.
 Înrudit Produse